En una máquina CNC, todo depende de la calidad de la herramienta que se utiliza. Por bueno que sea el centro de mecanizado, una herramienta inadecuada para el trabajo o mal utilizada vibrará, dejará bordes mal acabados o mecanizará un agujero sobredimensionado. Por eso, la tecnología y los procesos de fabricación de herramientas de corte son uno de los segmentos de mayor crecimiento del sector industrial.
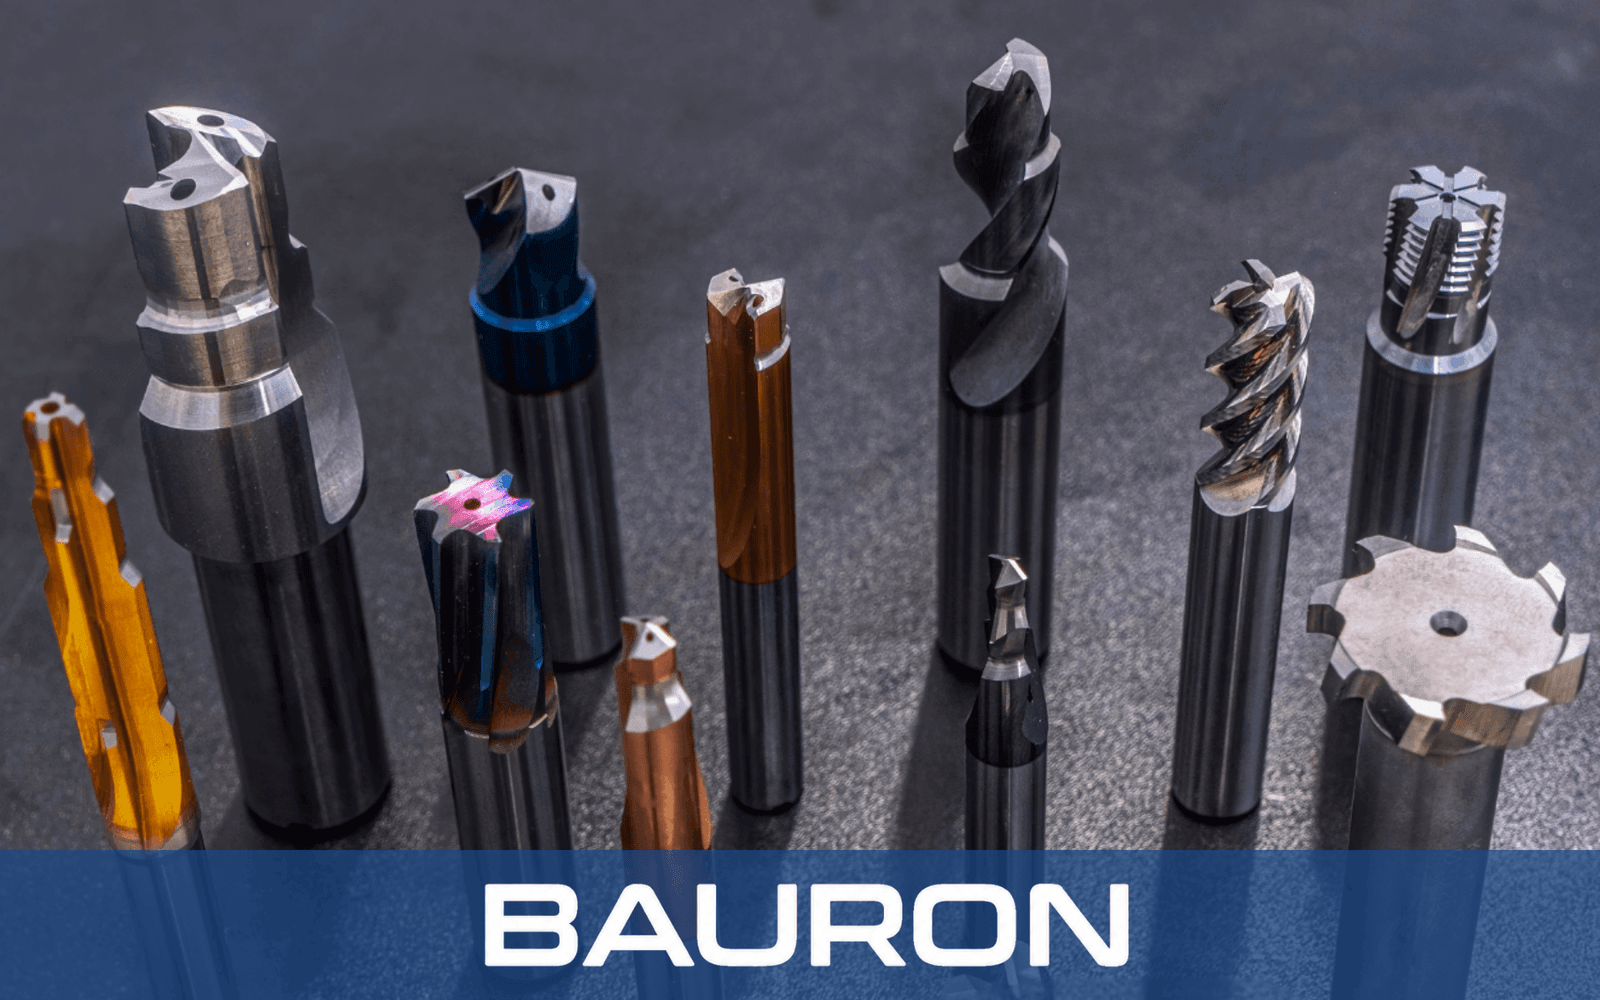
Las herramientas de corte CNC, como las fresas, los machos de roscar, los escariadores y las brocas, arrancan material bajo el control de programas informáticos. Convertir un material como el metal en una pieza útil ha avanzado mucho gracias a numerosas mejoras tecnológicas, desde los materiales y el diseño de las herramientas hasta los recubrimientos que se aplican a las herramientas rectificadas.
Mantenerse al día de estos avances se ha convertido en una necesidad para los profesionales del mecanizado, entre ellos ingenieros, compradores y propietarios de talleres. Las herramientas de corte de precisión adecuadas aportan más rentabilidad gracias a ciclos más rápidos y a una mayor vida útil de la herramienta. Las malas elecciones, en cambio, van reduciendo poco a poco los márgenes en cada trabajo.
En este artículo repasamos las últimas tendencias en utillaje para mecanizado CNC: materiales y recubrimientos avanzados, los principales tipos de herramientas, el utillaje CNC estándar del sector, el diseño de sus propias herramientas a medida y cómo cambia la elección de herramientas entre la producción de alto y de bajo volumen.
Avances en materiales y recubrimientos para herramientas
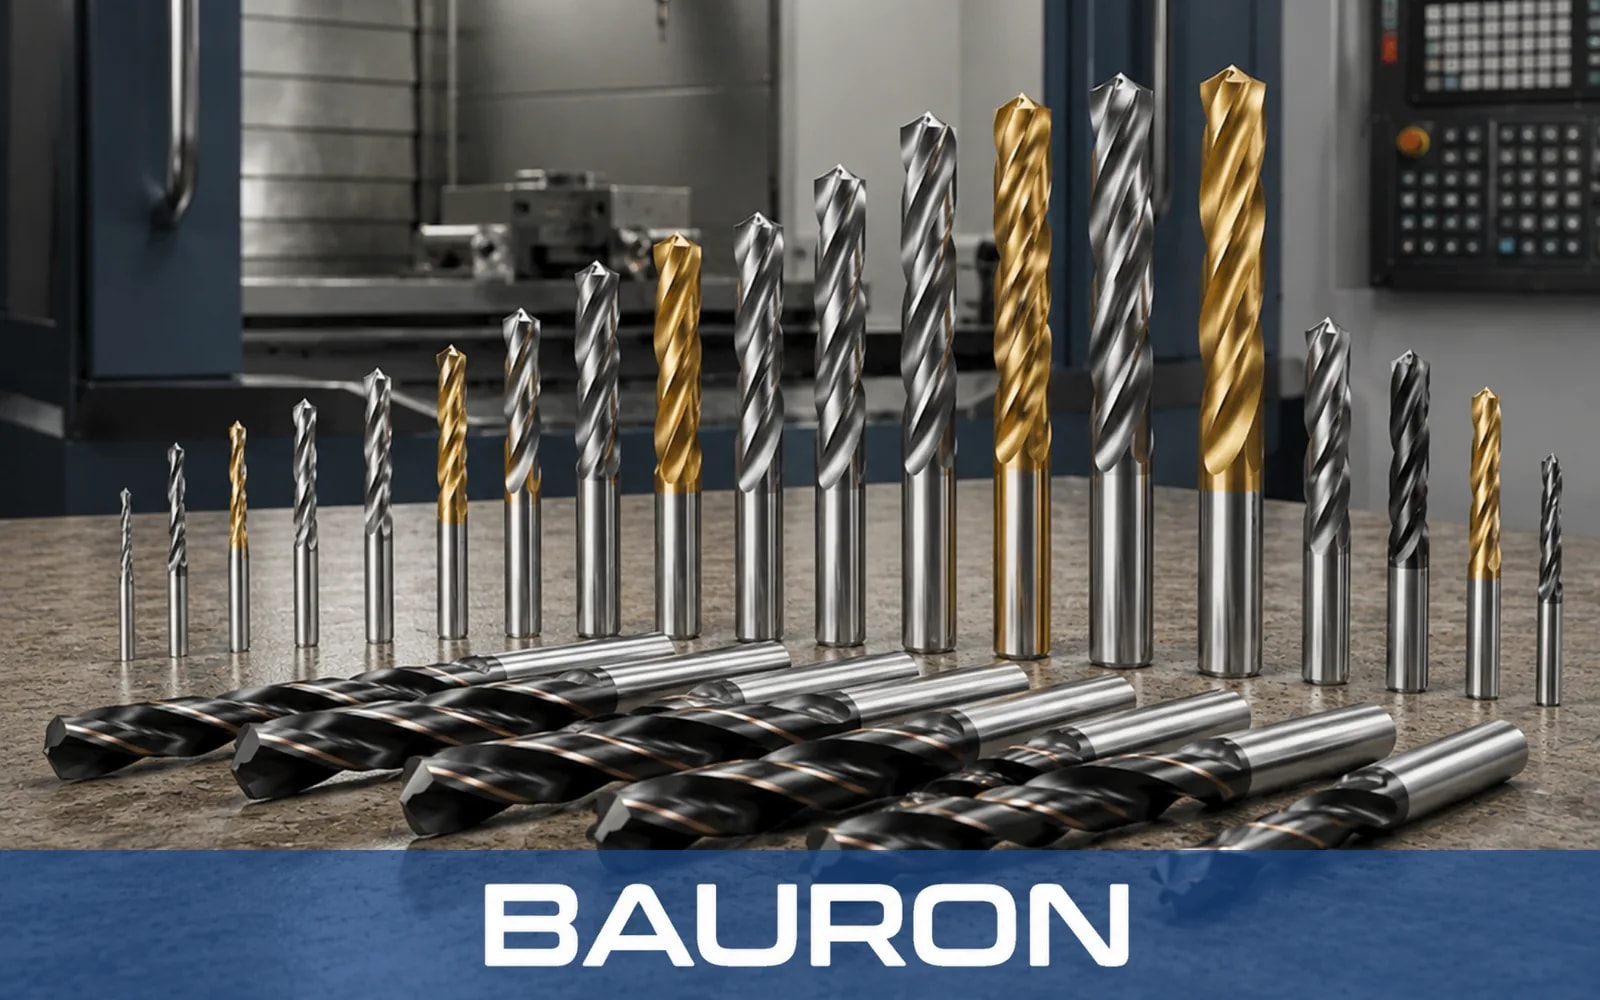
Las mayores mejoras en las herramientas de corte CNC empiezan por el material del que está hecha la herramienta. El sustrato y el recubrimiento determinan juntos a qué velocidad puede trabajar, cuánto calor puede soportar y cuánto dura.
Metal duro integral
El metal duro integral es hoy el sustrato de referencia para las herramientas de corte de precisión de alto rendimiento. Es mucho más duro y rígido que el acero rápido, por lo que mantiene un filo afilado a velocidades de corte más altas y flexa menos bajo carga. Una menor flexión significa agujeros más precisos, fondos más planos y tolerancias más estrechas.
Las calidades de metal duro modernas de grano fino y submicrónico añaden tenacidad a esa dureza. Gracias a ello, el metal duro resiste cortes interrumpidos y materiales duros que antes astillaban las calidades anteriores.
HSS-Co (acero rápido al cobalto)
El acero rápido al cobalto sigue teniendo su lugar. Es más tenaz que el metal duro y más tolerante en máquinas menos rígidas, montajes manuales y equipos antiguos. También resulta más económico en muchos trabajos de taladrado y roscado.
Sobre todo en machos de roscar y brocas largas, el HSS-Co sigue siendo una buena opción cuando el riesgo de rotura importa más que la velocidad máxima.
Recubrimientos
Buena parte de los avances recientes se ha producido en los recubrimientos. Las capas finas de PVD, como el nitruro de titanio (TiN), el nitruro de titanio y aluminio (TiAlN) y el nitruro de aluminio y cromo (AlCrN), aumentan la dureza superficial y reducen la fricción. Los recubrimientos ricos en aluminio forman una capa de óxido protectora a alta temperatura, por lo que son adecuados para el mecanizado de aceros en seco y a alta velocidad.
Para el aluminio y los metales no férreos, la prioridad deja de ser la resistencia al calor y pasa a ser evitar el filo recrecido. Las superficies pulidas, sin recubrimiento o de carbono tipo diamante (DLC) ayudan a que las virutas se deslicen limpiamente. Nuestra guía de recubrimientos para fresas compara las opciones con más detalle.
La lección práctica es sencilla: no existe un único recubrimiento ideal. Las mejores herramientas de mecanizado CNC combinan el sustrato y el recubrimiento adecuados para el material de la pieza y la estrategia de mecanizado.
Las cuatro familias principales de herramientas de corte CNC
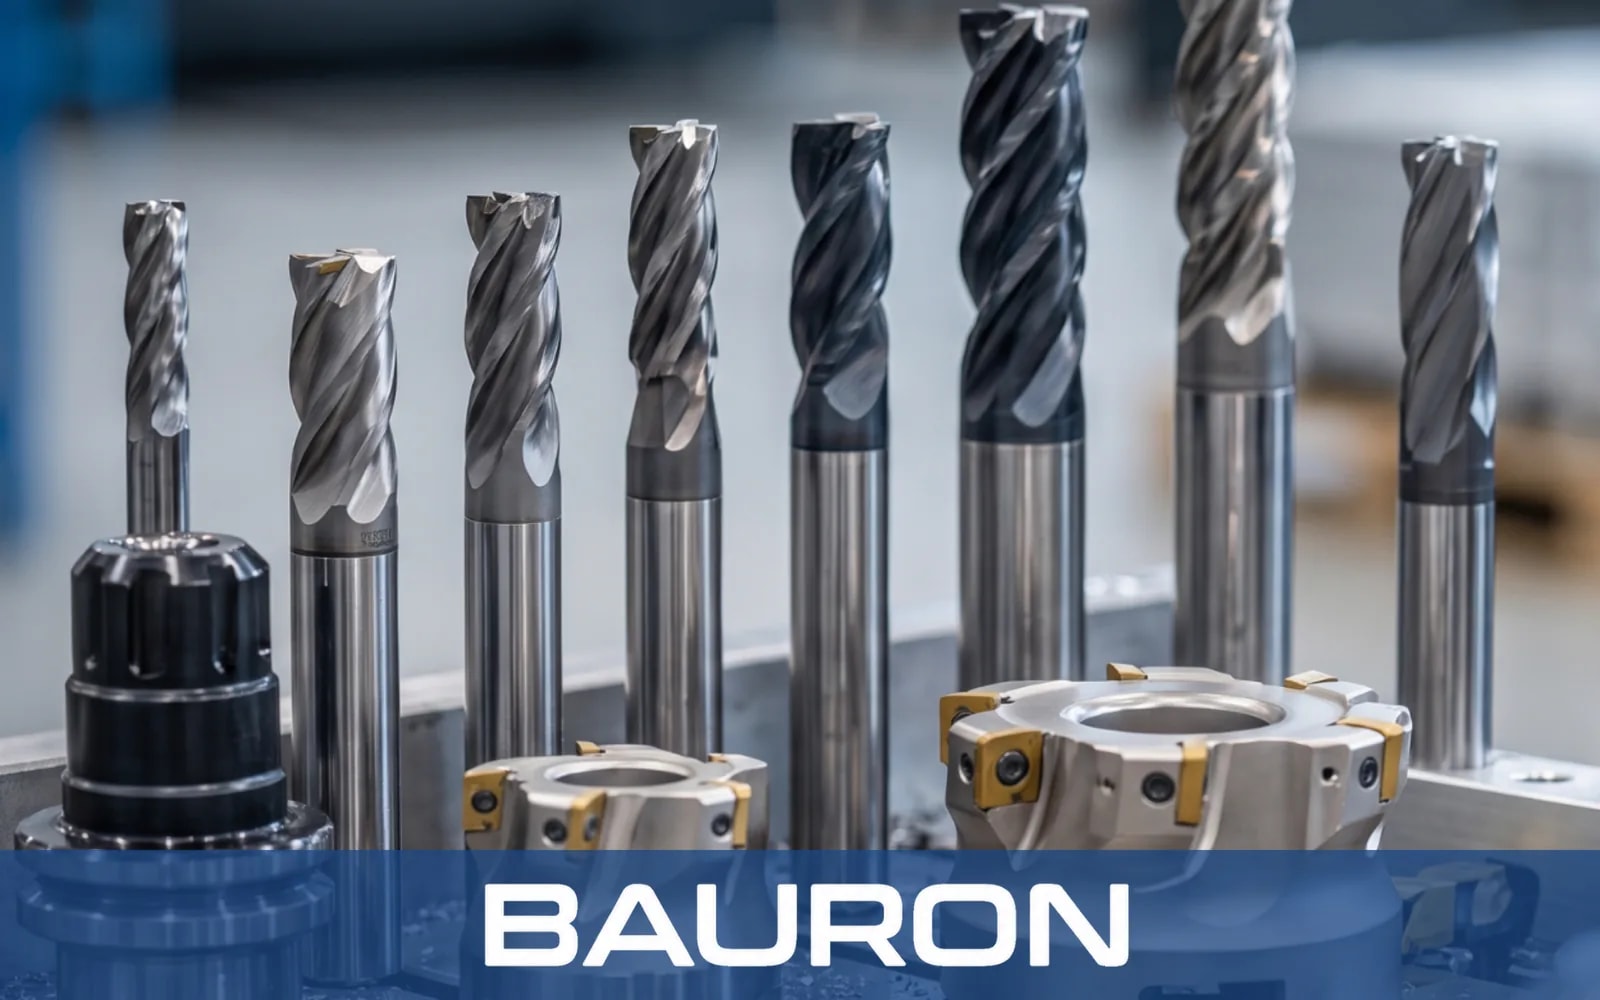
La mayor parte del mecanizado CNC se reduce a tres tareas: hacer agujeros, arrancar material y roscar. Cuatro familias de herramientas las cubren.
Brocas: taladrado más rápido y profundo
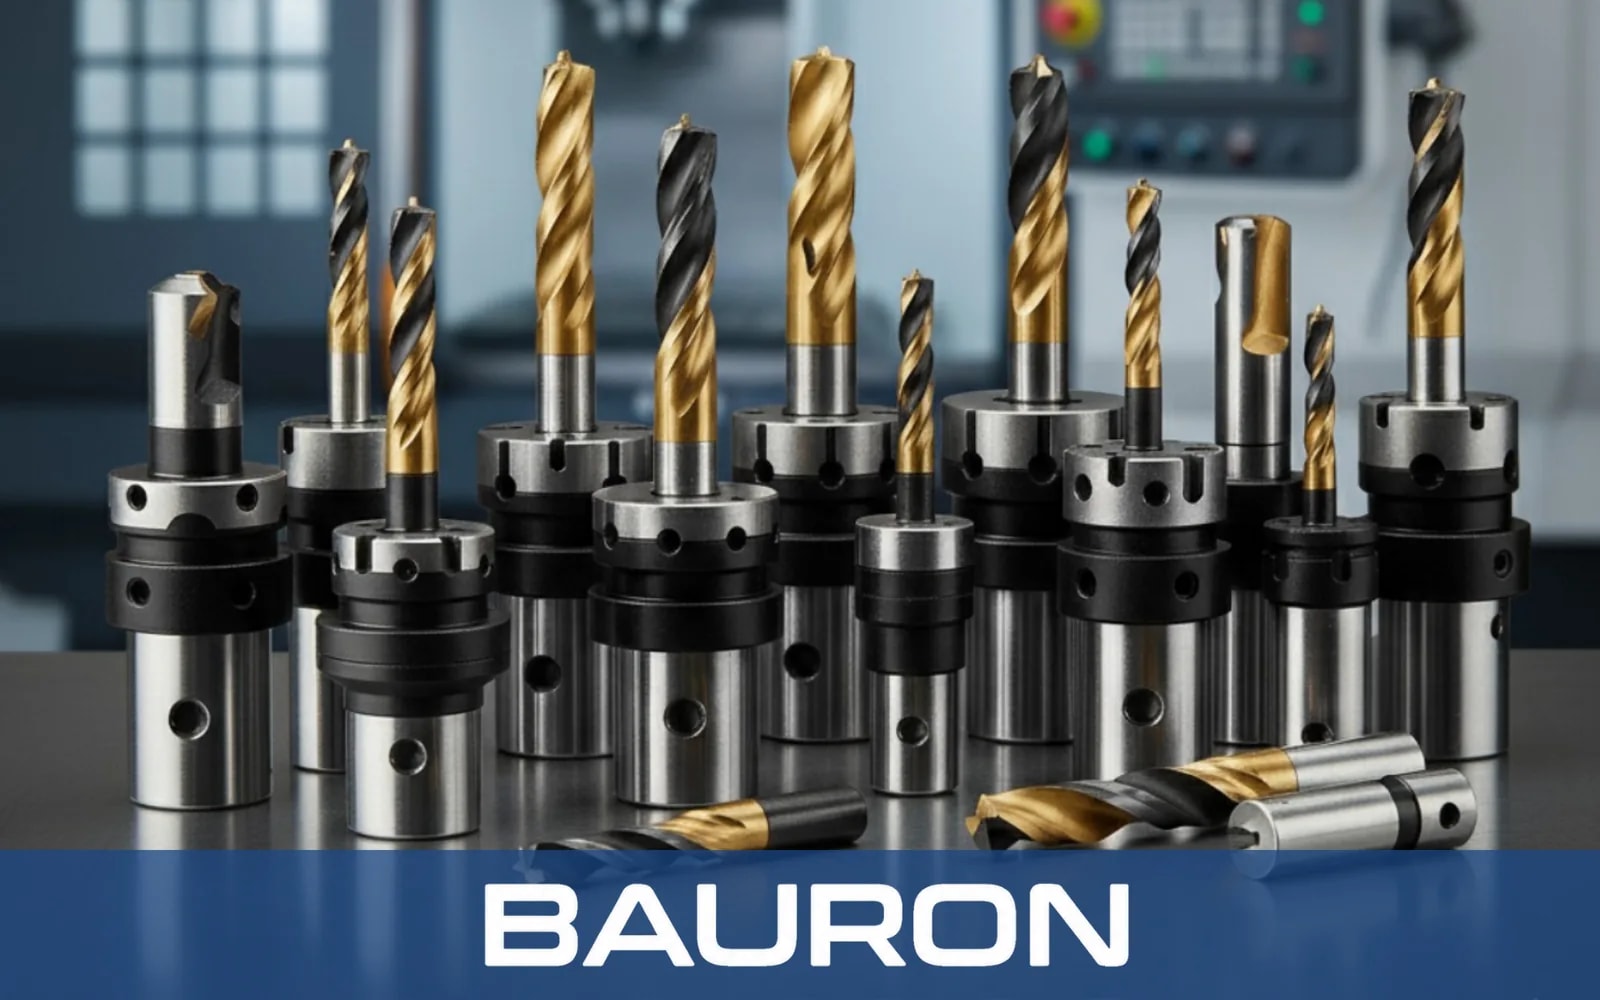
El taladrado suele ser la operación más frecuente en una pieza, así que las pequeñas mejoras se acumulan rápidamente. Las gamas modernas de brocas van mucho más allá de la broca helicoidal. Incluyen brocas de puntear y de centrar, brocas escalonadas, microbrocas, brocas de avellanar cilíndrico, brocas para agujeros profundos y brocas cañón.
El avance más destacado es la refrigeración interna. El refrigerante que circula por el cuerpo de la broca evacua las virutas del fondo del agujero y enfría el filo de corte. La gama de metal duro integral y HSS-Co de Bauron abarca más de 25 tipos de brocas, con diseños de refrigeración interna para el taladrado profundo de 8xD a 30xD.
Fresas: más geometrías para cada material
Las fresas mecanizan perfiles, cajeras, ranuras y superficies 3D. La gama actual incluye fresas de punta plana, de punta esférica, con radio de esquina, rompevirutas, cónicas de punta esférica y de forma, además de fresas de cola de milano, para chaveteros y de chaflán.
El número de filos es una de las decisiones más importantes. Los diseños de dos y tres filos dejan alojamientos de viruta más amplios, lo que resulta adecuado para el aluminio y los metales no férreos. Un mayor número de filos, hasta 12, aporta resistencia y mejor acabado en aceros templados y pretemplados. Las geometrías rompevirutas fragmentan las virutas largas para que las pasadas de desbaste puedan ser más agresivas.
Escariadores: agujeros que ajustan a la primera
Cuando un agujero taladrado no es lo bastante preciso, un escariador lo lleva a su cota final. Los escariadores de máquina y los escariadores de mandril, los diseños de flauta recta y de flauta helicoidal, y los escariadores pilotados, escalonados, huecos, cónicos y ajustables resuelven cada uno un problema de agujero distinto.
Para ajustes de precisión, como pasadores cilíndricos y alojamientos de rodamientos, el objetivo habitual es una precisión de agujero H7. Los escariadores Bauron de HSS, HSS-Co y metal duro integral alcanzan H7, con diámetros y clases de tolerancia a medida bajo pedido.
Machos de roscar: roscado preciso y fiable
Un macho roto puede arruinar una pieza casi terminada, por lo que el diseño del macho es importante. Los machos de punta helicoidal empujan las virutas hacia delante en agujeros pasantes. Los machos de canal helicoidal extraen las virutas hacia atrás en agujeros ciegos. Los machos laminadores desplazan el material en lugar de cortarlo, lo que crea roscas más resistentes sin generar virutas.
Las roscas métricas estándar (M), UNC y UNF cubren la mayoría de los trabajos. Las piezas aeroespaciales, del sector energético y de sistemas de fluidos suelen requerir roscas métricas finas, UNJ, Acme o NPT, y ahí es donde entran en juego los machos a medida.
¿Necesita ayuda para elegir la herramienta adecuada? Consulte a un ingeniero de Bauron o diseñe su propia herramienta.
Utillaje CNC de precisión: tolerancias más estrechas, mejores piezas
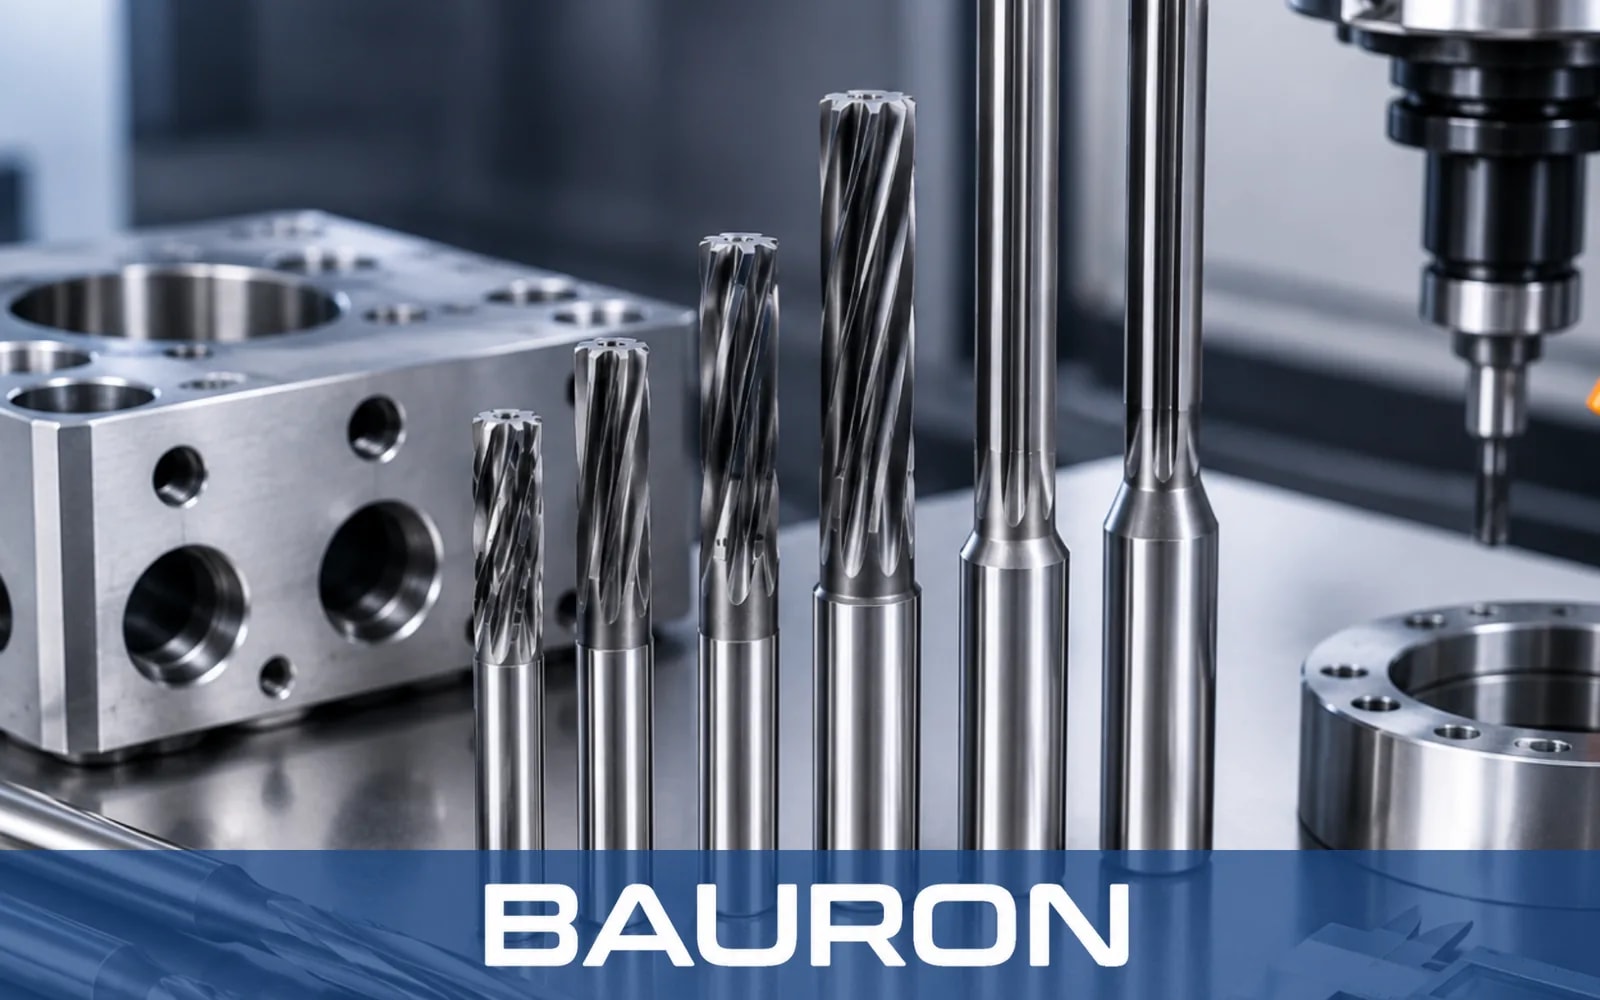
La precisión de una pieza terminada empieza por la precisión de la herramienta. El descentrado, un error de diámetro o un filo irregular en la herramienta se trasladan directamente a cada pieza que mecaniza.
Rectificado CNC de 5 ejes
Las afiladoras de herramientas modernas trabajan en cinco ejes con control CNC. Pueden producir formas de flauta complejas, ángulos de hélice variables y perfiles con varios escalones con una precisión repetible. Esto es lo que hace viables las herramientas de forma y las herramientas escalonadas a un coste razonable.
Con el rectificado de 5 ejes y un control riguroso del proceso, Bauron mantiene tolerancias de hasta ±0,0025 mm (±0,0001 pulgadas, es decir, 2,5 micras) en determinadas características críticas de la herramienta.
Inspección y metrología
Una tolerancia solo tiene sentido si se mide. El utillaje CNC de precisión debe verificarse con máquinas de medición por coordenadas (MMC) y proyectores de perfiles, que comprueban diámetros, perfiles y geometría del filo con respecto al diseño.
Los sistemas de calidad certificados añaden un segundo nivel de confianza. La producción de Bauron cuenta con la certificación ISO 9001:2015, por lo que la inspección y la trazabilidad siguen un proceso documentado y auditado.
Por qué es importante en el taller
Unas tolerancias de herramienta más estrechas aportan beneficios que los compradores pueden medir. Las piezas superan la inspección a la primera. Las herramientas se desgastan de forma uniforme, por lo que su vida útil es más predecible. Y cuando se sustituye una herramienta, la nueva corta igual que la anterior, lo que supone menos mediciones repetidas y menos ajustes de correctores entre lotes.
El diseño de herramientas a medida se digitaliza
Durante años, pedir una herramienta de corte especial suponía bocetos, correos electrónicos y semanas de idas y venidas. Eso está cambiando rápidamente. Los configuradores en línea ya permiten a los ingenieros especificar herramientas de corte CNC a medida en cuestión de minutos.
La plataforma de diseño de herramientas a medida de Bauron es un buen ejemplo. Los clientes configuran fresas, brocas, machos y escariadores mediante formularios visuales en línea, eligiendo parámetros como el diámetro, la longitud, el diseño de las flautas, las opciones de refrigeración, el tipo de rosca, el paso, la tolerancia y el recubrimiento. Después, un ingeniero de Bauron revisa cada solicitud antes de la producción.
Esa revisión de ingeniería es la parte importante. Un configurador hace que el utillaje sea accesible, pero un ingeniero experimentado detecta problemas que un formulario no puede ver; por ejemplo, una longitud de flauta que provocará vibraciones o un recubrimiento que no es adecuado para el material de la pieza.
Conviene plantearse herramientas a medida cuando:
- Una sola herramienta podría sustituir dos o tres operaciones, como una broca escalonada que taladra y achaflana en una sola pasada.
- Una pieza necesita un diámetro, una rosca o un perfil no estándar.
- Las herramientas estándar se desgastan demasiado rápido en un material difícil.
- Los elementos profundos o de difícil acceso requieren longitudes o alcances especiales.
Combinar operaciones en una herramienta a medida reduce los cambios de herramienta y el tiempo de ciclo. En un trabajo de producción, esos segundos por pieza se convierten rápidamente en horas por semana.
De la fabricación de bajo volumen a la fabricación de alto volumen
La mejor estrategia de utillaje depende de cuántas piezas vaya a fabricar. Las mismas herramientas de mecanizado CNC pueden ser la respuesta correcta para un prototipo y la equivocada para una serie de producción.
| Fabricación de bajo volumen | Fabricación de alto volumen | |
|---|---|---|
| Trabajo típico | Prototipos, series piloto, pedidos de una sola herramienta | Producción recurrente, miles de piezas |
| Prioridad del utillaje | Flexibilidad y plazos de entrega cortos | Coste por pieza y vida útil de la herramienta |
| Elección de herramientas | Herramientas estándar versátiles, pequeños lotes a medida | Herramientas a medida optimizadas, operaciones combinadas |
| A qué prestar atención | Tiempo de preparación y acertar con la primera pieza | Uniformidad entre lotes de herramientas |
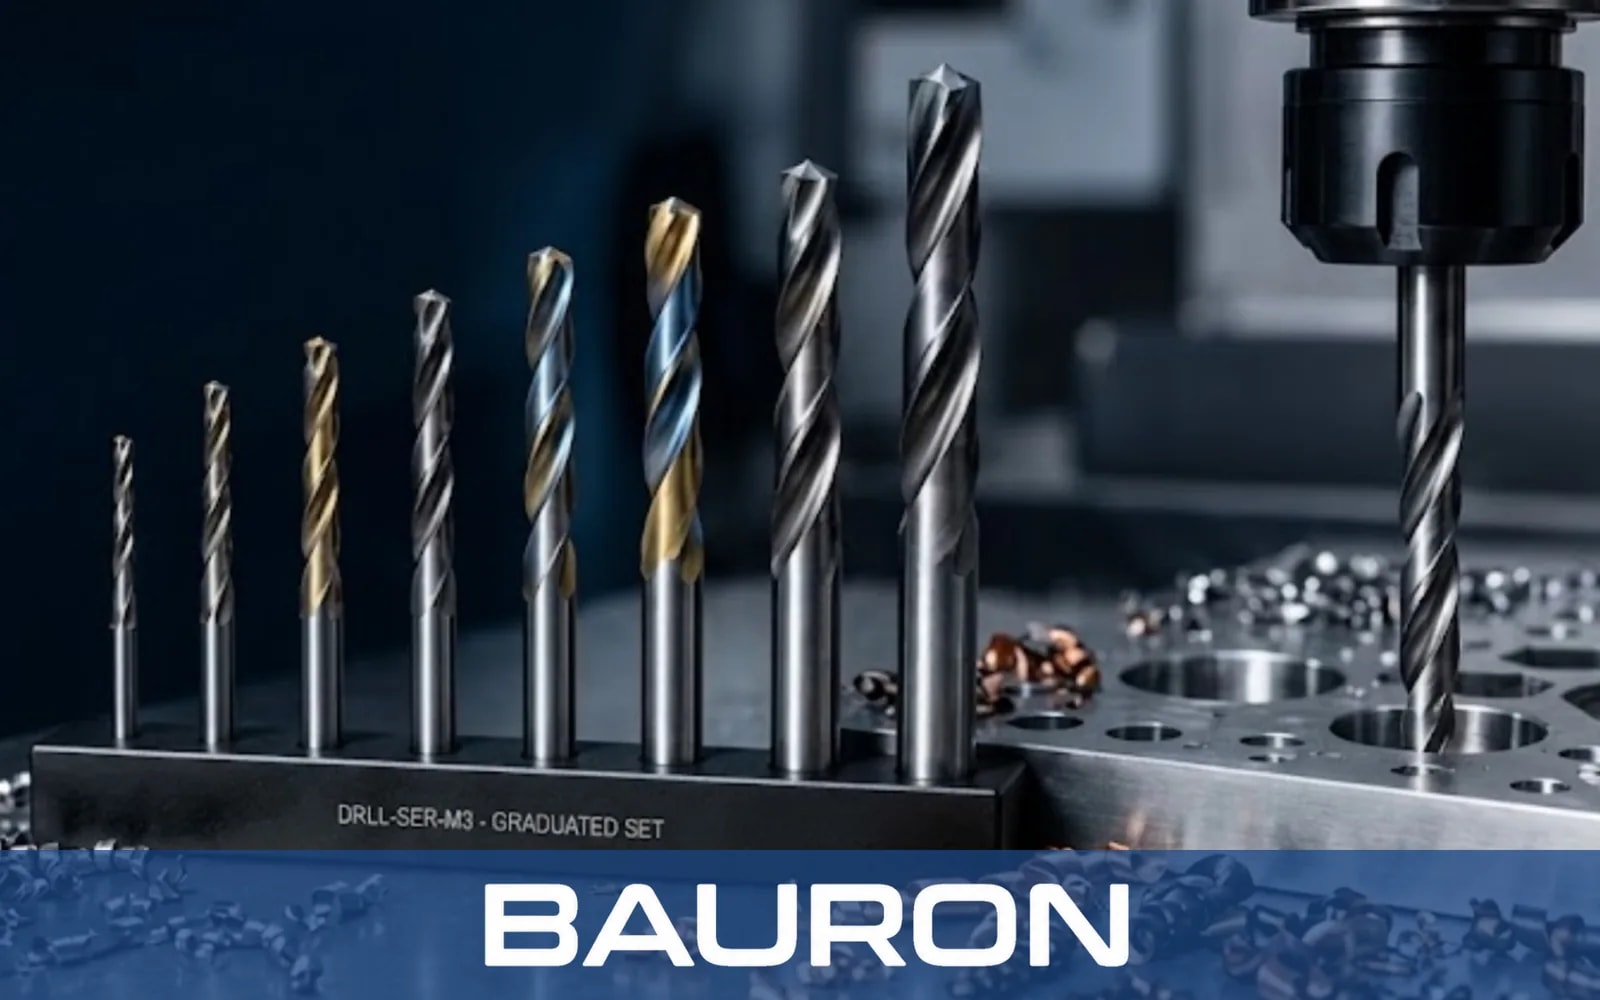
Fabricación de bajo volumen
En el prototipado y las series cortas, lo que más importa es la rapidez y la flexibilidad. Los ingenieros necesitan herramientas con rapidez, a menudo en pequeñas cantidades, y los diseños todavía pueden cambiar. Las herramientas estándar versátiles cubren la mayoría de los elementos, y los pequeños lotes de herramientas a medida cubren lo que falta.
Poder pedir una sola herramienta a medida, en lugar de un lote mínimo, hace que el trabajo de bajo volumen sea mucho más viable.
Fabricación de alto volumen
A escala de producción, cada segundo de tiempo de ciclo y cada cambio de herramienta se multiplican por miles. Aquí, las herramientas a medida que combinan operaciones, los recubrimientos ajustados al material y una vida útil predecible de la herramienta generan un ahorro real.
La uniformidad también se vuelve crítica. Cada nuevo pedido de una herramienta debe cortar exactamente igual que el anterior, para que los procesos se mantengan estables sin necesidad de recualificación.
Un único socio para todo el ciclo de vida
El camino más sencillo es contar con un proveedor capaz de cubrir ambos extremos. Bauron se apoya en las capacidades de Norck como fabricante de piezas de precisión y ofrece producción bajo demanda, desde prototipos de bajo volumen y herramientas unitarias hasta pedidos recurrentes de alto volumen. Una herramienta probada en el prototipo puede pasar directamente a producción.
Solicite un presupuesto para su próximo pedido de utillaje.
Sostenibilidad, perspectivas de futuro y retos
Sostenibilidad
Las herramientas de corte utilizan materias primas valiosas, y fabricarlas requiere mucha energía. La forma más sencilla de reducir ese impacto es fabricar herramientas que duren más, de modo que haya que fabricar, enviar y desechar menos.
Las herramientas desgastadas a menudo pueden reafilarse y reacondicionarse en lugar de sustituirse, y las herramientas viejas pueden reciclarse. Las herramientas que llevan el refrigerante directamente al filo de corte también ayudan al taller a consumir menos.
Retos
El sector todavía se enfrenta a algunos grandes obstáculos:
- Materiales más difíciles: Las piezas aeronáuticas y de otros sectores exigentes utilizan metales muy duros que desgastan rápidamente las herramientas.
- Piezas más pequeñas: Las piezas médicas y electrónicas requieren herramientas diminutas que se rompen con facilidad y son difíciles de inspeccionar.
- Menos expertos: Elegir la herramienta adecuada para un trabajo sigue dependiendo de ingenieros experimentados, y no hay suficientes.
- Suministro y precio: El coste y el plazo de entrega de las materias primas pueden cambiar rápidamente.
Lo que viene
El próximo gran paso vendrá de máquinas más inteligentes. Las máquinas ya pueden detectar cuándo una herramienta se está desgastando y cambiarla antes de que se rompa. Los programadores también pueden probar un trabajo en pantalla con una copia digital exacta de la herramienta antes de cortar metal real.
Las herramientas de diseño en línea también facilitarán el pedido de herramientas a medida. Con un ingeniero que revisa cada diseño, una herramienta fabricada para un trabajo concreto se está volviendo tan fácil de comprar como una estándar.
Conclusión
Las herramientas de corte CNC han cambiado más en los últimos años de lo que muchos talleres creen. Mejores calidades de metal duro y recubrimientos, el rectificado de 5 ejes, la inspección a nivel de micras y el diseño a medida en línea se traducen en ciclos más rápidos, mayor vida útil de la herramienta y piezas más precisas.
Tanto si está validando un prototipo como si fabrica miles de piezas al mes, el utillaje CNC de precisión adecuado marca la diferencia. Colaborar con un fabricante de piezas de precisión con experiencia le permite pasar de la fabricación de bajo volumen a la de alto volumen con las mismas herramientas de confianza.
¿Quiere mejorar su utillaje? Diseñe su herramienta de corte CNC a medida con Bauron o contacte con nuestros ingenieros para que le ayuden a elegir la herramienta adecuada.