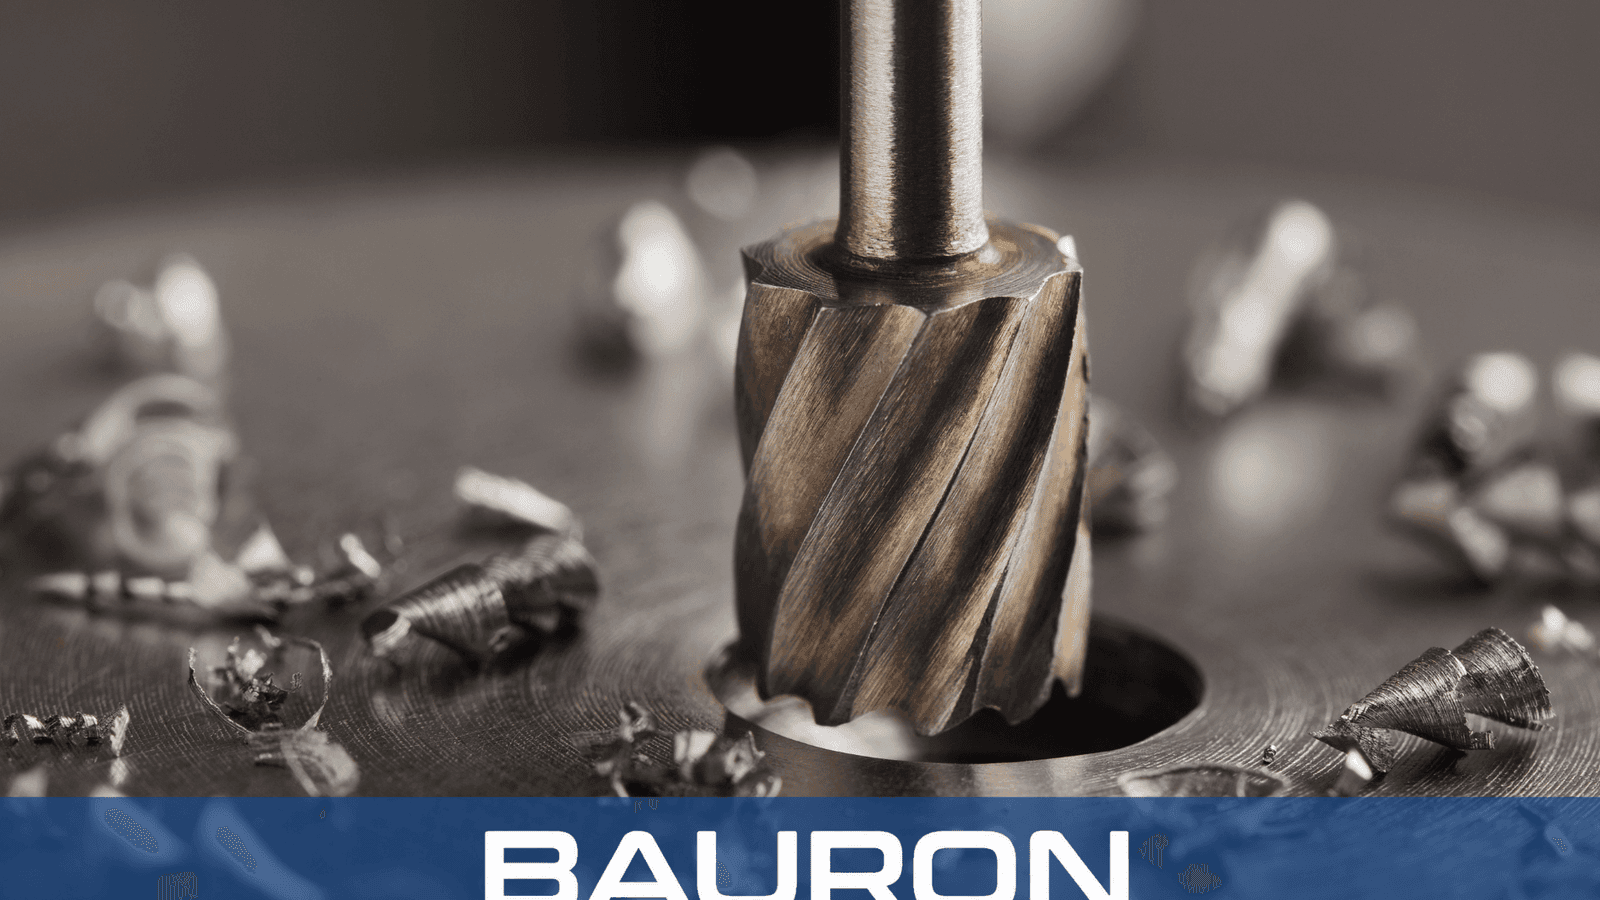
Acción de corte helicoidal
Los márgenes de corte inclinados se acoplan progresivamente con la pared de la perforación para favorecer la redondez del agujero y reducir la vibración cuando las condiciones de corte son adecuadas.


Un escariador de flauta helicoidal es una herramienta de acabado de agujeros de precisión cuyas flautas están inclinadas respecto al eje de la herramienta. Los filos helicoidales cortan progresivamente y pueden atravesar chaveteros, agujeros transversales y otras interrupciones internas con menos tendencia a engancharse que las flautas rectas.
Los márgenes de corte inclinados se acoplan progresivamente con la pared de la perforación para favorecer la redondez del agujero y reducir la vibración cuando las condiciones de corte son adecuadas.
Las flautas helicoidales salvan chaveteros, puertos de aceite perforados transversalmente y ranuras axiales para reducir el enganche del filo.
Las flautas helicoidales a izquierdas empujan las virutas hacia adelante en agujeros pasantes, mientras que las flautas helicoidales a derechas retiran las virutas hacia atrás en agujeros ciegos.
Los márgenes cilíndricos rectificados dimensionan y acaban la pared de la perforación mientras los filos de corte eliminan el material restante.

La geometría helicoidal distribuye la presión de corte para ayudar a limitar la vibración y el traqueteo.
El utillaje adaptado a la aplicación puede alcanzar acabados superficiales de Ra 0,4–0,8 μm manteniendo la redondez y rectitud de la perforación.
Las flautas inclinadas salvan chaveteros y agujeros transversales para reducir enganches, daños en el filo y rayaduras.
Las flautas helicoidales dirigen las virutas fuera de la zona de corte activa para ayudar a proteger la pared de la perforación acabada.
Los sustratos rectificados de carburo sólido o HSS-Co proporcionan retención del filo para el escariado de producción.
| Especificación | Gama / Detalles |
|---|---|
| Rango de diámetros | 0,040" a 1-1/2"+; métricos de 1,0 mm a 38 mm+ disponibles |
| Estilos de hélice de flauta | Hélice a izquierdas para agujeros pasantes o hélice a derechas para agujeros ciegos |
| Clase de tolerancia | H7, H8 o límites personalizados de +0,0001" / -0,0000" |
| Número de flautas | 3, 4, 6 u 8 flautas helicoidales, según el diámetro de la perforación |
| Estilos de vástago | Cilíndrico recto, cono Morse o vástago CNC reforzado |
| Tipo de operación | Dimensionado de precisión de agujeros, acabado y escariado de perforaciones interrumpidas |
| Material / Recubrimiento | Ideal para | Ventaja clave |
|---|---|---|
| Carburo sólido | Acero inoxidable, titanio, aceros endurecidos y fundición. | Alta rigidez que limita la deflexión y permite un control preciso del diámetro en configuraciones estables. |
| HSS-Co (Cobalto) | Trabajo de volumen medio, cortes interrumpidos y acero dúctil. | La tenacidad al impacto ayuda a reducir el desconchado del filo de corte durante pasadas interrumpidas. |
| Recubrimiento TiAlN / AlTiN | Aceros aleados, acero inoxidable y aleaciones de alta temperatura. | La dureza térmica protege los filos de corte contra el calor y el desgaste abrasivo. |
| Recubrimiento DLC / ZrN | Aleaciones de aluminio, cobre, latón y plásticos no ferrosos. | Las superficies de baja fricción ayudan a reducir el gripado y el filo de aporte. |
El carburo sólido prioriza la rigidez y la resistencia al desgaste, el HSS-Co añade tenacidad para cortes interrumpidos, y los recubrimientos indicados abordan el calor, la abrasión, la fricción o la adhesión de material cuando se adaptan a la pieza de trabajo.
Permiten rutinas automatizadas de acabado de agujeros de precisión en máquinas de 3, 4 y 5 ejes.
Utilizan estaciones de herramienta activas o estáticas para el escariado axial de componentes torneados pequeños.
Proporcionan configuraciones controladas para dimensionado de agujeros en taller, útiles y matrices.

Escaria agujeros con puertos de aceite transversales, chaveteros y canales internos intersectantes.
Acaba agujeros para pasadores de posicionamiento, asientos de rodamientos y perforaciones de válvulas a las tolerancias especificadas.
Acaba perforaciones en bloques de válvulas hidráulicas donde el control de virutas y la geometría de la perforación son importantes.
Prepara agujeros de montaje para casquillos estructurales y actuadores.
Las flautas helicoidales se acoplan progresivamente y salvan agujeros transversales, chaveteros y cortes interrumpidos con menor tendencia a engancharse, favoreciendo la redondez y el acabado de la perforación.
Elija una hélice a izquierdas con corte a derechas para agujeros pasantes, empujando las virutas hacia adelante. Elija una hélice a derechas para agujeros ciegos, retirando las virutas hacia la entrada.
Como directriz inicial, aproximadamente del 2% al 3% del diámetro del agujero, como 0,010" a 0,015" en un agujero de 0,500". La sobremedida final debe validarse para el material, diámetro y configuración.
Las herramientas de carburo sólido de grano micro con recubrimientos TiAlN o AlTiN pueden especificarse para aceros preendurecidos y aleaciones de níquel en el rango indicado de 55–60 HRC, sujeto a la pieza y el proceso.
Las opciones personalizadas pueden incluir diámetros no estándar, ángulos de hélice, chaflanes de entrada, vástagos de alcance extendido y recubrimientos de desgaste según planos de fabricación.
Bauron proporciona soporte de diseño e ingeniería para geometría personalizada, dirección de hélice, configuración de flautas, sustrato y selección de recubrimiento. Comparta las dimensiones de la perforación, interrupciones, material de la pieza y requisitos de acabado para revisión.
Hablar con ingeniería