Elevación helicoidal
Los canales inclinados dirigen las virutas continuas hacia arriba a medida que el macho gira y avanza.


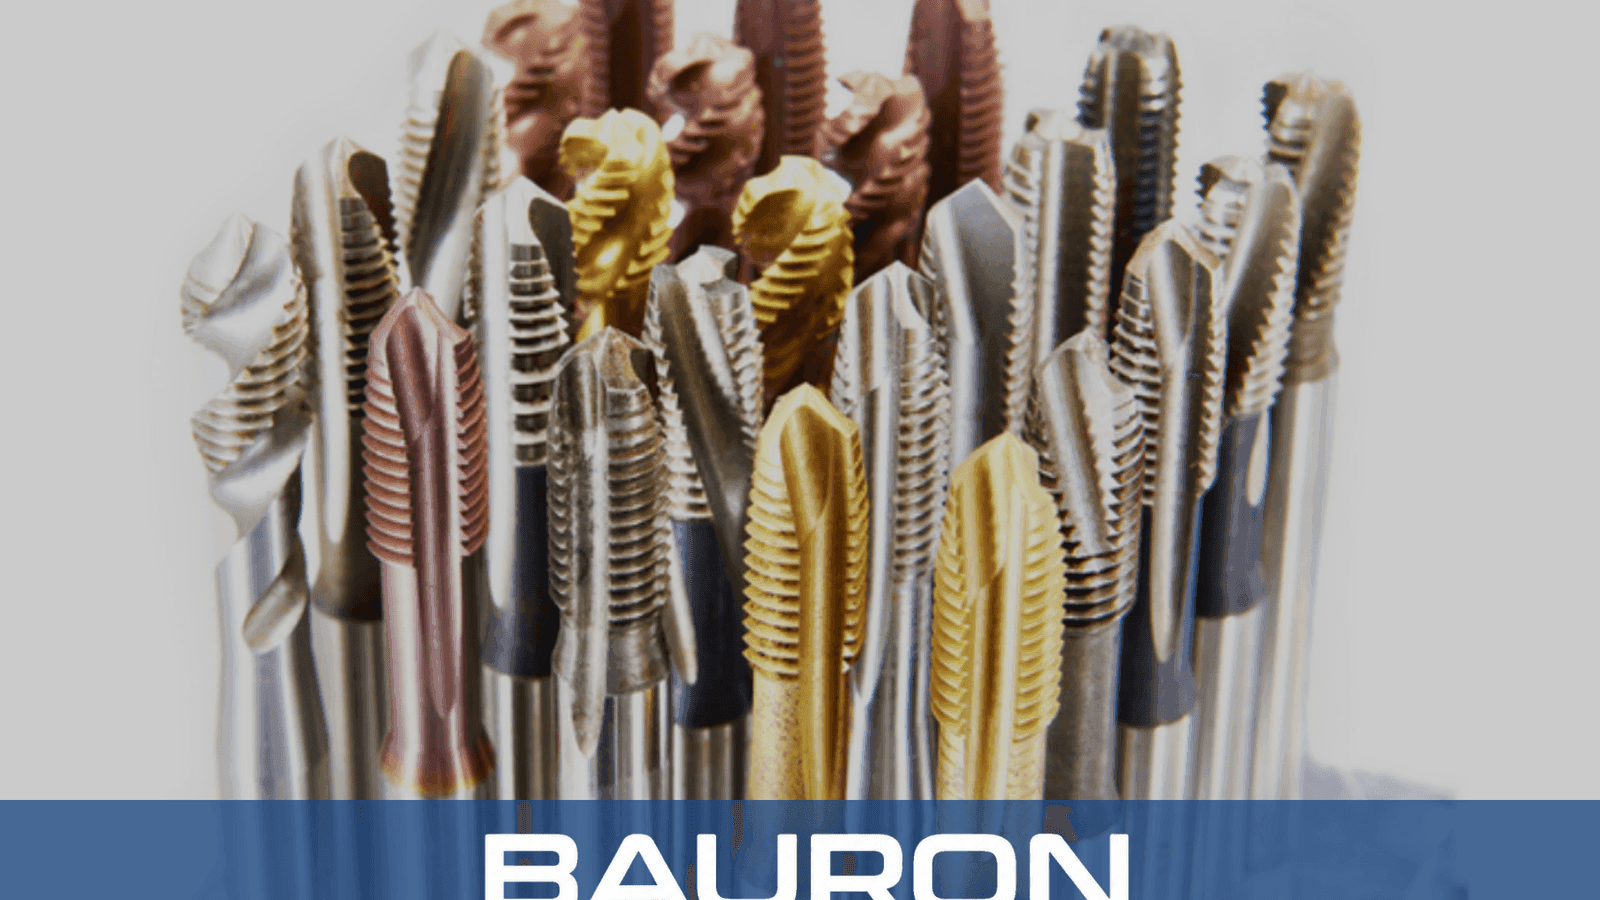
Los machos de roscar de canal helicoidal son herramientas de corte de roscas internas diseñadas principalmente para agujeros ciegos. Sus canales helicoidales continuos cortan el material y transportan las virutas hacia la entrada del agujero en lugar de empujarlas hacia el fondo de la cavidad.
Los canales inclinados dirigen las virutas continuas hacia arriba a medida que el macho gira y avanza.
Las virutas se desplazan hacia la entrada en lugar de acumularse en el fondo del agujero ciego.
Los filos de corte helicoidales cortan materiales dúctiles mientras forman el perfil de rosca interna.
La extracción de virutas de la cavidad conserva espacio debajo del macho para una profundidad de rosca controlada.

Los canales helicoidales extraen las virutas de los agujeros ciegos y pueden reducir la compresión en el fondo de la cavidad.
Las formas helicoidales específicas para cada aplicación admiten ciclos de roscado automatizado controlados.
Los filos helicoidales pueden producir superficies de rosca limpias cuando la geometría y las condiciones de corte se ajustan al material.
La selección de la hélice equilibra el transporte de virutas, la resistencia del filo y el espacio de canal para el material de la pieza.
Los chaflanes de fondo modificado y semientrada proporcionan diferentes equilibrios entre guía de entrada y alcance de rosca en agujero ciego.
| Especificación | Gama / Detalles |
|---|---|
| Rango de diámetros | #0 a 2"+; métricos M1,6 a M50+ disponibles |
| Ángulo de hélice | Hélice lenta de 15° a hélice rápida de 45°+ |
| Perfil del chaflán | Fondo modificado, 2 a 3 hilos; o chaflán semientrada, 3 a 5 hilos |
| Formas de rosca | UNC, UNF, métrica, NPT y perfiles de paso personalizados |
| Tipo de vástago | Arrastre cuadrado estándar o cilíndrico recto |
| Tolerancia | Opciones de precisión GH y clase H |
| Material / Recubrimiento | Ideal para | Ventaja clave |
|---|---|---|
| HSS-E (Cobalto) | Acero inoxidable, acero aleado y titanio. | La dureza en caliente ayuda a conservar el filo de corte en materiales duros y dúctiles. |
| Metal duro integral | Materiales de alta dureza y configuraciones de producción estables. | La rigidez y resistencia al desgaste permiten roscado a máquina de alta velocidad cuando la alineación está controlada. |
| Recubrimiento TiAlN / CrN | Acero inoxidable, aplicaciones seleccionadas en aluminio y procesos secos o con lubricación limitada. | La menor fricción puede reducir la acumulación de material, sujeta a la compatibilidad recubrimiento-pieza. |
El HSS-E de cobalto combina tenacidad y dureza en caliente, el metal duro integral añade rigidez y resistencia al desgaste en configuraciones estables, y los recubrimientos de TiAlN o CrN pueden reducir la fricción cuando se ajustan a la pieza.
Utilizan ciclos de roscado rígido y evacuación controlada de virutas para roscas en agujeros ciegos.
Montan machos en torretas con herramientas motorizadas o axiales para roscar agujeros ciegos en piezas torneadas.
Proporcionan movimiento de avance y retroceso repetible en equipos de producción dedicados.

Corta roscas internas en agujeros no pasantes mientras dirige las virutas hacia la entrada.
Gestiona materiales como acero inoxidable, aluminio y acero estructural que pueden formar virutas continuas.
La geometría adecuada a la aplicación puede atravesar agujeros transversales o chaveteros en cavidades ciegas con menor congestión de virutas.
Se integra con ciclos de roscado rígido en máquina donde la velocidad, el avance, el refrigerante y la inversión están controlados.
Elija la geometría de canal helicoidal para agujeros ciegos porque extrae las virutas hacia la entrada. Los machos de punta helicoidal empujan las virutas hacia adelante y están diseñados generalmente para agujeros pasantes.
Ángulos de hélice mayores, alrededor de 40° a 45°, pueden facilitar la evacuación de virutas largas de materiales dúctiles más blandos. Ángulos menores, alrededor de 15° a 30°, proporcionan un filo más resistente para materiales más duros. Confirme la selección según la aleación y el proceso específicos.
El uso manual es posible en algunos casos, pero generalmente es menos adecuado que el control por máquina porque los canales profundos reducen la sección del núcleo y la alineación manual puede introducir cargas laterales.
Las causas posibles incluyen capacidad de canal insuficiente, ángulo de hélice inadecuado, lubricación o suministro de refrigerante insuficientes, agujero piloto de diámetro inferior al necesario, profundidad excesiva o congestión de virutas.
Las opciones específicas para cada aplicación pueden incluir ángulos de hélice personalizados, pasos, chaflanes, canales de refrigerante interno, dimensiones de vástago, sustratos y recubrimientos.
Bauron proporciona soporte de diseño e ingeniería para geometría de rosca personalizada, ángulo de hélice, capacidad de canal, suministro de refrigerante, sustrato y selección de recubrimiento. Comparta las dimensiones del agujero ciego, el material de la pieza y los requisitos del ciclo para una revisión técnica.
Hablar con ingeniería