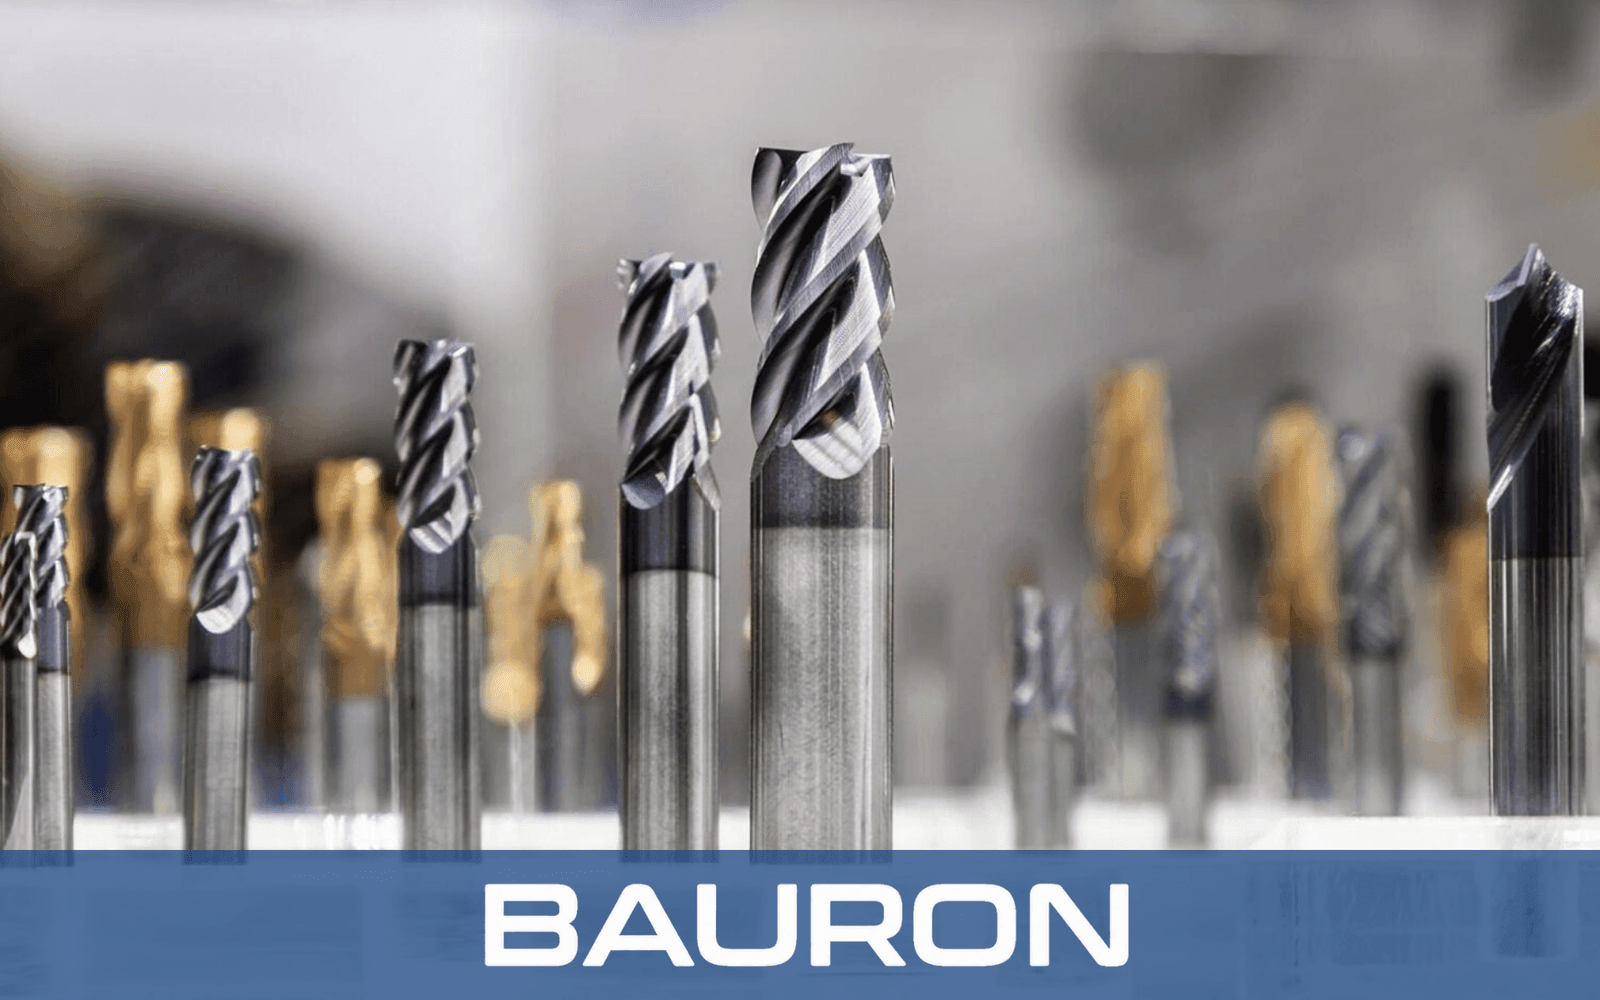
Fresas CNC diseñadas con geometría de corte específica para cada aplicación
Guía técnica de fresado CNC

Guía de diseño de fresas CNC: ingeniería de geometría para un rendimiento máximo

Esta guía técnica detalla los principios fundamentales del diseño de herramientas de corte para fresas, la selección de geometría de canales y la ingeniería de herramientas a medida para herramientas de fresado CNC de alto rendimiento.

Explorar la guía Consulte su aplicación
Visión general técnica

Principios de ingeniería de herramientas de fresado de alto rendimiento

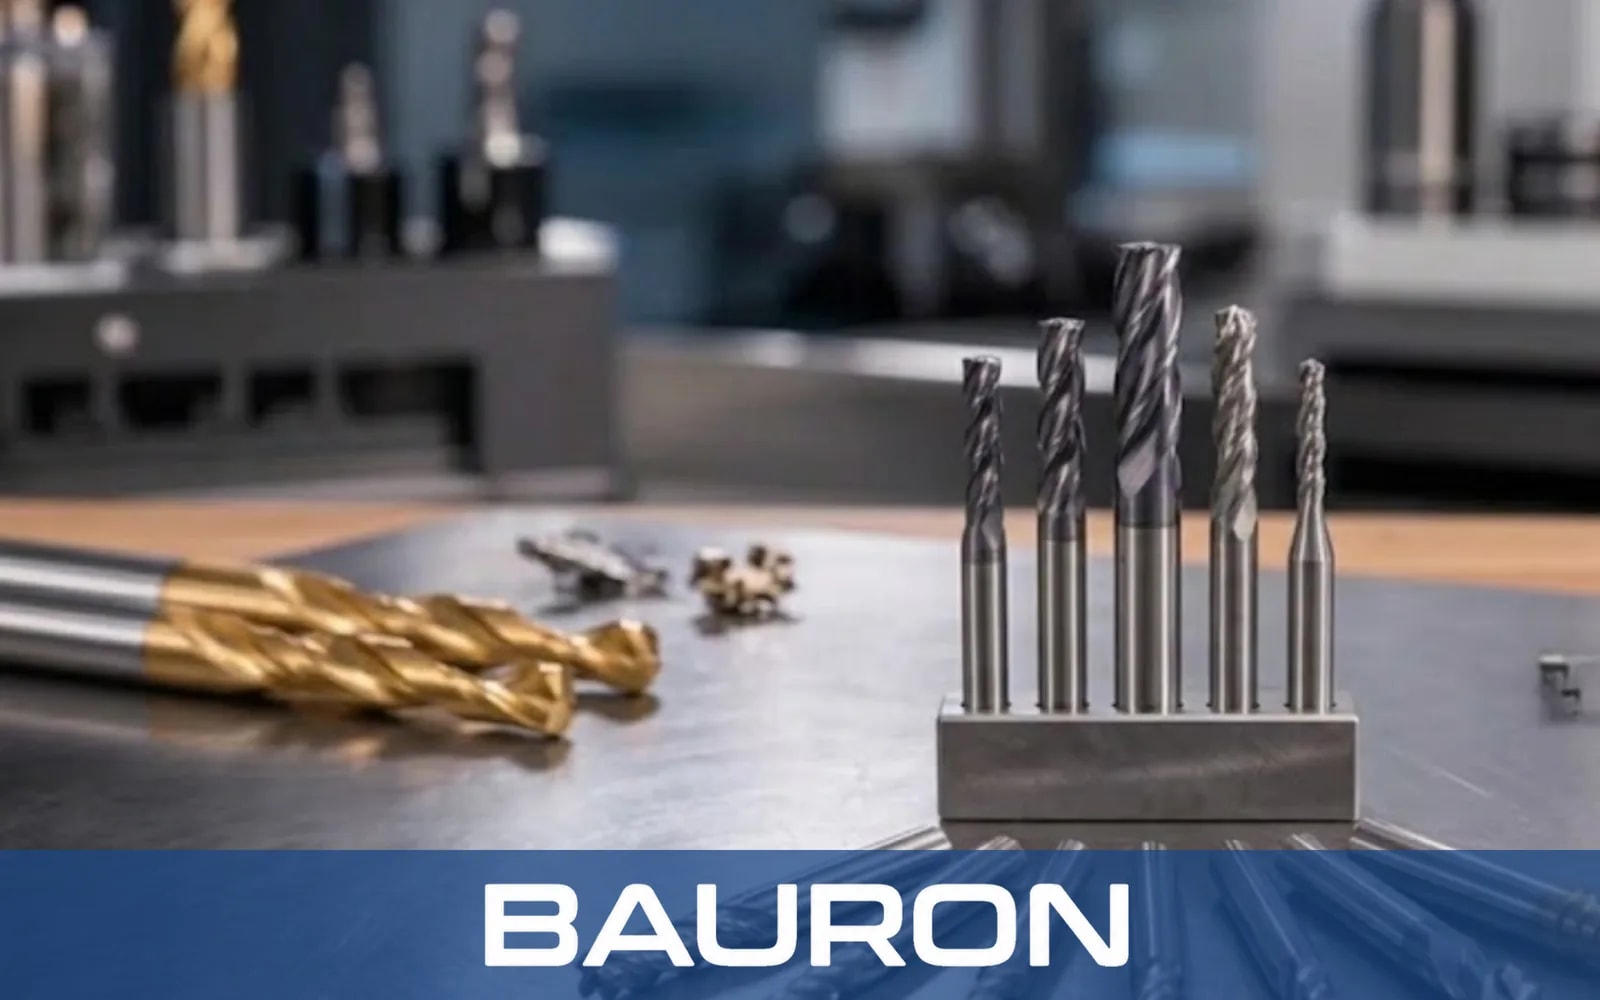
Juego de fresas graduado en un bloque de acero sobre un banco de trabajo

Optimizar el diseño de la fresa es fundamental para una evacuación estable de virutas, acabados superficiales superiores y máxima longevidad de la herramienta en diversos materiales de piezas. Las herramientas de fresado CNC modernas deben equilibrar la resistencia del filo de corte con el espacio de evacuación de viruta, la rigidez del núcleo y la gestión del calor. Comprender cómo interactúan las variables de geometría permite a ingenieros y operarios seleccionar o diseñar fresas de mango para configuraciones de mecanizado específicas.

Geometría principal

Parámetros fundamentales en el diseño de fresas

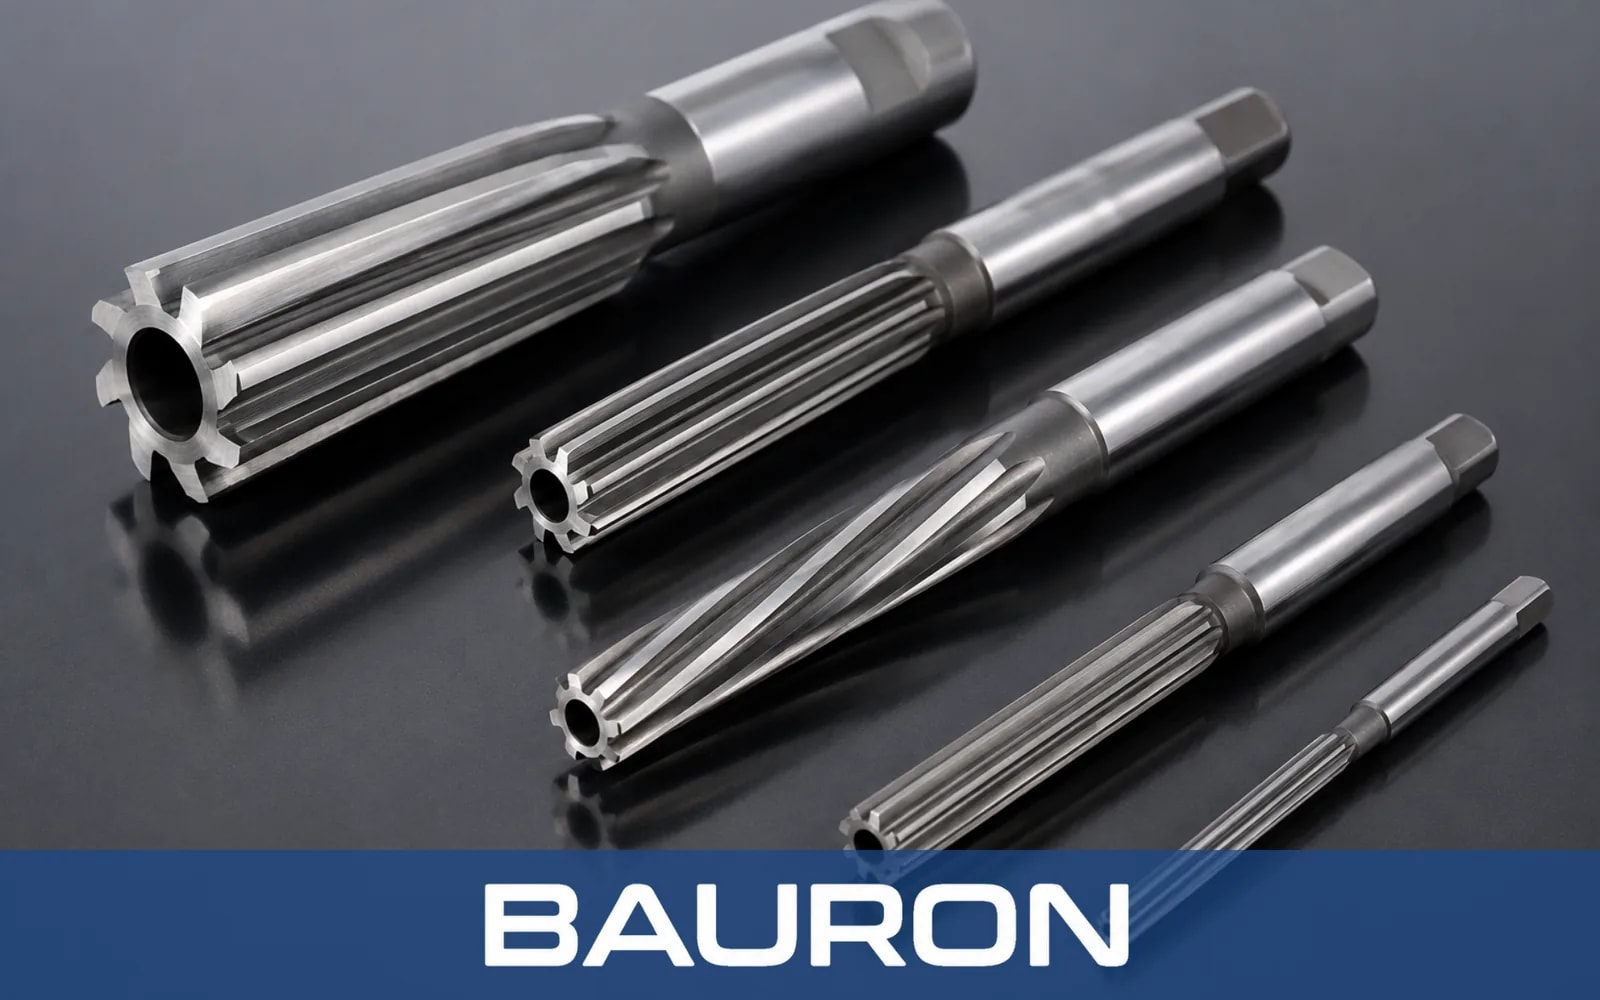
Escariadores de casquillo con flautas rectas y espirales sobre una superficie oscura reflectante

Ángulo de hélice

Los ángulos de hélice altos de 45° a 60° ofrecen cortes suaves y cizallantes con altos acabados superficiales en metales dúctiles como el aluminio. Los ángulos de hélice estándar de 30° a 35° maximizan la resistencia del filo para fresado de acero y fundición.
Número de canales y diámetro del núcleo

Las herramientas de dos y tres canales proporcionan amplias cavidades de viruta para materiales blandos. Los diseños de cuatro a múltiples canales aumentan la rigidez del núcleo y los avances al perfilar aleaciones duras.

Ángulo de desprendimiento y guías de incidencia

Los ángulos de desprendimiento positivos reducen las fuerzas de corte y la generación de calor. Las guías de incidencia primaria y secundaria protegen el labio de corte contra el desgaste por fricción y la deflexión.

Perfiles de esquina

Los perfiles cuadrados, de radio y de punta esférica sirven para diferentes operaciones. Los radios de esquina refuerzan la punta vulnerable del cortador contra el desconchado, mientras que las fresas de punta esférica permiten el contorneado orgánico 3D.

Estabilidad dinámica

Ingeniería de geometría avanzada para resistencia a vibraciones

Las vibraciones armónicas y las trepidaciones degradan la calidad superficial de la pieza y los filos de corte. El diseño moderno de herramientas de fresado emplea características geométricas que interrumpen las frecuencias armónicas durante los cortes a alta velocidad.

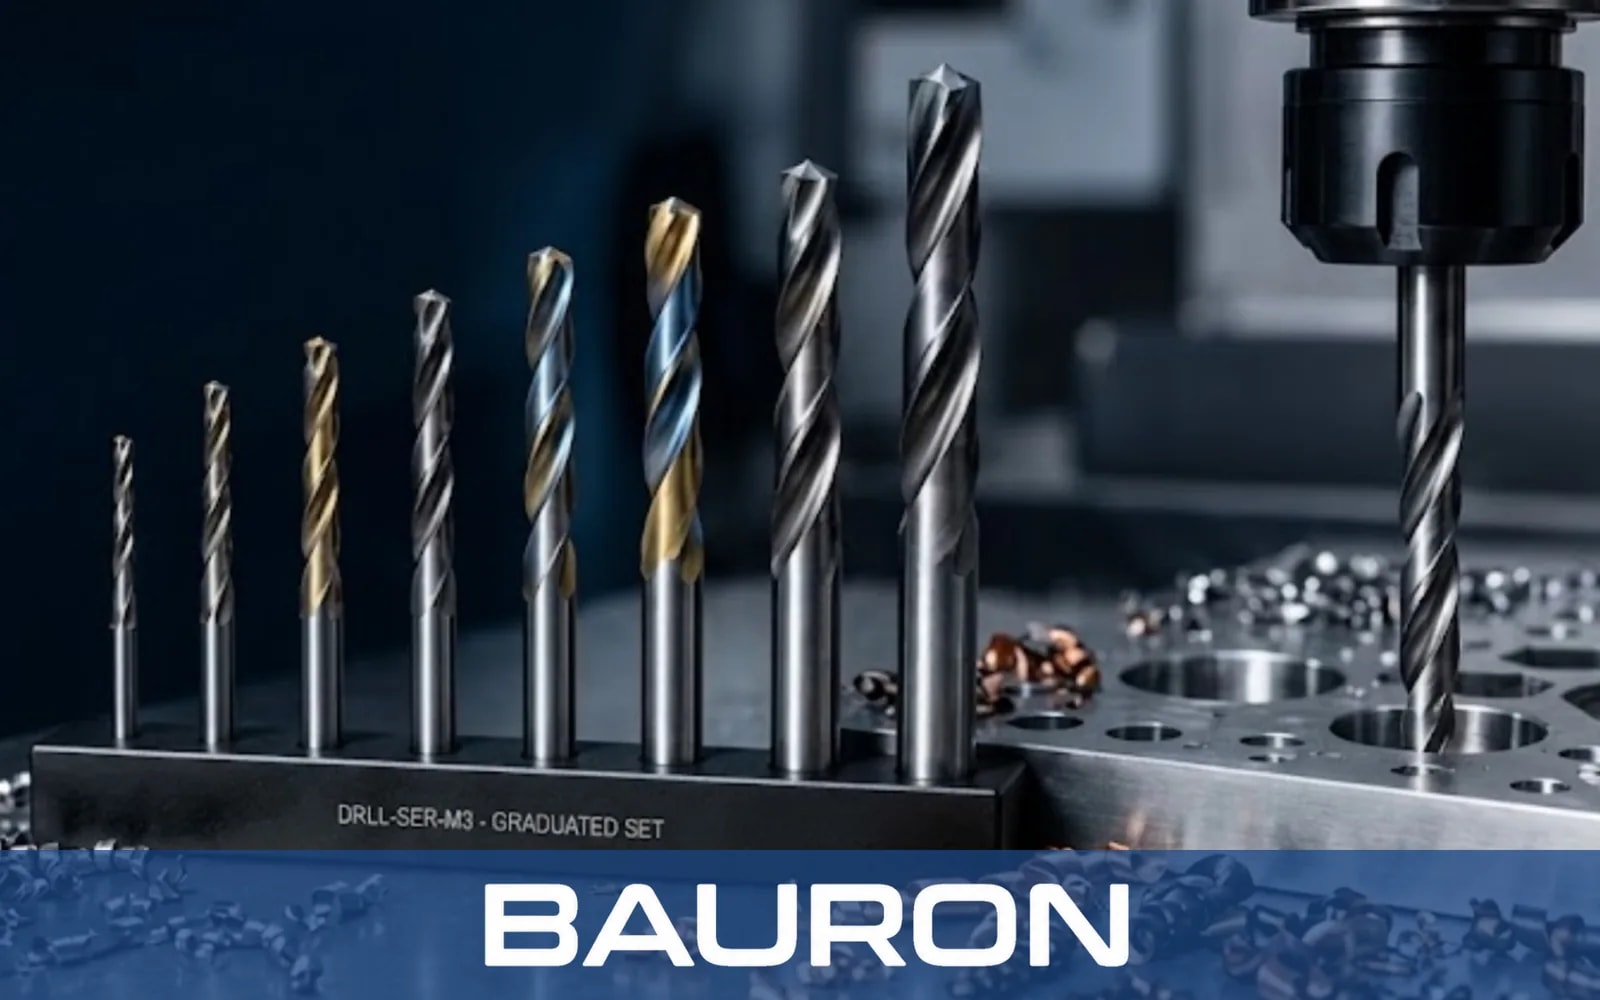
Juego de brocas graduado junto a un husillo CNC taladrando una placa de aluminio

Espaciado de canales de paso variable

El espaciado angular desigual entre canales rompe los impactos de corte repetitivos y suprime las vibraciones armónicas.

Ángulos de hélice variable

La variación del ángulo de hélice a lo largo de la longitud del canal interrumpe la retroalimentación de frecuencia resonante, permitiendo mayores profundidades de corte axial.

Conicidades de núcleo diferencial

La conicidad del diámetro interno del núcleo hacia el vástago aumenta la rigidez dinámica de la herramienta sin sacrificar la capacidad de viruta en la punta.

Materiales de pieza

Adaptación de las geometrías de fresa a los sustratos de pieza

Aluminio y aleaciones no férreas

Utilice filos ultra-afilados, ángulos de desprendimiento positivos altos y de dos a tres canales abiertos pulidos a espejo para prevenir el empaquetamiento de viruta y la soldadura del filo.

Titanio y superaleaciones de níquel

Fresas de carburo de cuatro a cinco canales de paso variable con amplias guías de incidencia radial y recubrimientos PVD resistentes al calor soportan el calor de corte extremo.

Aceros endurecidos por encima de 50 HRC

Diámetros de núcleo gruesos, preparación de desprendimiento negativo o neutro y labios de corte microafilados absorben impactos severos.

Compuestos y CFRP

Canales de compresión especializados o patrones de moleteado diamantado cortan las fibras abrasivas de forma limpia sin delaminación de capas.

Tipos de fresas

Herramientas de fresado CNC por categoría

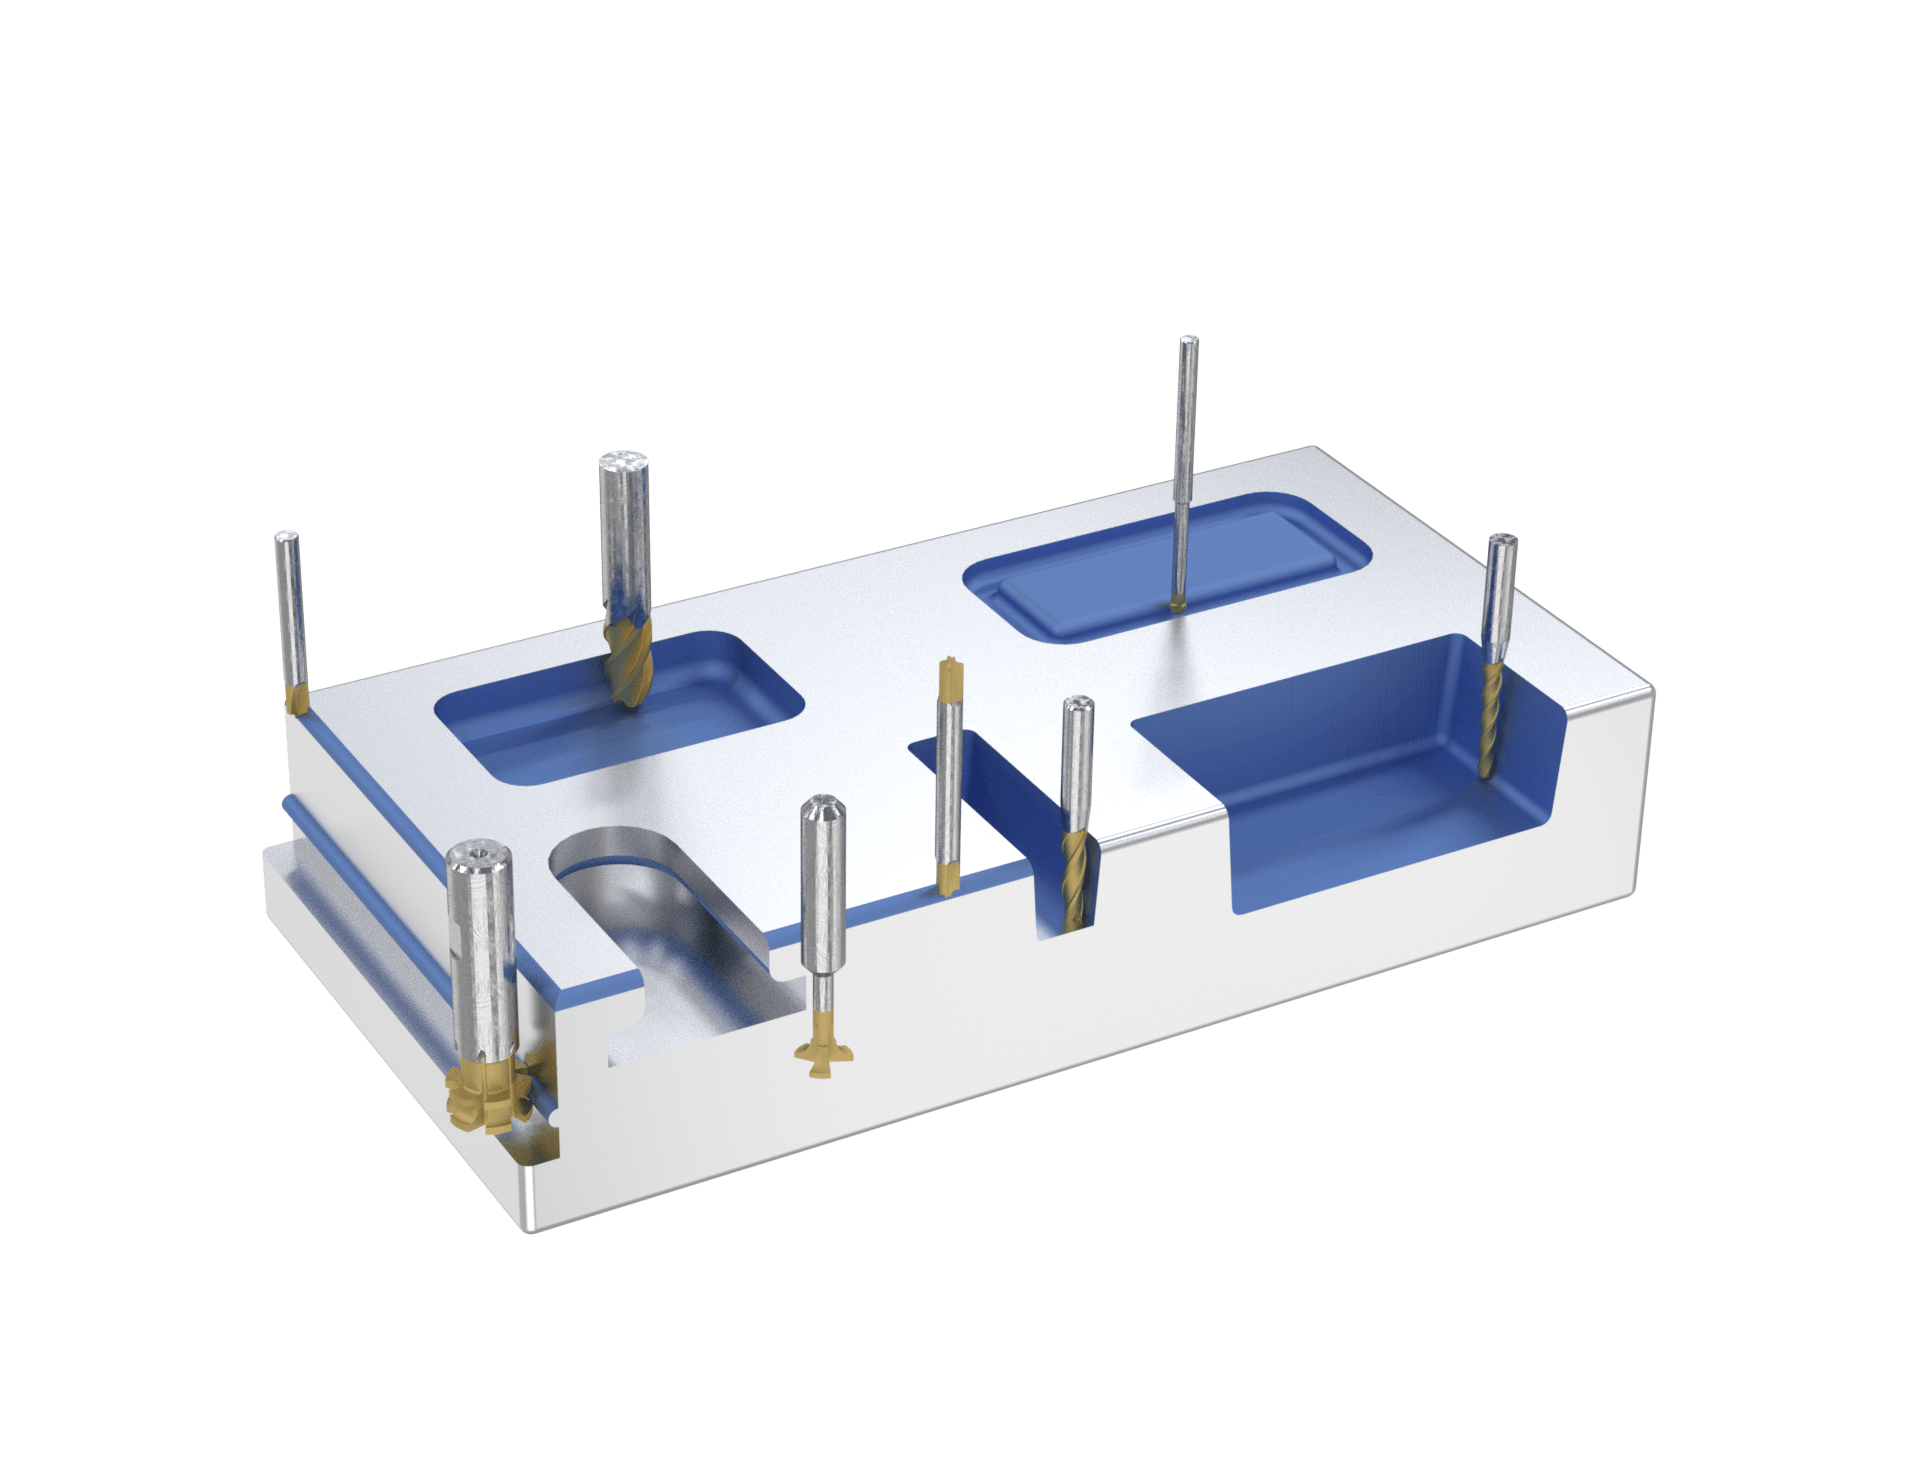
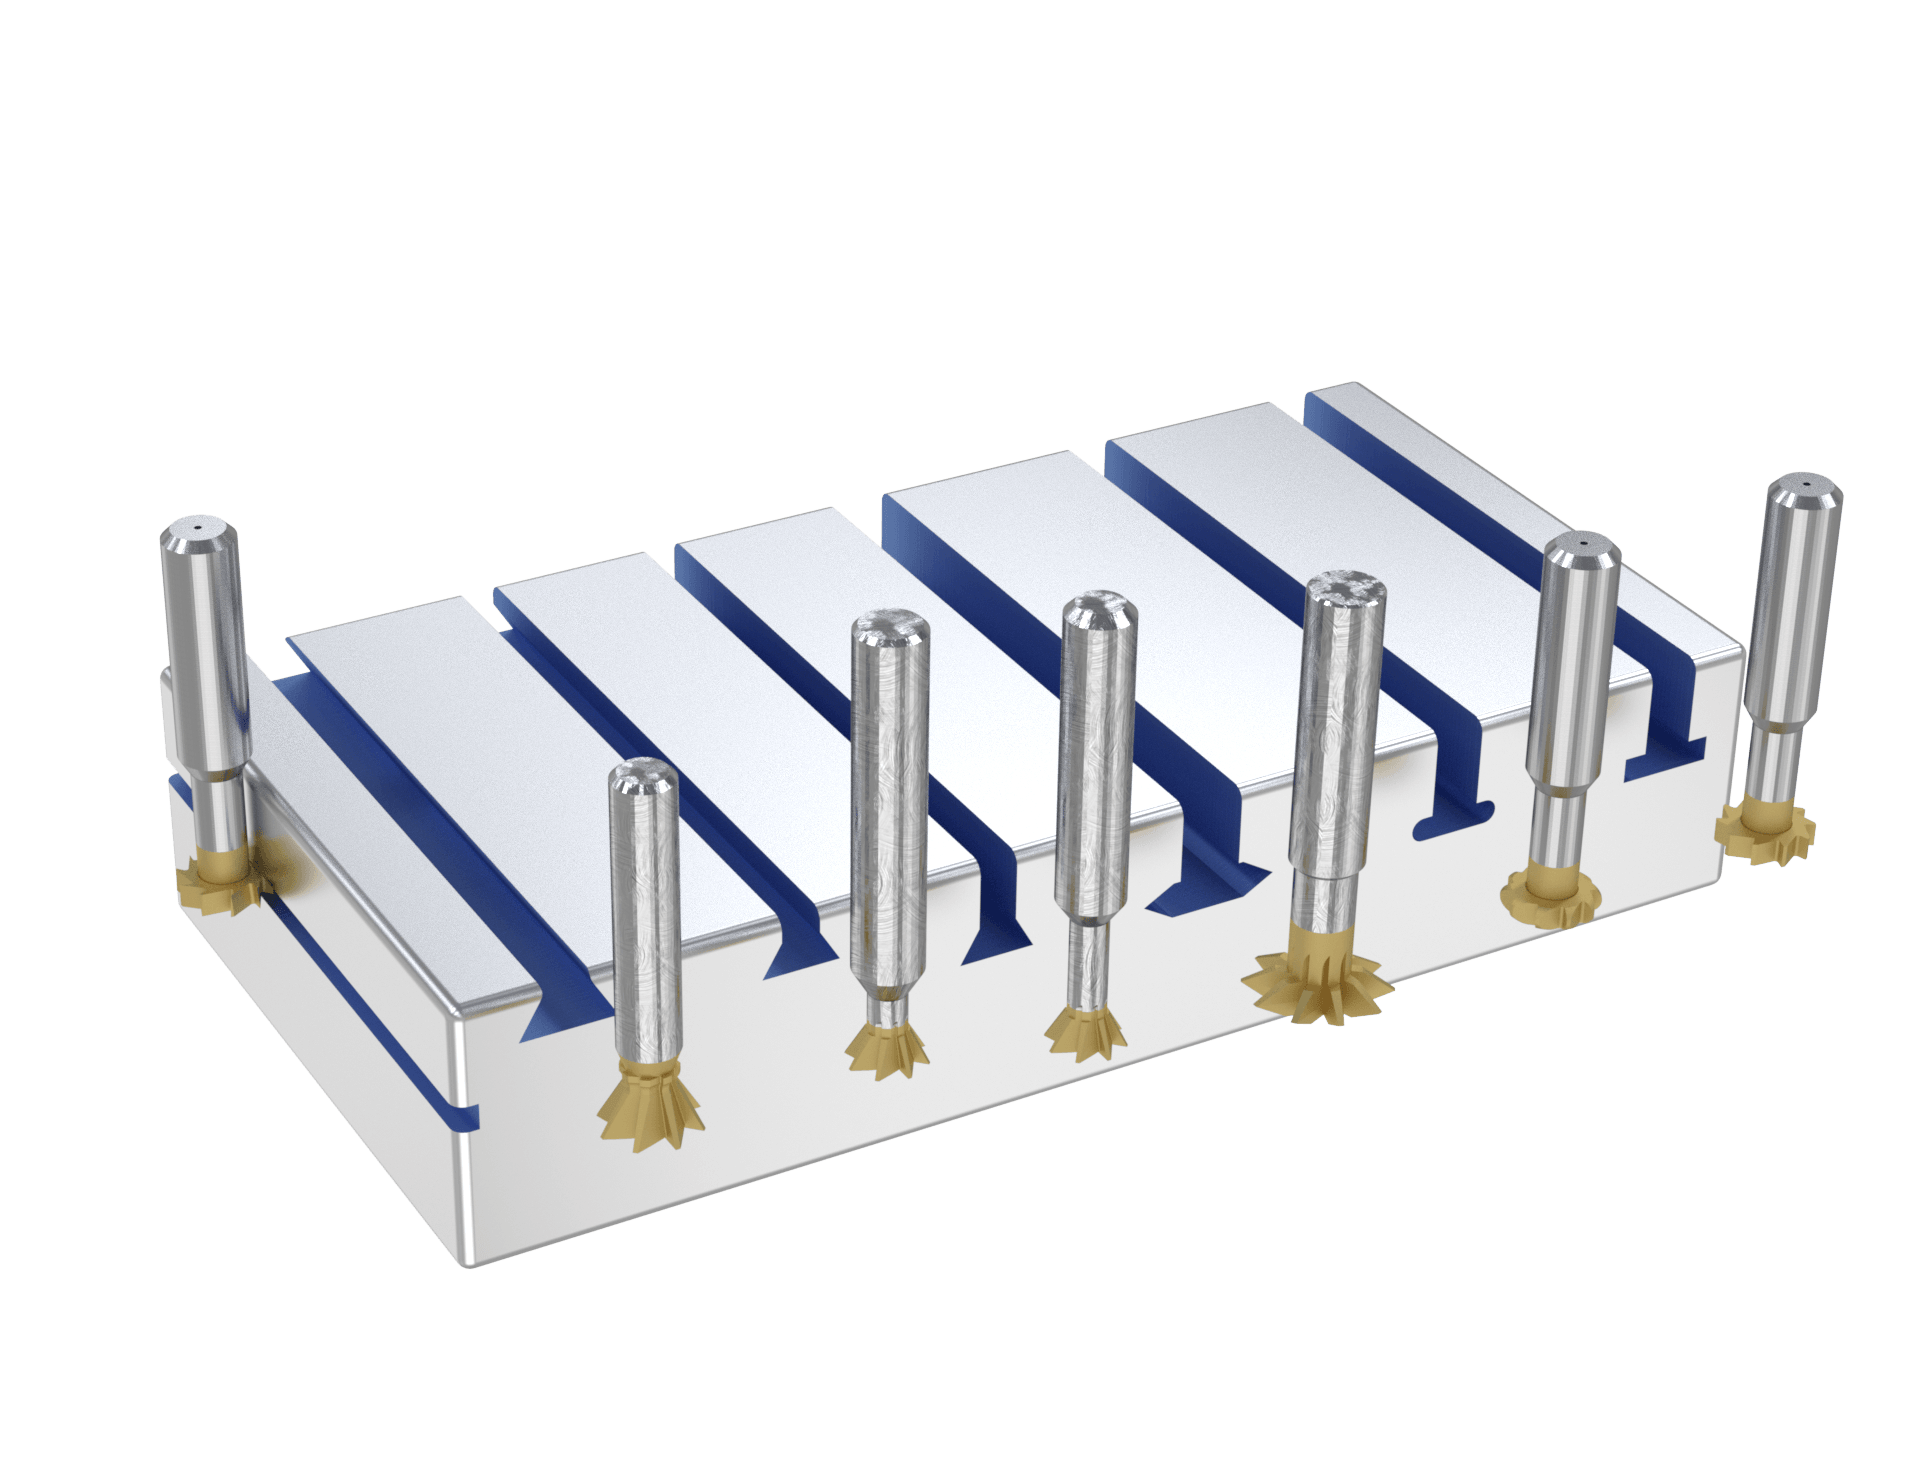
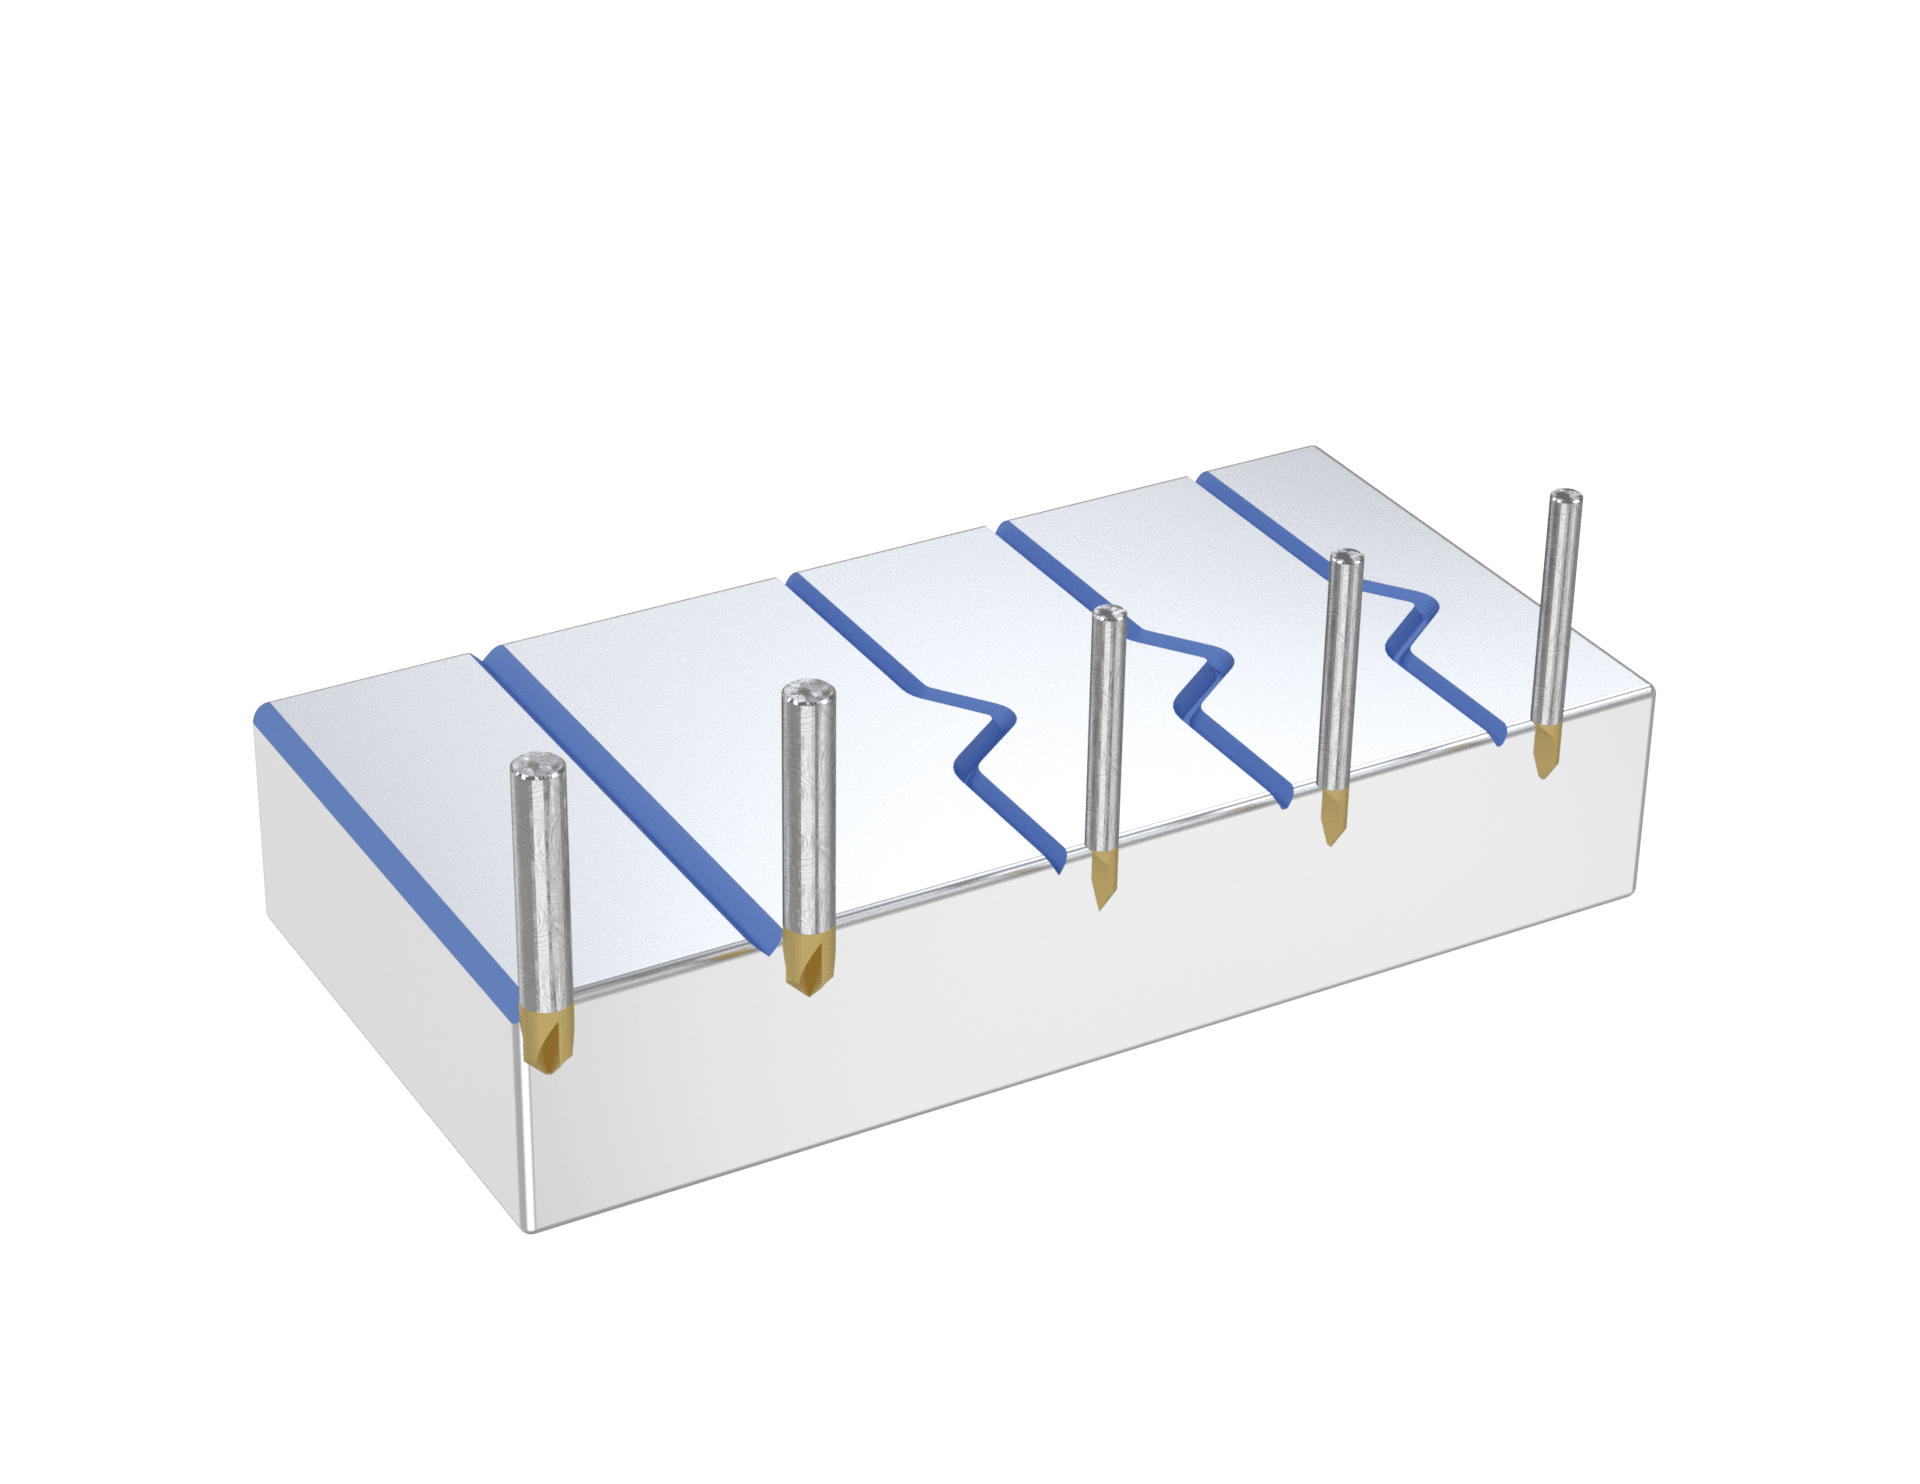
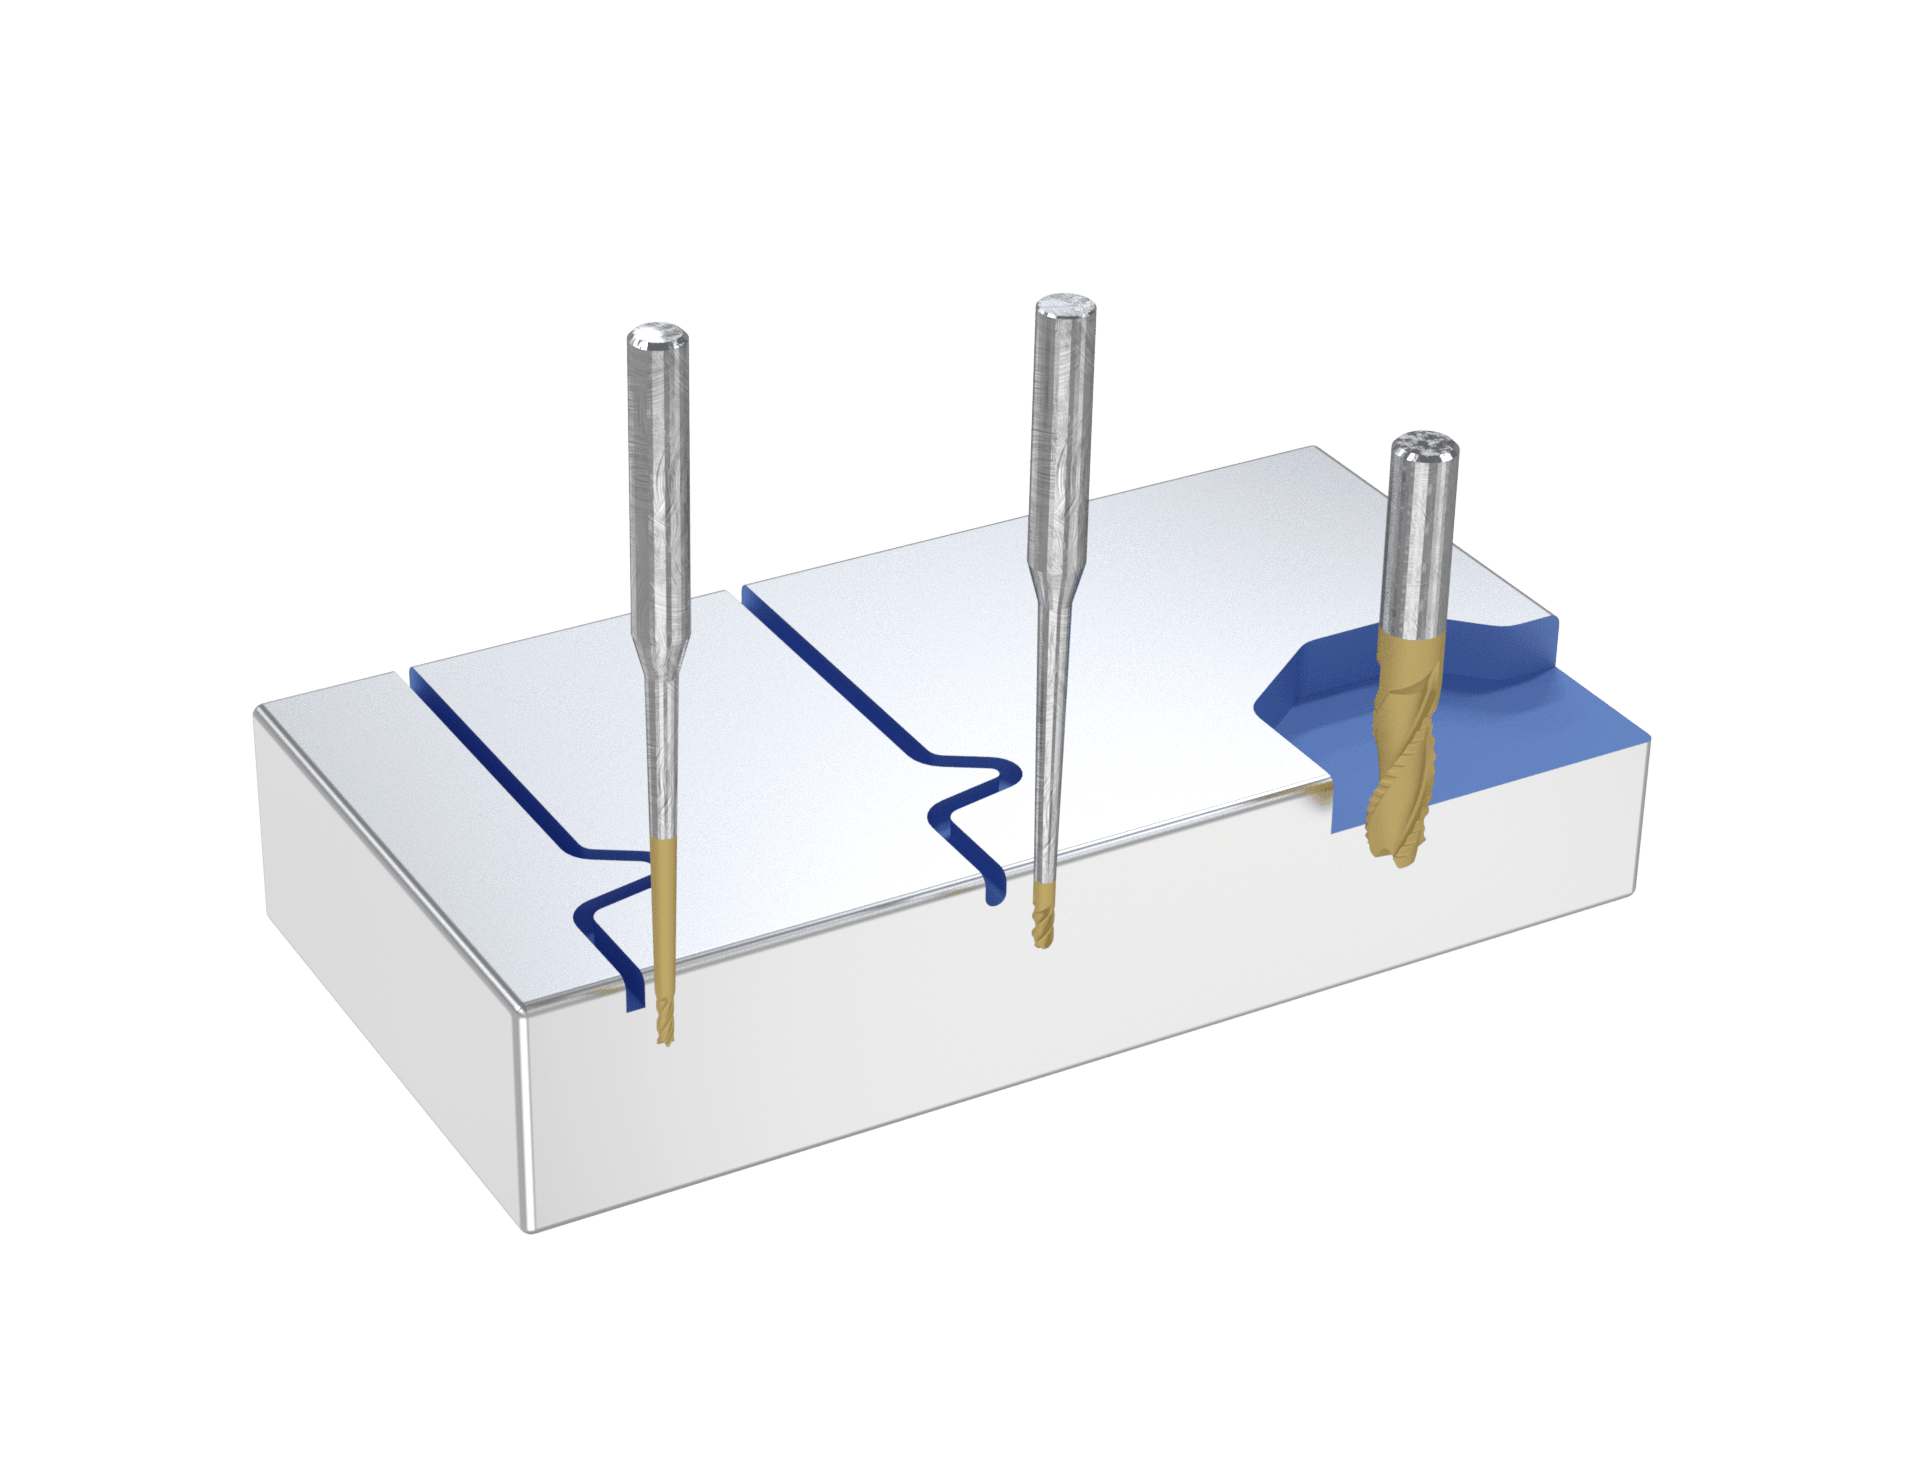
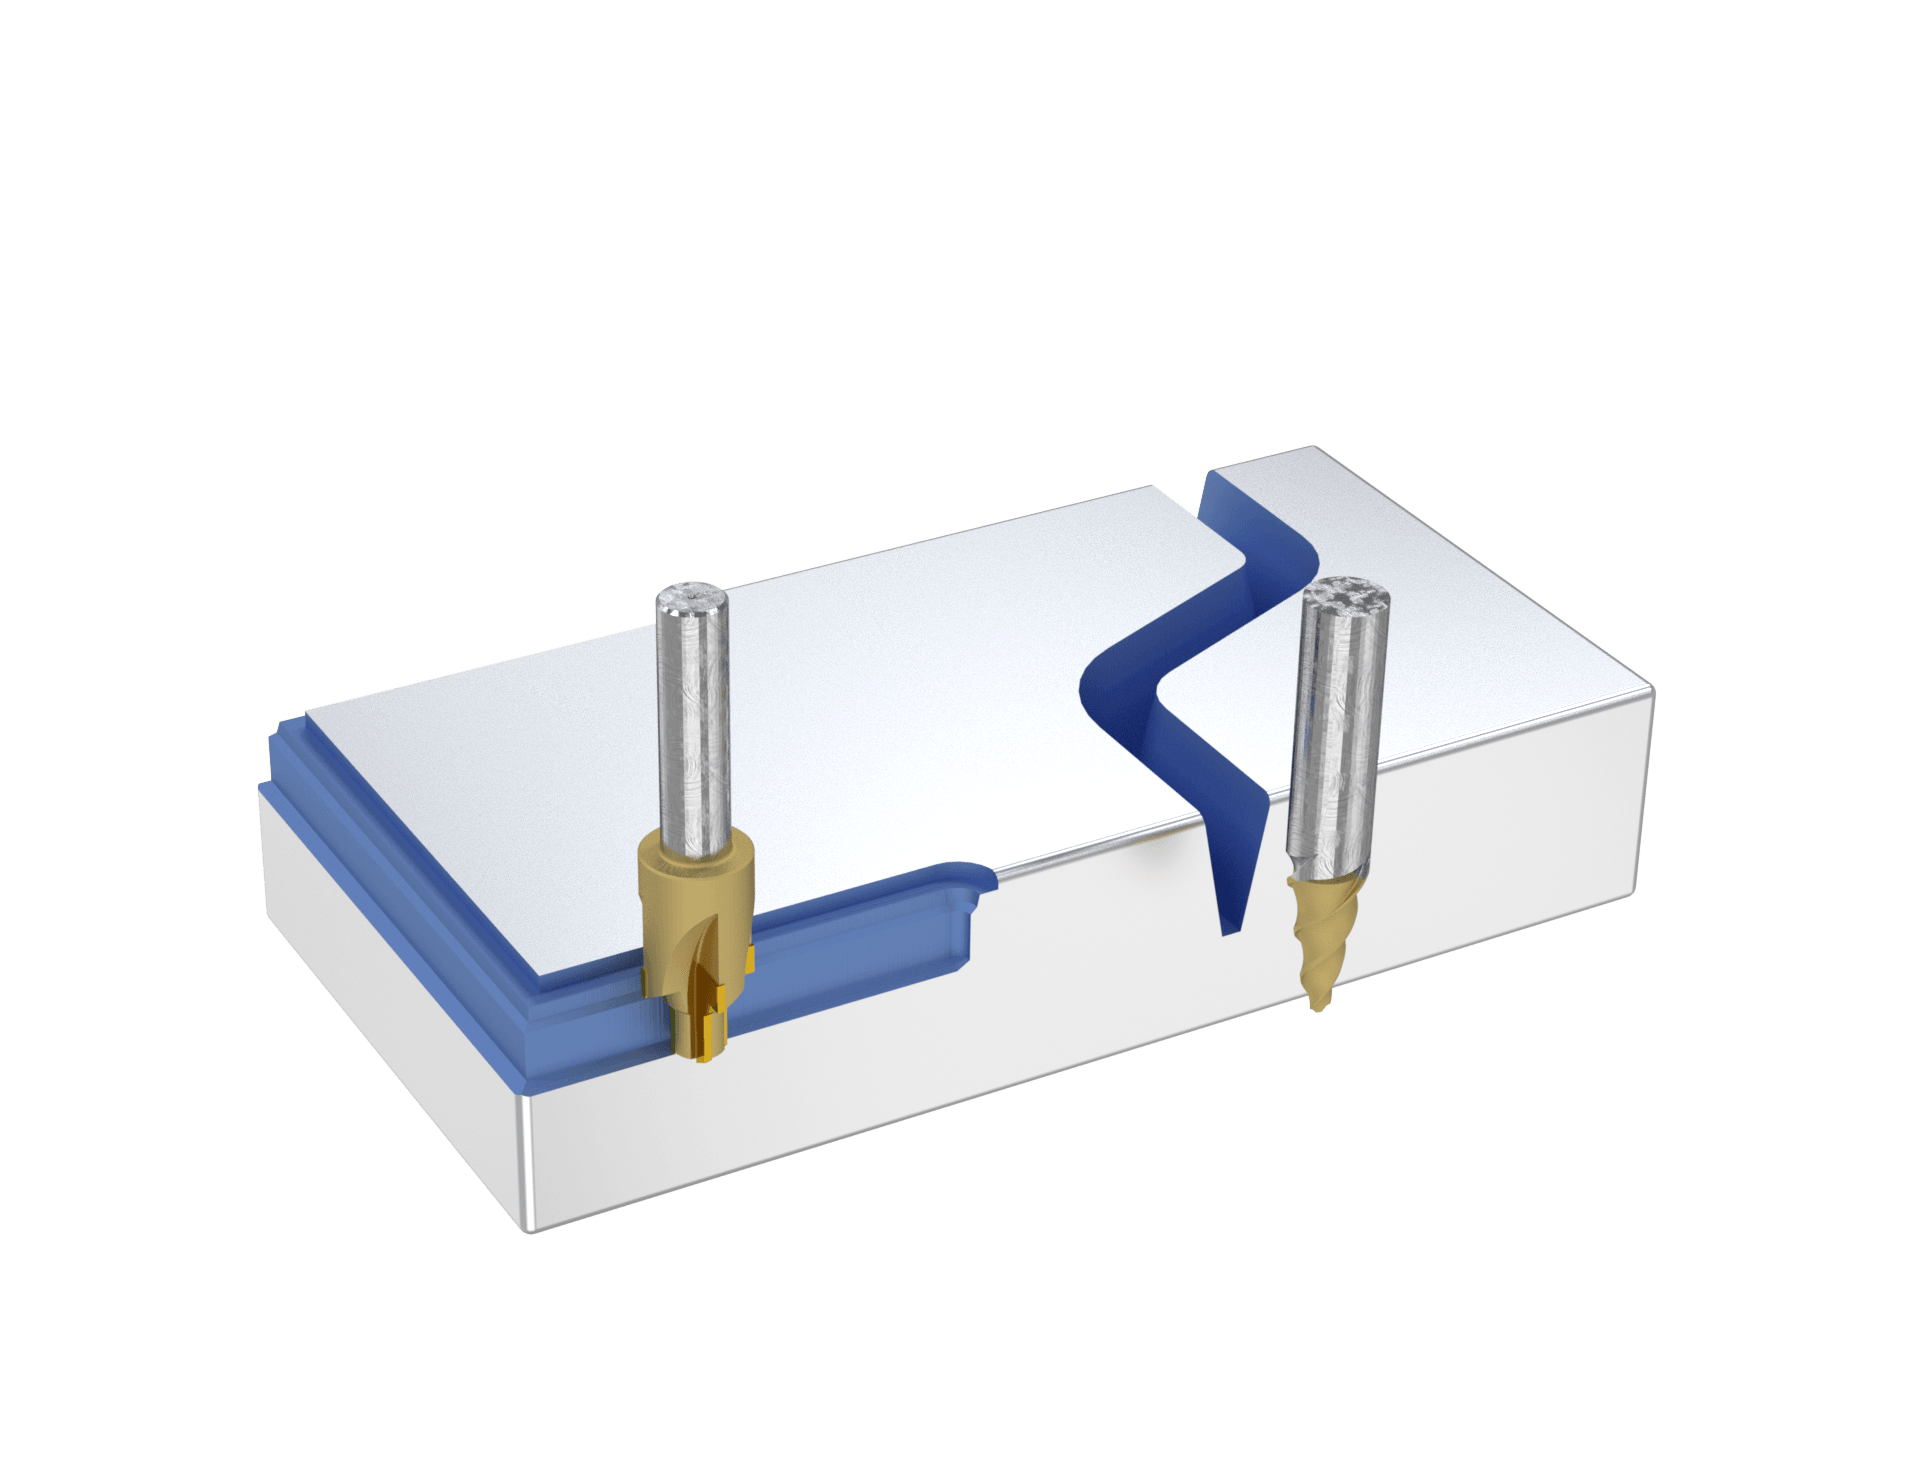
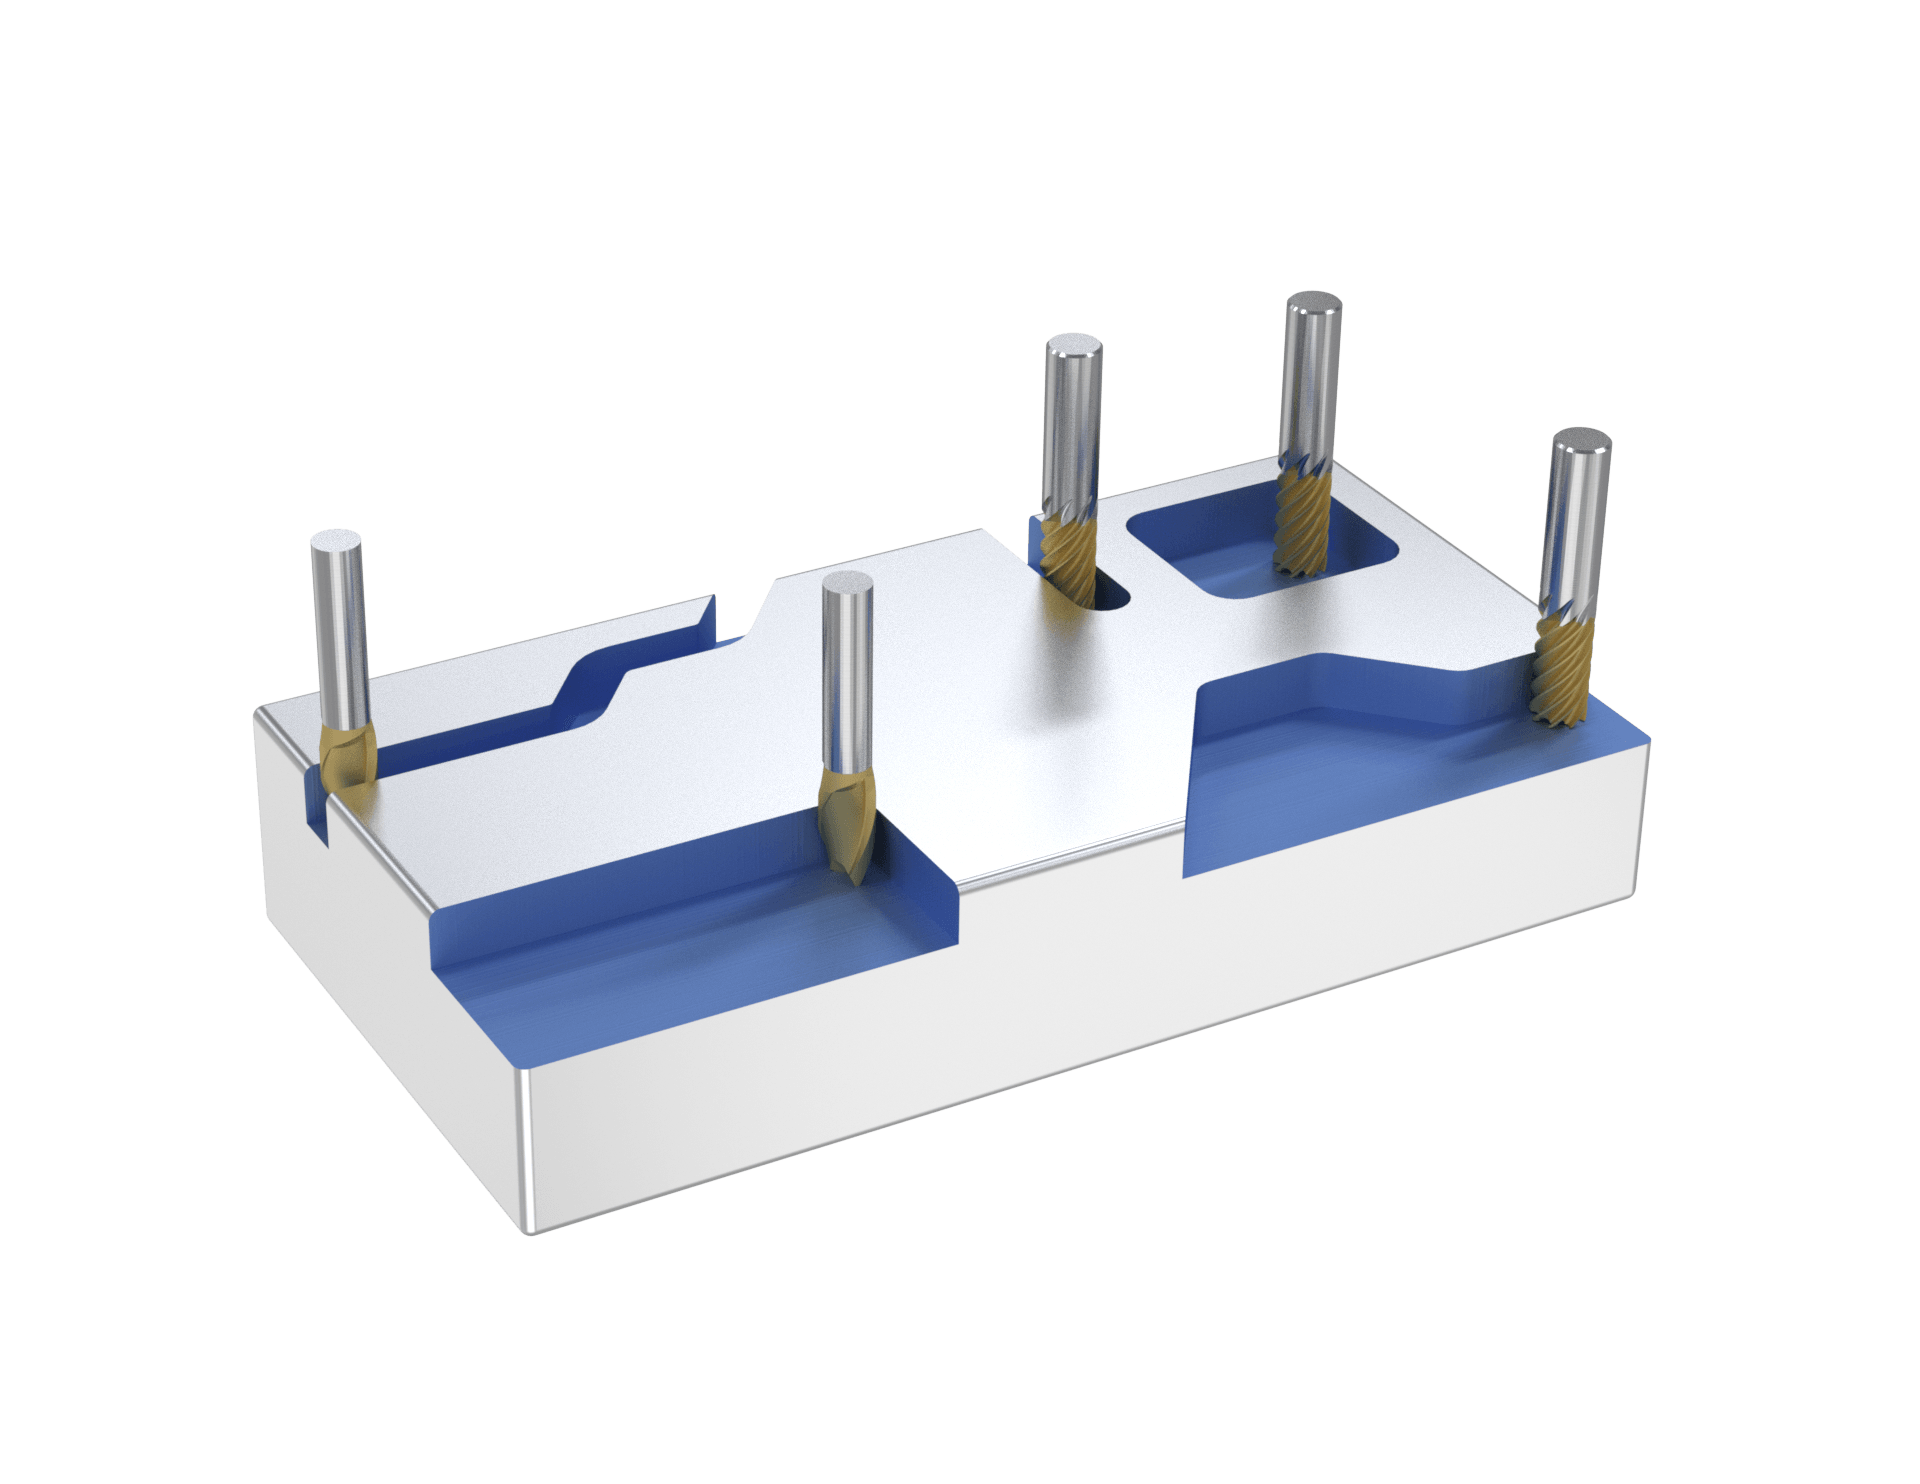
Bauron Precision Tools fabrica todo el espectro de geometrías de fresado, agrupadas por aplicación. Cada diagrama de categoría se acompaña de los tipos específicos de fresa que contiene.

Fresas CNC de uso general

A. Fresas de uso general

Cortadores estándar para fresado, corte y conformado cotidianos.

  • Fresas — herramienta estándar para fresado, corte y conformado diarios
  • Fresa con cuello rebajado — cuello reducido para cortes profundos alrededor de obstrucciones
Fresas de perfilado y contorneado

B. Fresas de perfilado y contorneado

Geometrías de radio y conicidad para esculpir superficies y perfiles 3D.

  • Fresa de radio cóncavo — da forma a radios y perfiles cóncavos
  • Fresa de redondeo de esquina posterior — redondea bordes en la cara posterior de una pieza
  • Fresa de redondeo de esquina de doble extremo — redondea bordes con ambos extremos
  • Fresa de redondeo de esquina de un extremo — redondea bordes con un extremo de corte
  • Fresa cónica — superficies angulares y características precisas de molde
  • Fresa cónica de punta esférica — conicidad + punta esférica para detalles complejos
  • Fresas piruleta — cortes inferiores y geometrías 3D complejas
  • Fresa de punta esférica — punta redondeada para superficies y contornos 3D
Fresas de ranurado y acanalado

C. Fresas de ranurado y acanalado

Fresas de cola de milano, de ángulo y de chavetero para ranuras y canales.

  • Fresa de cola de milano con radio de cuello — reduce tensiones durante el corte de cola de milano
  • Fresa de cola de milano — mecaniza ranuras de cola de milano para componentes de ensamblaje
  • Fresa de cola de milano con largo alcance — colas de milano más profundas y de difícil acceso
  • Fresas de ángulo doble con vástago — ranuras en V y cortes angulares
  • Fresa de chavetero con radio completo — chaveteros redondeados para aplicaciones especiales
  • Fresa de chavetero — corta chaveteros en ejes para ensamblaje con chaveta
  • Fresa de chavetero con dientes alternados — reduce vibraciones y trepidaciones
Fresas de achaflanado y grabado

D. Fresas de achaflanado y grabado

Puntas puntiagudas y redondeadas para biselado, grabado y detalles finos.

  • Fresas de chaflán puntiagudas — bordes biselados para acabado y ensamblaje
  • Fresa de grabado con punta recortada — punta de precisión para grabado complejo
  • Fresas de grabado puntiagudas — punta afilada para marcas detalladas
  • Fresas de grabado de radio — punta redondeada para marcas suaves y curvas
  • Fresas de chaflán con punta recortada — biselado preciso y uniforme
Fresas de holgura y acabado

E. Fresas de holgura y acabado

Geometrías de holgura adicional y control de viruta para pasadas de acabado.

  • Fresas de holgura de extremo cuadrado — extremo plano con holgura adicional
  • Fresas de holgura de extremo esférico — holgura adicional para mecanizado ajustado
  • Fresa rompevirutas — filo serrado que reduce el tamaño de la viruta
Fresas de hundimiento y especialidad

F. Fresas de hundimiento y especialidad

Herramientas de precisión para cavidades, matrices, moldes y pasajes internos.

  • Fresas de hundimiento para matrices — cavidades detalladas en matrices y moldes
  • Herramientas de porteo — amplían y refinan pasajes internos
Opciones de vástago

Opciones de vástago y estilo de herramienta

Cada fresa Bauron puede fabricarse con la interfaz de vástago que mejor se adapte a su máquina y portaherramientas. Cada tipo de vástago se muestra con su método de montaje y dónde ofrece mejor rendimiento.

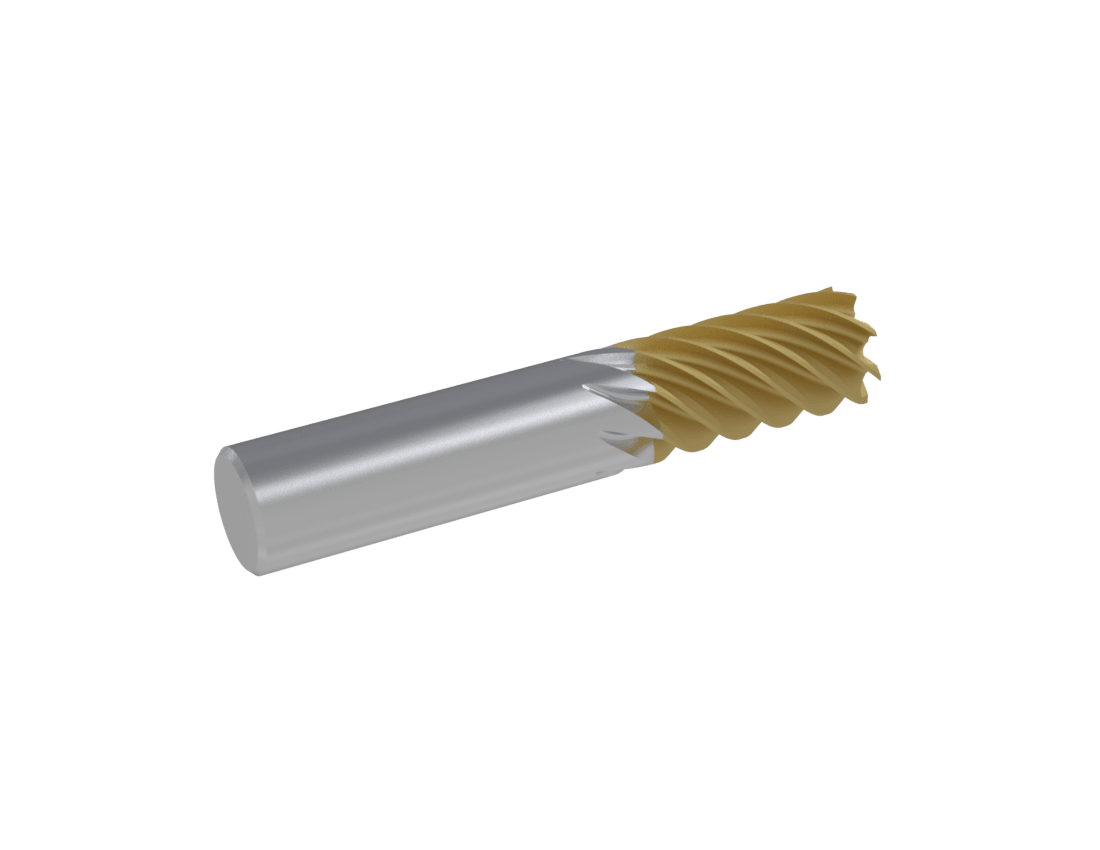
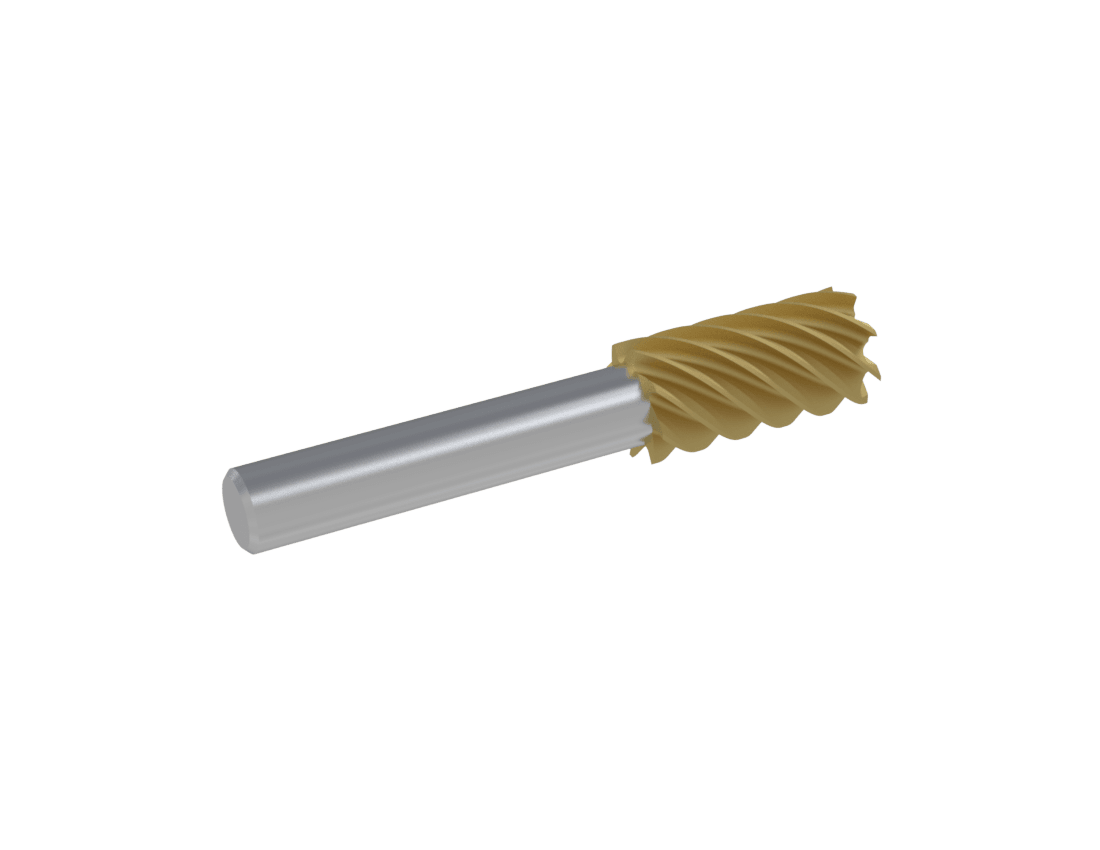
Fresa de vástago recto

Vástago recto

  • Perfil: forma cilíndrica uniforme
  • Sujeción: fijada en pinza portapinzas o mandril de taladro
  • Ideal para: herramientas de uso general como brocas y fresas
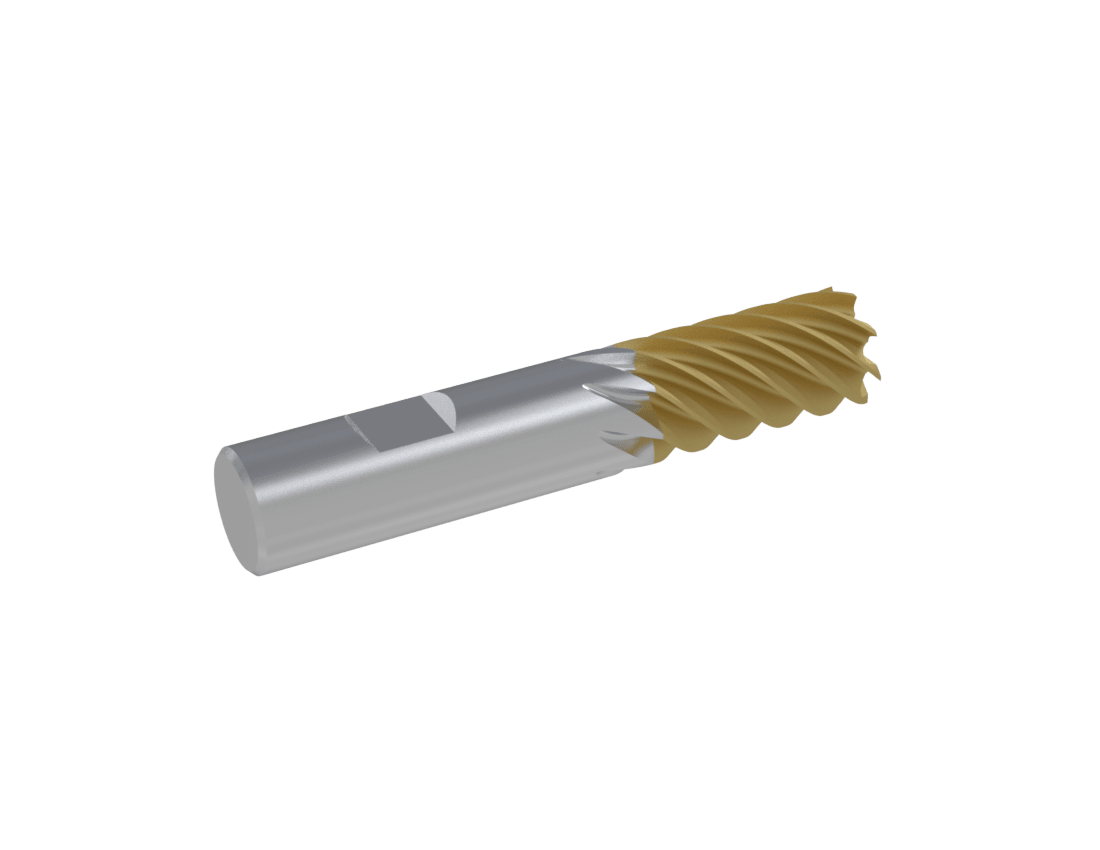
Fresa de vástago Weldon

Vástago Weldon

  • Perfil: cilíndrico con un plano mecanizado en el vástago
  • Sujeción: tornillos de fijación en portaherramientas de bloqueo lateral
  • Ideal para: herramientas que requieren alto par y sujeción segura
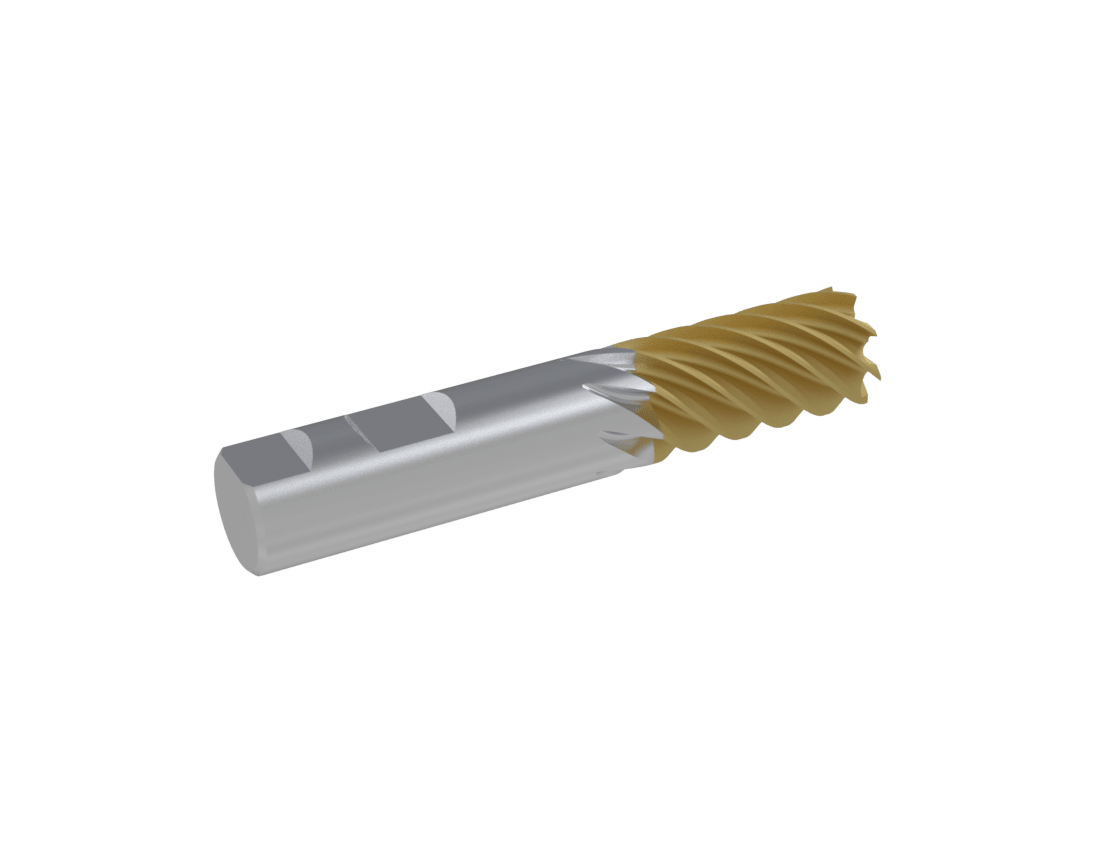
Fresa de vástago doble Weldon

Vástago doble Weldon

  • Perfil: como un vástago Weldon pero con dos secciones planas
  • Sujeción: agarre mejorado en portaherramientas de bloqueo lateral
  • Ideal para: operaciones de alta precisión o alto par
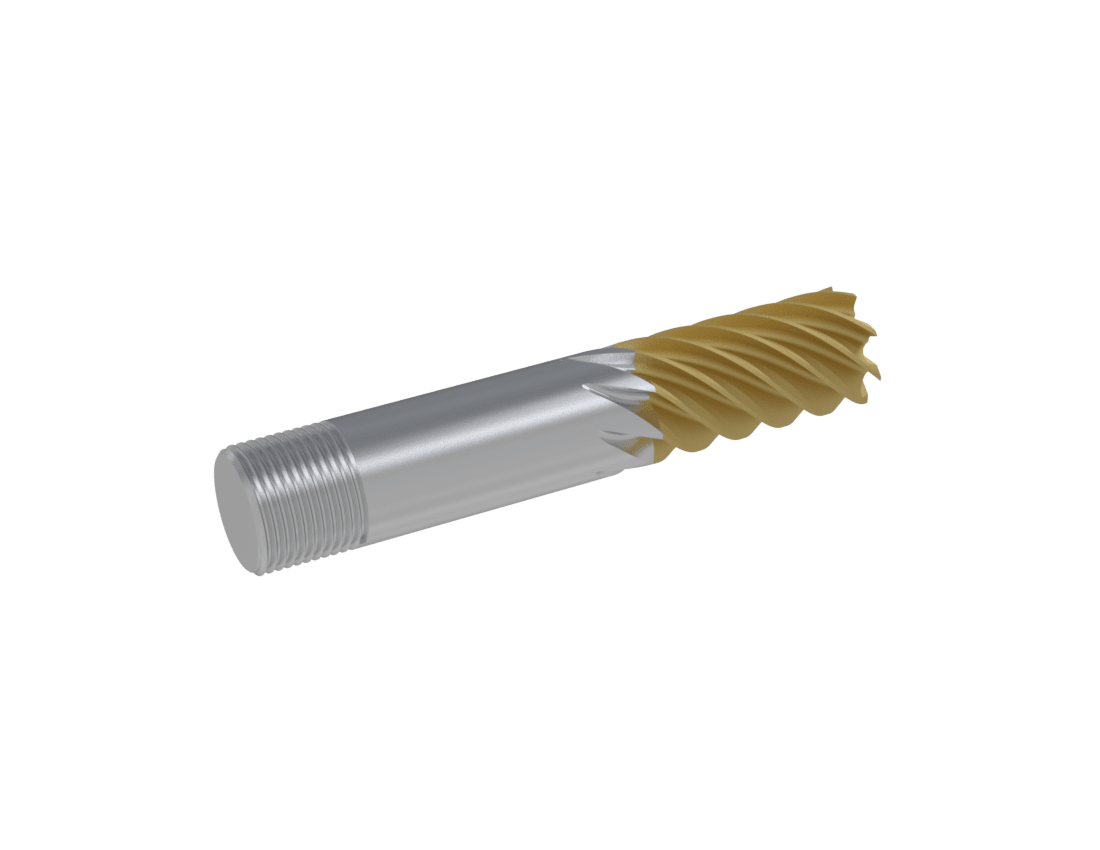
Fresa de vástago roscado

Vástago roscado

  • Perfil: vástago cilíndrico con rosca en el extremo
  • Sujeción: se enrosca en portaherramientas o extensiones
  • Ideal para: aplicaciones de roscado y escariado
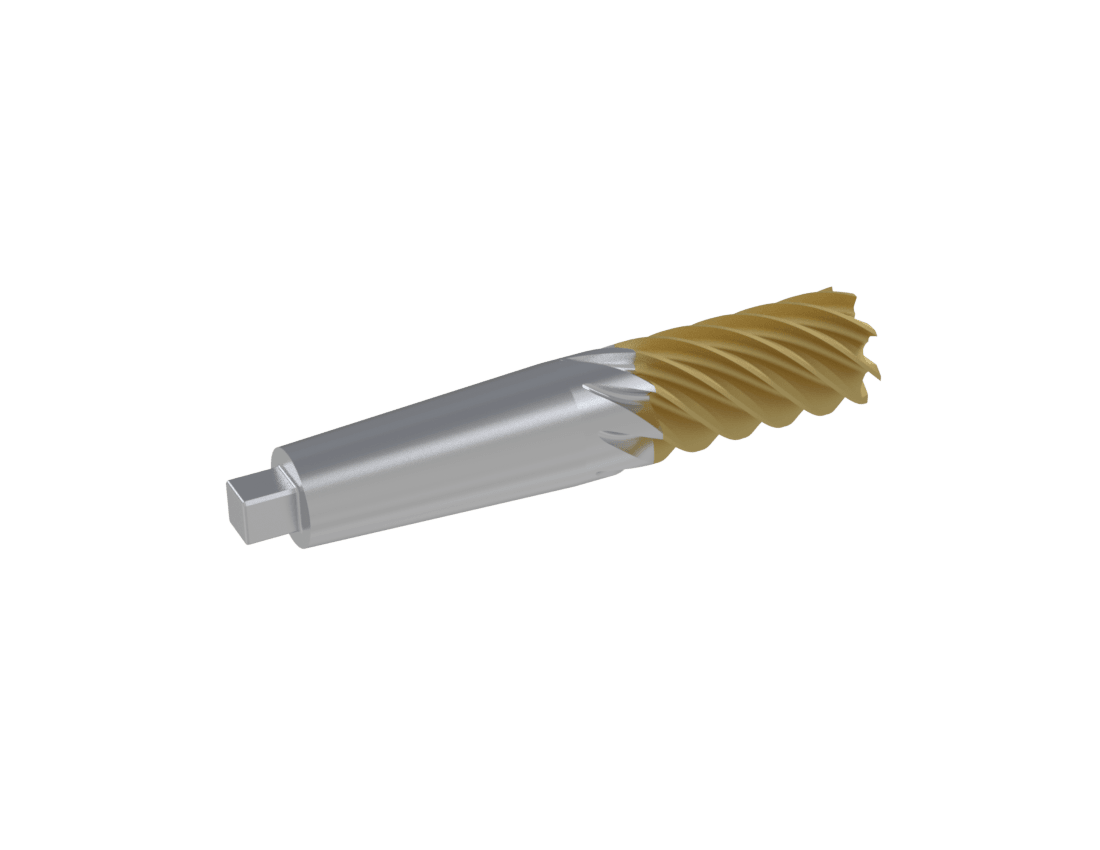
Fresa de vástago cónico

Vástago cónico

  • Perfil: cónico (p. ej., cono Morse)
  • Sujeción: encaja en manguitos cónicos o husillos coincidentes
  • Ideal para: máquinas con alojamientos cónicos
Fresa de vástago reducido

Vástago reducido

  • Perfil: diámetro del vástago menor que el diámetro de corte
  • Sujeción: pinzas o mandriles estándar
  • Ideal para: cuando el diámetro de la herramienta supera la capacidad del mandril
Preguntas técnicas

Preguntas frecuentes

Primer plano de fresas de roscar de carburo sólido con perfiles de rosca rectificados

¿Cómo afecta la selección del ángulo de hélice al rendimiento de la herramienta de fresado CNC?

Un ángulo de hélice mayor crea una acción de cizallamiento más suave y extrae las virutas de cavidades profundas, siendo adecuado para materiales no férricos. Los ángulos de hélice menores proporcionan mayor resistencia del diente y resisten las fuerzas de elevación axial, lo cual beneficia al perfilado de aceros tenaces.

¿Por qué es importante el diámetro del núcleo en el diseño de fresas?

El diámetro del núcleo determina la rigidez estructural. Un núcleo mayor aumenta la resistencia de viga y contribuye a prevenir la deflexión y las vibraciones durante cortes pesados, pero reduce el espacio de canal disponible para la evacuación de viruta.

¿Puede Bauron fabricar herramientas de fresado CNC a medida a partir de planos específicos?

Sí. Bauron diseña herramientas de corte a medida con geometrías de canal específicas, canales de paso variable, radios de esquina personalizados y holguras de cuello especializadas directamente a partir de planos CAD.

¿Qué papel desempeñan los recubrimientos PVD en el diseño de fresas?

Los recubrimientos PVD avanzados como AlTiN, DLC o nACo actúan como barreras térmicas y de fricción. Permiten que las herramientas funcionen a mayores metros por minuto de superficie, preservando la geometría rectificada de precisión bajo el recubrimiento. Dado que un recubrimiento solo rinde sobre un sustrato adecuado, se selecciona junto con los materiales para herramientas CNC de base.

Fuentes

Normas y referencias

Las normas y documentos de referencia en los que se basa la información de esta página. Los enlaces abren el sitio del editor en una nueva pestaña.

  1. ISO 3002-1:1982 — Magnitudes básicas en corte y rectificado — Parte 1: Geometría de la parte activa de las herramientas de corte (se abre en una nueva pestaña)ISO

    Define los términos del filo de corte, los planos de referencia y los ángulos de la herramienta y de trabajo, como los ángulos de desprendimiento y de incidencia.

  2. ISO 1641-1:2016 — Fresas de vástago y fresas para ranurar — Parte 1: Fresas con vástago cilíndrico (se abre en una nueva pestaña)ISO

    Especifica las dimensiones generales de las fresas de extremo plano y de punta esférica y de las fresas para ranurar, con vástago cilíndrico liso, con plano de sujeción o roscado.

  3. Yusoff & Sims (2011), "Optimisation of variable helix tool geometry for regenerative chatter mitigation", Int. J. Machine Tools & Manufacture 51(2) (se abre en una nueva pestaña)University of Sheffield (White Rose Research Online)

    Estudio revisado por pares en el que fresas optimizadas de hélice variable y paso variable multiplicaron aproximadamente por cinco la estabilidad frente a las vibraciones autoexcitadas respecto a una herramienta convencional.

  4. Munoa et al. (2016), "Chatter suppression techniques in metal cutting", CIRP Annals 65(2):785–808 (se abre en una nueva pestaña)CIRP Annals (Sabancı University repository)

    Artículo de síntesis del CIRP sobre los métodos de supresión de vibraciones autoexcitadas, incluidos los enfoques basados en el diseño de la herramienta, con pautas para elegir uno según el problema.

  5. ISO 3338-2:2013 — Vástagos cilíndricos para fresas — Parte 2: Características dimensionales de los vástagos cilíndricos con plano de sujeción (se abre en una nueva pestaña)ISO

    Especifica las dimensiones de los vástagos cilíndricos para fresas con uno o dos planos de sujeción (tipo Weldon).

Soporte de aplicación

Colabore con Bauron en el diseño de herramientas de fresado a medida

¿Necesita geometrías de fresa optimizadas, perfiles personalizados o fresas especializadas de alto avance para su línea de mecanizado? Consulte con un ingeniero de aplicaciones de Bauron.

Solicitar presupuesto de diseño Contactar con Bauron
Soporte de diseño e ingeniería

Del detalle de la aplicación a la herramienta lista para producción.

Bauron colabora con los fabricantes para revisar la geometría de la herramienta, el sustrato, el recubrimiento, el voladizo, las condiciones de la máquina y los requisitos de producción en utillaje CNC estándar y a medida.

Envíe sus requisitos
Solicitar presupuestoDiseñar herramienta