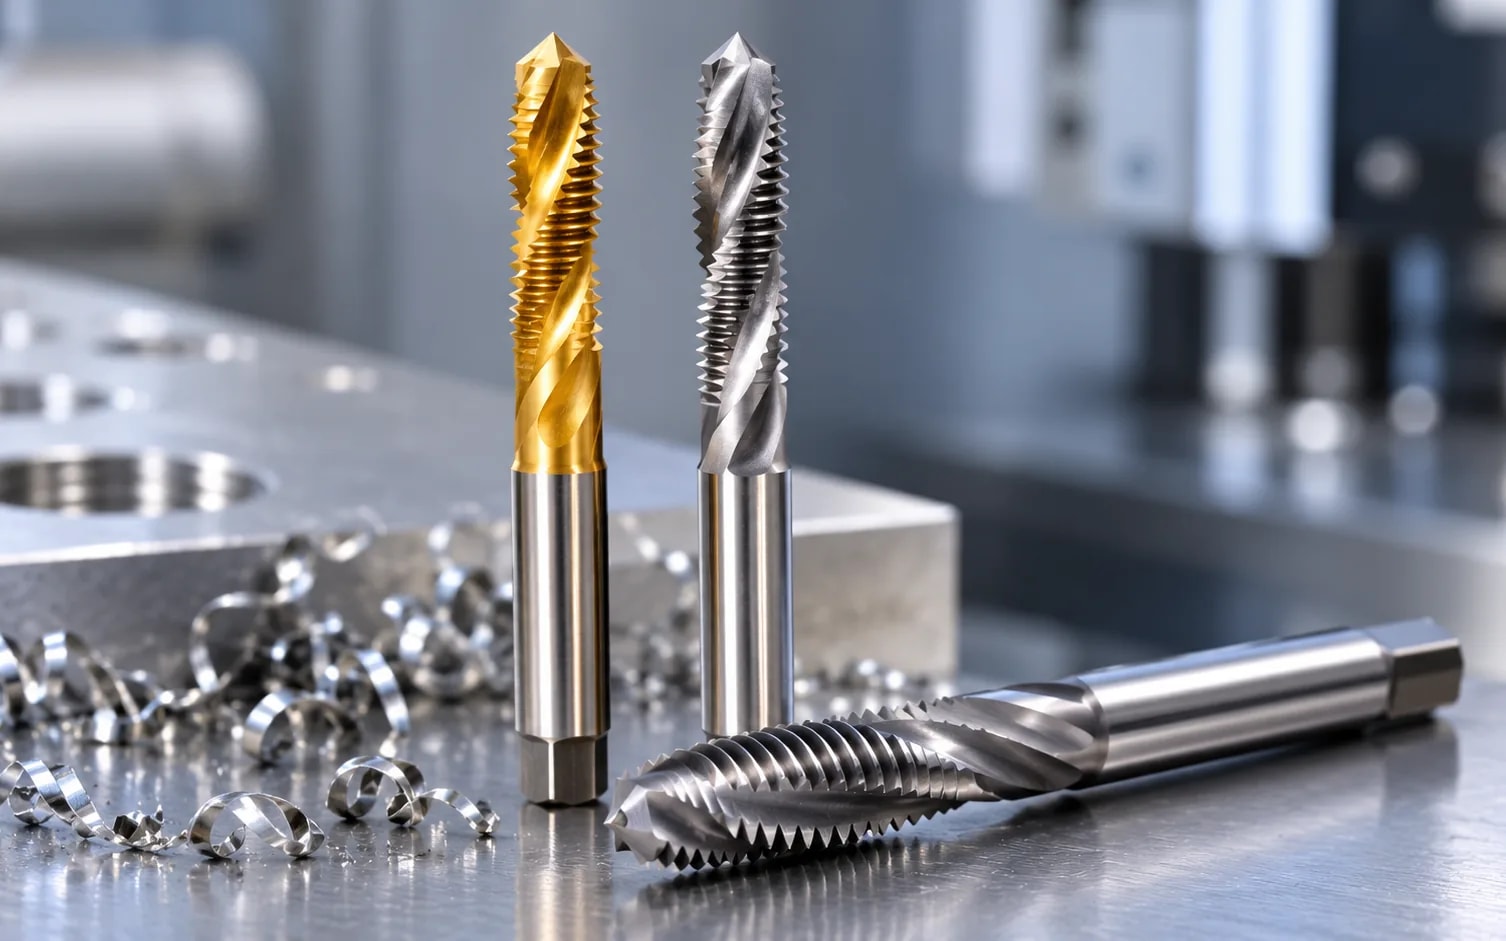
Los machos de roscar de punta helicoidal empujan la viruta hacia delante, por delante del macho, lo que los convierte en la opción estándar para agujeros pasantes. Los machos de roscar de canal helicoidal hacen subir la viruta y la sacan del agujero, lo que los convierte en la opción estándar para agujeros ciegos. Esa única diferencia en la dirección de la viruta determina la mayoría de las decisiones de selección de machos en el taller.
Elegir el macho equivocado es una causa habitual de machos rotos, roscas ásperas y piezas desechadas. Esta guía explica cómo funciona cada macho, dónde rinde mejor cada uno y cómo influyen el material y el recubrimiento en la vida útil de la herramienta.
¿Qué son los machos de roscar de punta helicoidal y cómo funcionan?
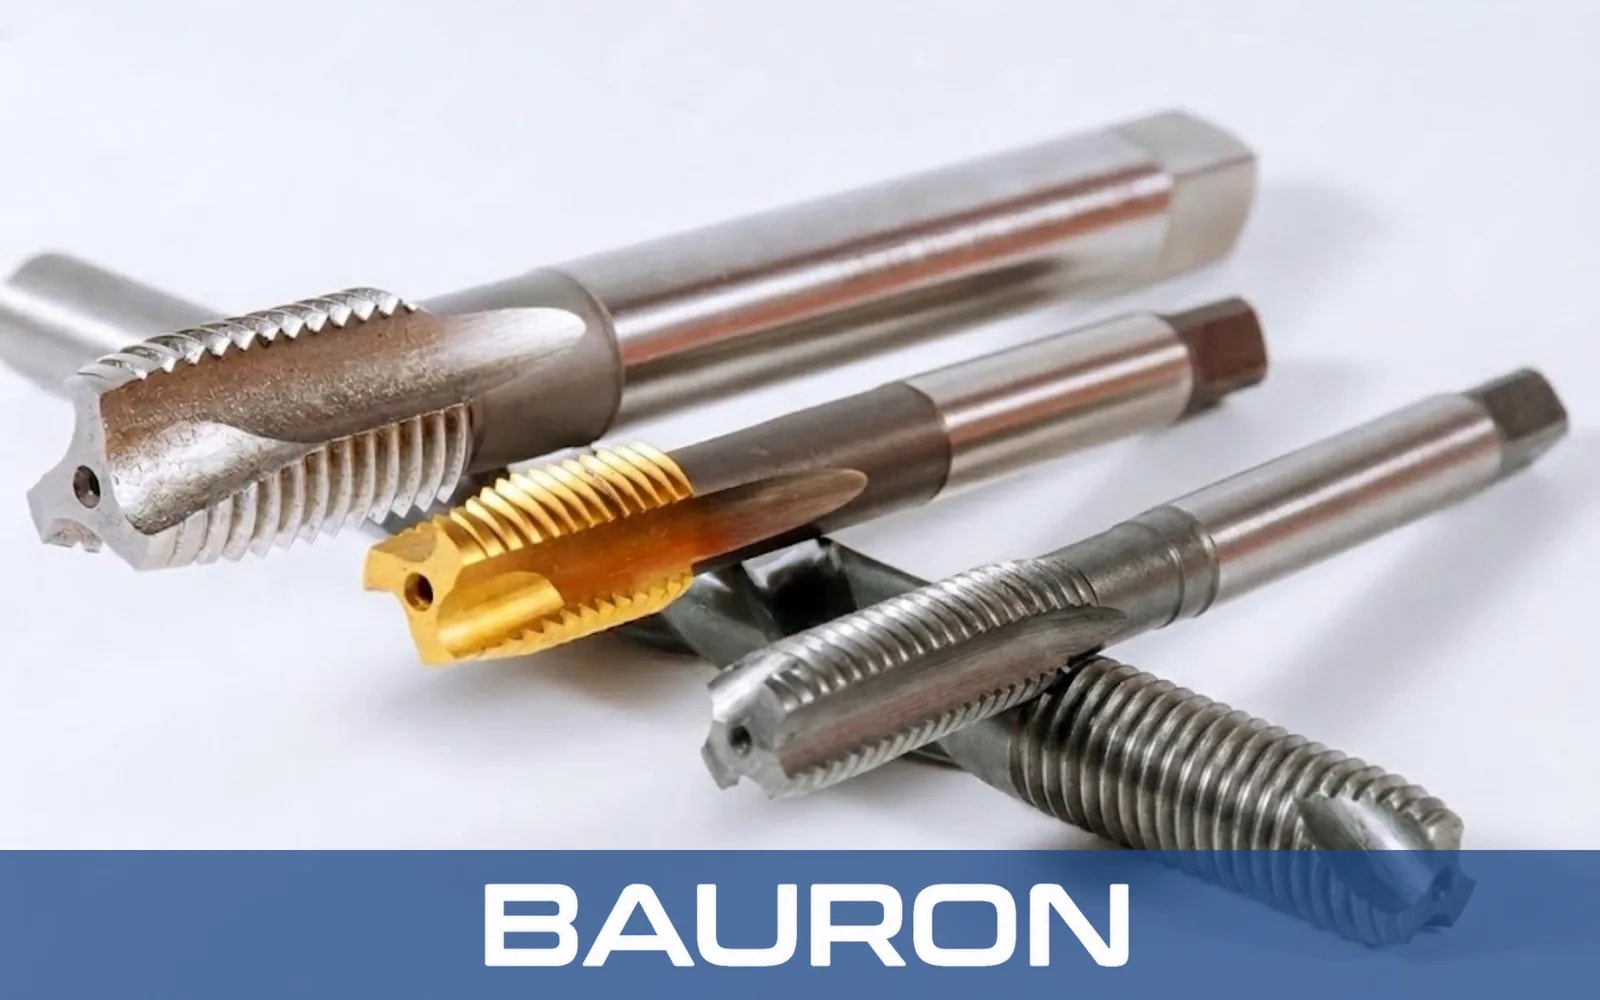
Los machos de roscar de punta helicoidal, también llamados machos de entrada corregida, tienen canales rectos con un afilado en ángulo en la cara de corte de la parte delantera del macho. Esta «punta» en ángulo cizalla la viruta y la empuja hacia delante, hacia la salida del agujero.
Como la viruta nunca vuelve a pasar por los hilos ya roscados, los machos de punta helicoidal producen roscas limpias y rara vez se atascan por acumulación de viruta. Sus canales también son menos profundos que los de los machos de roscar manuales de canal recto o los de canal helicoidal, lo que deja un núcleo más grueso. Esa sección adicional les da más resistencia a la torsión, por lo que en general admiten velocidades de roscado más altas.
¿Qué son los machos de roscar de canal helicoidal y cómo funcionan?
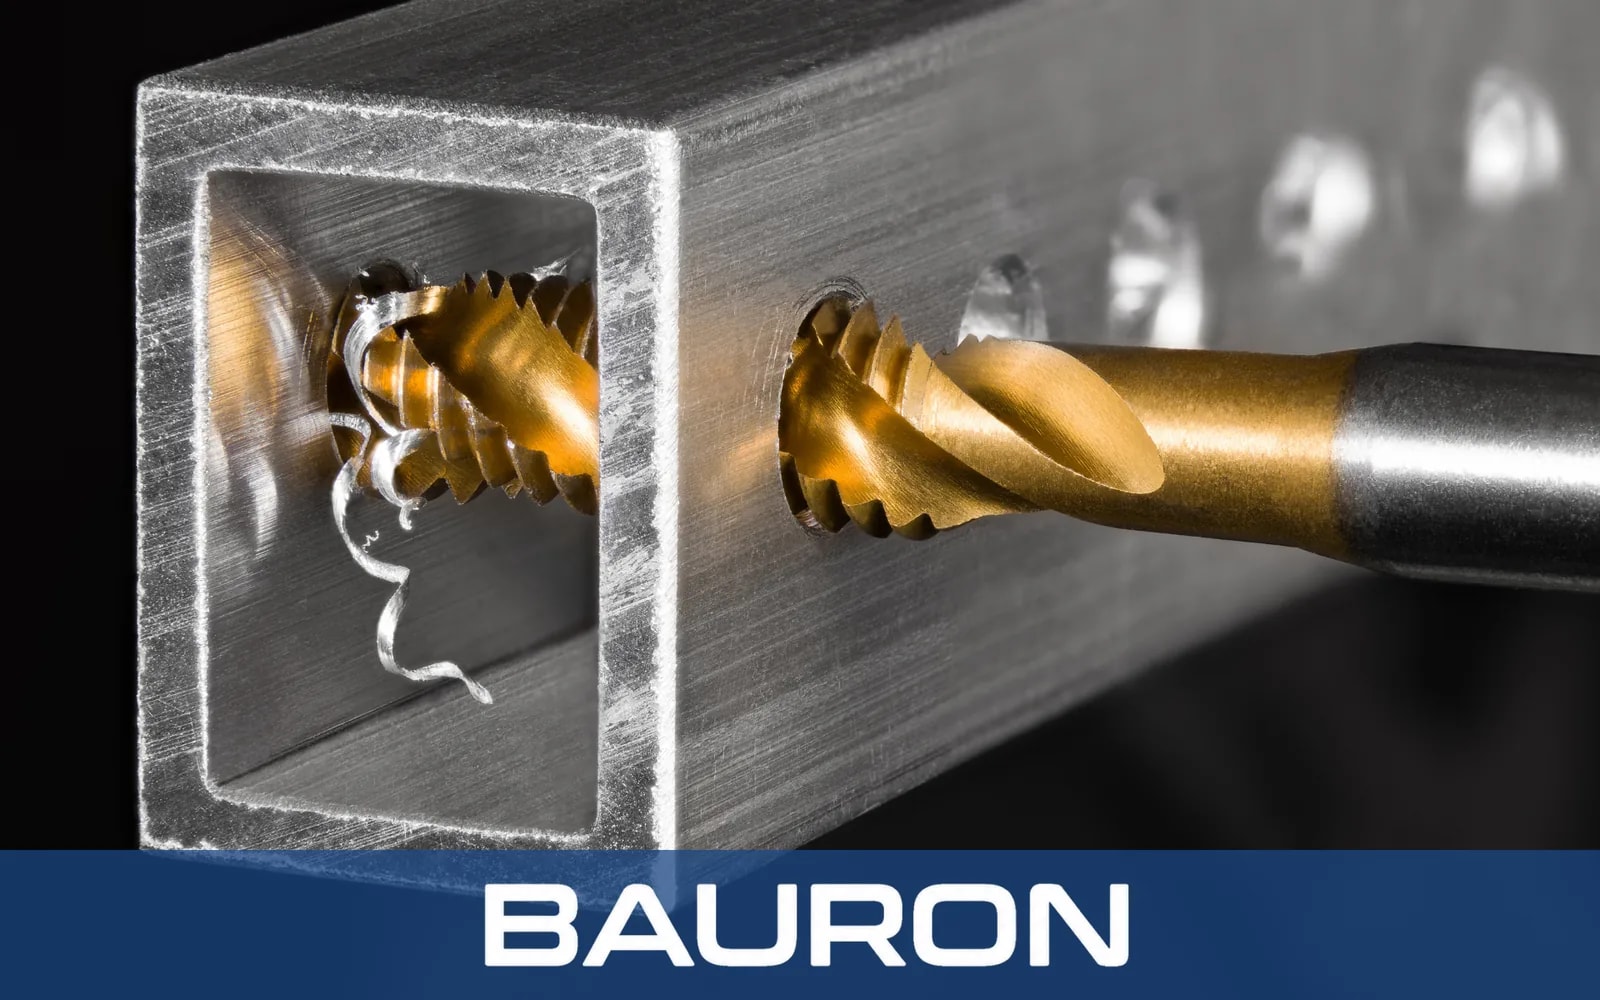
Los machos de canal helicoidal tienen canales en hélice, como una broca helicoidal. Para roscas a derechas, una hélice a derechas eleva la viruta y la saca del agujero a medida que avanza el macho.
El ángulo de hélice importa:
- Hélice baja (unos 15°): Filos de corte más robustos para materiales más duros o tenaces, como los aceros aleados y los inoxidables.
- Hélice alta (unos 40–45°): Evacuación de viruta más rápida en materiales blandos que forman viruta larga, como el aluminio, el cobre y algunos plásticos.
Los machos de canal helicoidal suelen tener un chaflán de entrada muy corto, como el de los machos de roscar de fondo, o corto (aproximadamente 1,5–3 hilos), para poder roscar cerca del fondo de un agujero ciego.
¿Por qué no usar machos de canal helicoidal en todos los casos?
Sus canales más profundos dejan un núcleo más delgado, lo que reduce el par admisible. En agujeros pasantes, la viruta que sube también puede enrollarse alrededor del macho y rayar las roscas terminadas al invertir el giro.
¿Cuáles son las diferencias clave entre los machos de punta helicoidal y los de canal helicoidal?
| Característica | Macho de punta helicoidal | Macho de canal helicoidal |
|---|---|---|
| Forma del canal | Recto, con afilado en ángulo en la punta | Helicoidal (normalmente 15°–45°) |
| Dirección de la viruta | Hacia delante, por delante del macho | Hacia atrás, fuera del agujero |
| Tipo de agujero ideal | Agujeros pasantes | Agujeros ciegos |
| Chaflán de entrada típico | Semientrada (unos 3–5 hilos) | Muy corto o corto (unos 1,5–3 hilos) |
| Resistencia del núcleo | Mayor | Menor |
| Capacidad de velocidad | Generalmente mayor | Moderada |
| Riesgo principal | Acumulación de viruta en el fondo de los agujeros ciegos | Viruta enrollada en agujeros pasantes; rotura con par elevado |
Si el agujero es pasante, empiece con un macho de punta helicoidal. Si termina dentro de la pieza, empiece con un macho de canal helicoidal. La guía de diseño de machos de Bauron explica con más detalle las longitudes de chaflán y las formas de canal.
¿Qué materiales y recubrimientos de machos ofrecen la mejor resistencia al desgaste?
El sustrato del macho determina su tenacidad y su resistencia al calor. El recubrimiento determina la fricción, el flujo de viruta y cuánto tiempo se mantiene afilado el filo de corte.
| Material del macho | Puntos fuertes | Uso típico |
|---|---|---|
| HSS (M2) | Tenaz, económico, tolerante | Acero de uso general, aluminio, trabajos de mantenimiento |
| HSS-E / cobalto (M35, M42) | Mejor dureza en caliente y resistencia a la abrasión | Acero inoxidable, acero aleado, series más largas |
| HSS pulvimetalúrgico | Estructura fina y uniforme; resiste el astillado y el desgaste | Producción CNC, aleaciones más tenaces |
| Metal duro integral | Dureza y resistencia al desgaste muy elevadas; frágil | Fundición, acero templado, montajes CNC rígidos |
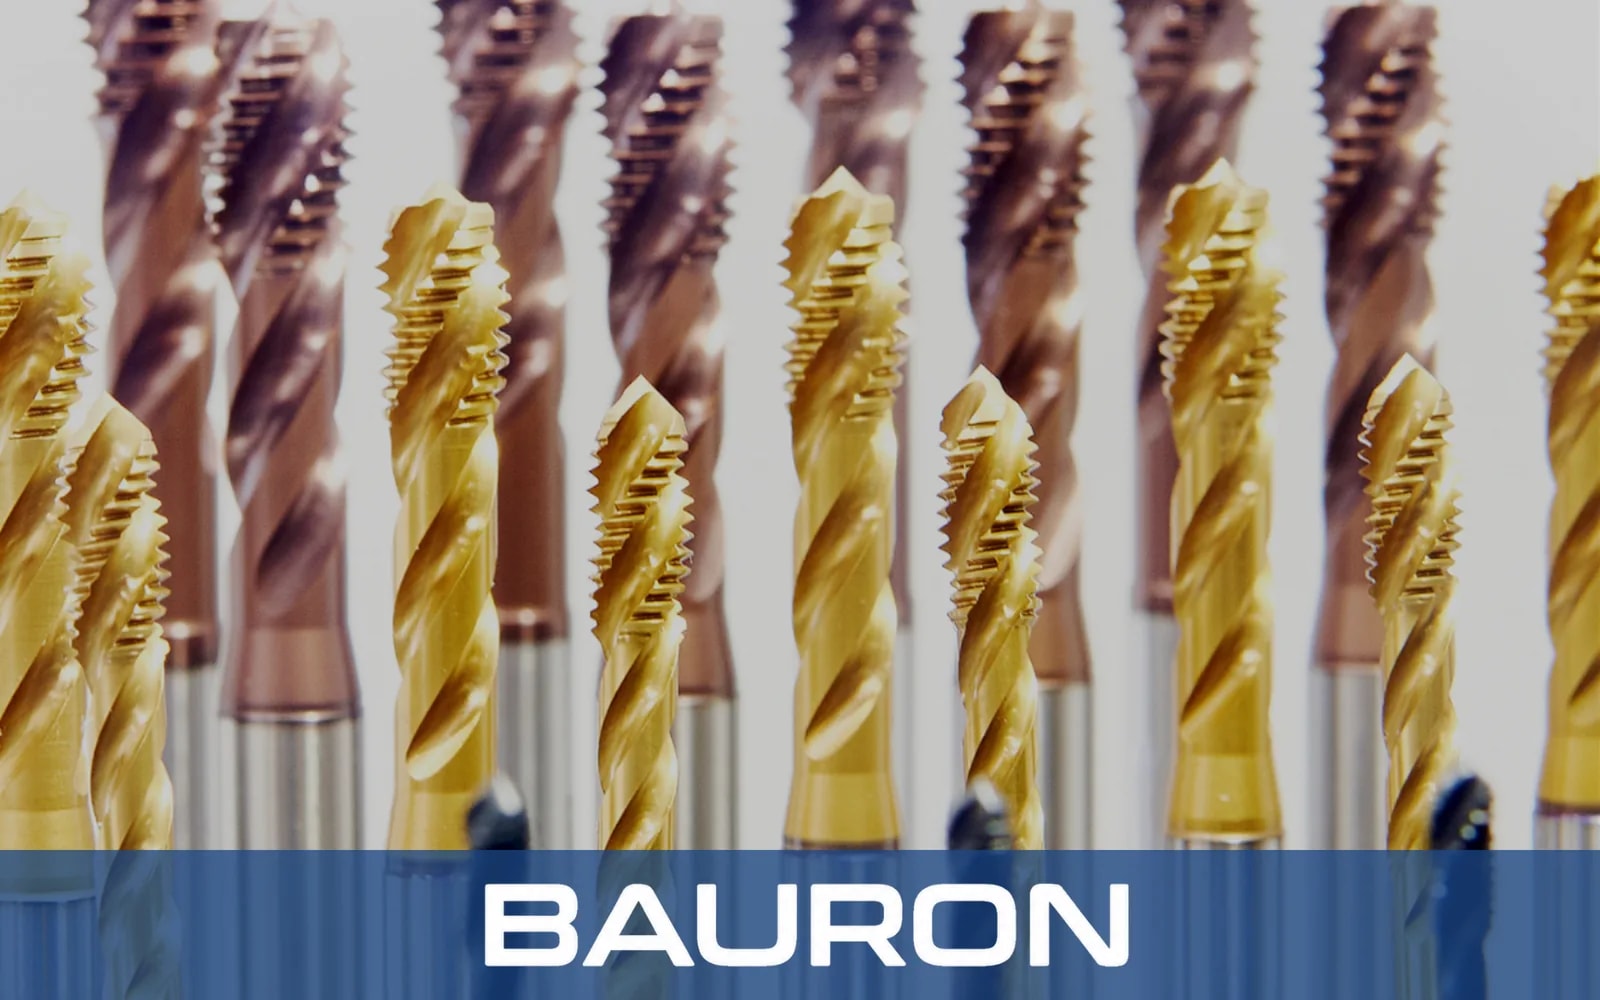
La mayoría de los machos también llevan un fino recubrimiento superficial. Un buen recubrimiento ayuda al macho a cortar con más suavidad, a mantenerse afilado durante más tiempo y evita que el metal se adhiera a él. Para acero y acero inoxidable, elija un recubrimiento duro que soporte bien el calor. Para aluminio, cobre y plásticos, elija un macho liso y pulido que no permita que el material blando se acumule en los filos de corte. Nuestra guía de recubrimientos para fresas compara las mismas familias de recubrimientos en herramientas de fresado.
Los machos muy duros son los que más duran en máquinas CNC modernas y estables. En máquinas más antiguas o al roscar a mano, un macho de cobalto, más tenaz, suele durar más porque es menos propenso a astillarse o romperse.
¿Dónde se utilizan en la industria los machos de punta helicoidal y los de canal helicoidal?
| Aplicación | Tipo de agujero | Macho recomendado |
|---|---|---|
| Agujeros pasantes M8 × 1,25 en un soporte de acero inoxidable 304 | Pasante | Punta helicoidal, HSS al cobalto con TiCN |
| Agujeros ciegos M6 en un bloque hidráulico de aluminio 6061 | Ciego | Canal helicoidal de hélice alta, sin recubrimiento o con CrN |
| Roscas 1/2-13 en placas de anclaje de acero para estructuras metálicas | Pasante | Punta helicoidal, HSS con tratamiento al vapor |
| Agujeros ciegos en una carcasa de caja de engranajes de acero 4140 | Ciego | Canal helicoidal de hélice baja, TiAlN |
| Cuerpos de bomba de fundición gris | Pasante o ciego | Canal recto o punta helicoidal; la fundición genera viruta en polvo que no necesita evacuación helicoidal |
¿Cómo influye el taladrado con broca helicoidal en el resultado del roscado?
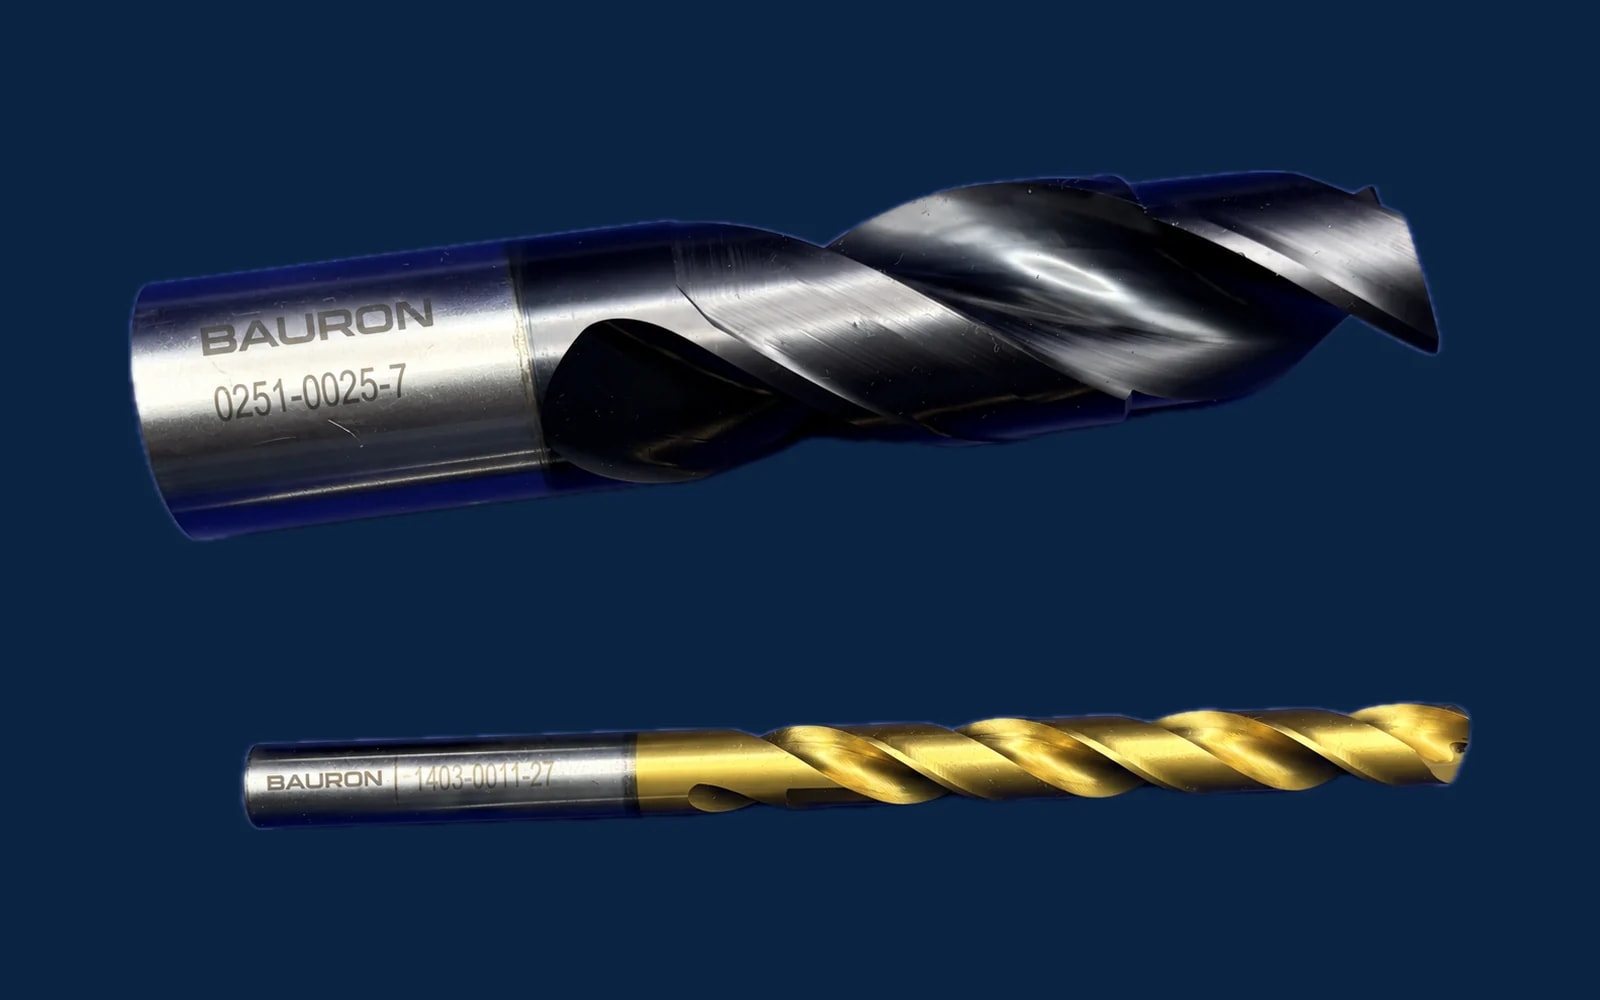
La calidad de la rosca empieza en el agujero taladrado. En una secuencia de taladrado con broca helicoidal y roscado, la broca helicoidal de serie normal define el diámetro interior, la rectitud y el estado superficial con los que trabajará el macho. Utilice el diámetro de taladro previo correcto (6,8 mm para M8 × 1,25, #7 para 1/4-20 UNC) y mantenga la broca afilada, porque una pared de agujero endurecida por deformación en el acero inoxidable acorta rápidamente la vida del macho.
En agujeros ciegos roscados con machos de punta helicoidal, taladre a suficiente profundidad para dejar espacio para la viruta por debajo del último hilo completo.
¿Merece la pena comprar un juego de machos de punta helicoidal?
Un juego de machos de punta helicoidal que cubra las medidas habituales (por ejemplo, M3–M12, o #4–1/2" UNC) es adecuado para talleres de mantenimiento y de calderería que roscan sobre todo agujeros pasantes. Las líneas de producción suelen comprar machos sueltos, adaptados a un material y una máquina concretos. Proveedores como Bauron pueden ayudarle cuando un trabajo requiere una geometría no estándar, un chaflán o un recubrimiento que los juegos de catálogo no cubren.
¿Cuáles son los problemas de roscado más comunes y cómo se solucionan?
| Problema | Causa probable | Solución |
|---|---|---|
| El macho se rompe en el fondo de un agujero ciego | Acumulación de viruta con un macho de punta helicoidal; taladrado poco profundo | Cambiar a un macho de canal helicoidal o taladrar más profundo |
| La viruta se enrolla alrededor del macho en agujeros pasantes | Macho de canal helicoidal que arrastra viruta larga hacia arriba | Usar un macho de punta helicoidal |
| Roscas sobredimensionadas o desgarradas en aluminio | Filo recrecido, lubricación deficiente | Usar un macho de hélice alta sin recubrimiento o con CrN y un fluido de corte adecuado |
| Desgaste rápido en acero inoxidable | Calor, endurecimiento por deformación, sustrato inadecuado | Usar HSS al cobalto con TiCN, reducir la velocidad y aplicar refrigerante en la zona de corte |
| Roscas acampanadas o cónicas | Desalineación entre el husillo y el agujero | Usar roscado rígido (sincronizado) o un portamachos flotante |
| Dientes astillados en machos de metal duro | Vibraciones o salto radial del husillo | Mejorar la rigidez o cambiar a PM-HSS |
La mayoría de los fallos de los machos se deben a tres causas: un tipo de canal inadecuado para el agujero, un agujero mal taladrado o una lubricación deficiente.
¿Qué macho debería elegir?
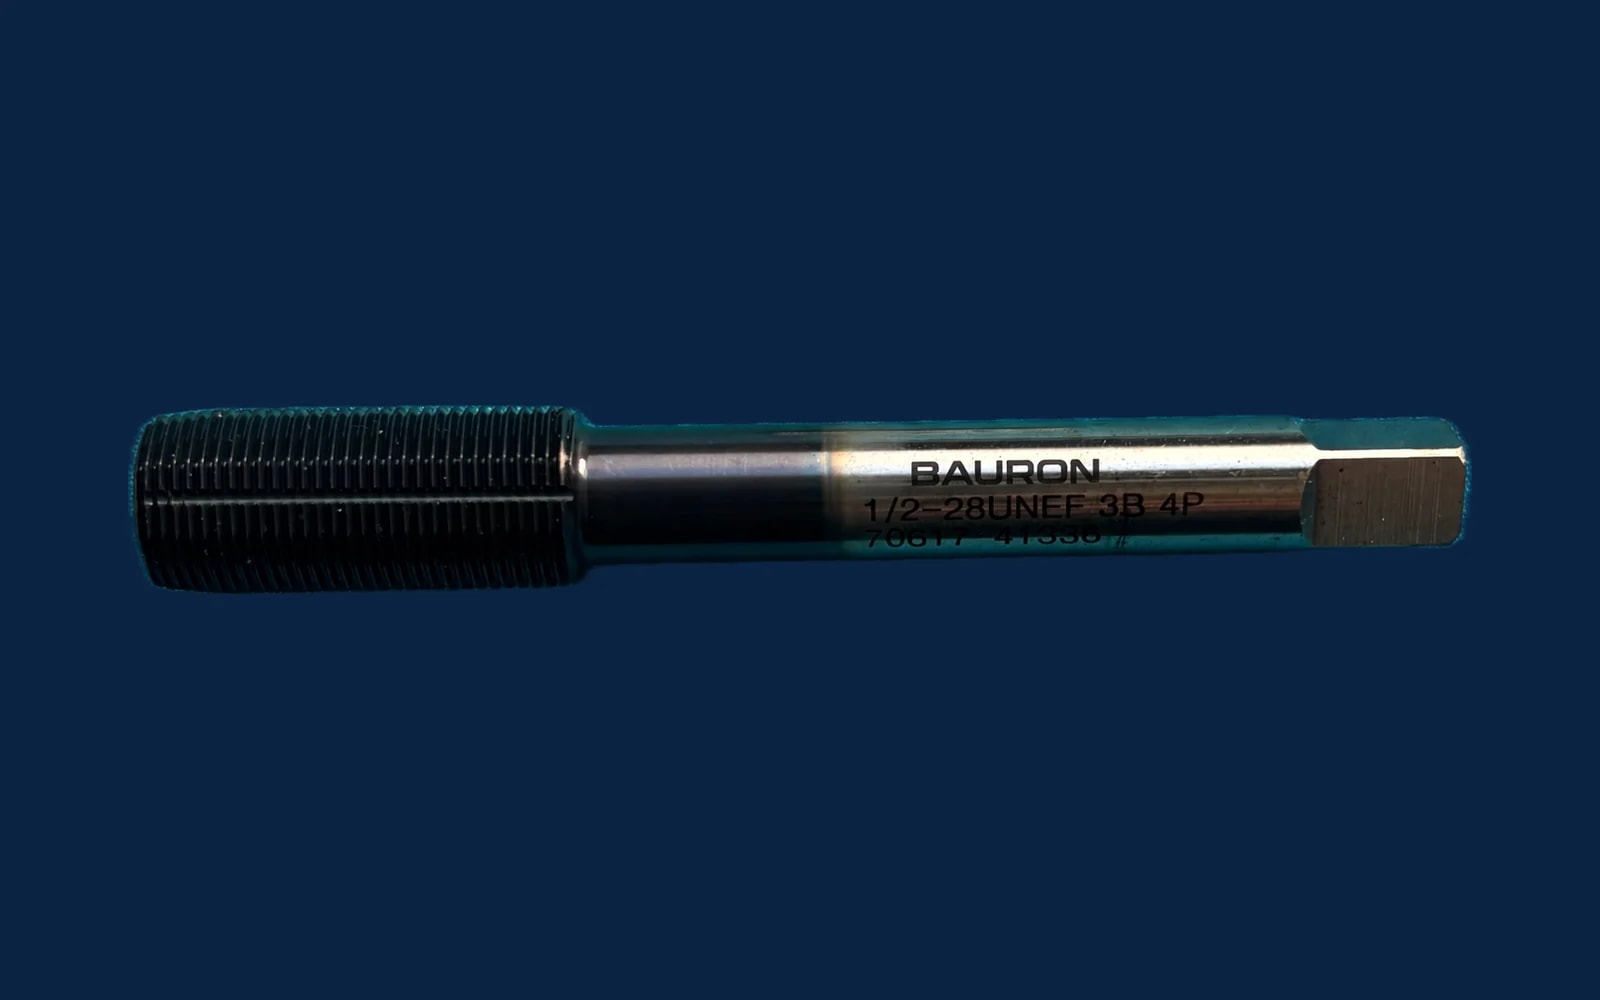
Elija según hacia dónde debe ir la viruta. Los machos de punta helicoidal empujan la viruta por delante del macho, por lo que son adecuados para agujeros pasantes y trabajan más rápido gracias a su núcleo más robusto. Los machos de canal helicoidal sacan la viruta del agujero, por lo que son adecuados para agujeros ciegos, con el ángulo de hélice adaptado al material de la pieza.
Después, adapte el material y el recubrimiento del macho a la pieza y a la máquina, y parta de un agujero de diámetro correcto y bien taladrado. Acertar en estas tres elecciones evita la mayoría de los machos rotos y de las roscas rechazadas. Para materiales poco habituales, perfiles de rosca especiales o volúmenes de producción particulares, un especialista en herramientas como Bauron puede recomendar o fabricar un macho pensado para el trabajo: explore nuestros machos de roscar, inicie un diseño de herramienta a medida o solicite un presupuesto.