La tecnología de las herramientas de corte CNC avanza con rapidez, impulsada por talleres que se enfrentan a exigencias de mecanizado cada vez más duras: tolerancias estrechas, materiales difíciles de mecanizar y plazos de entrega muy cortos. Una geometría de herramienta de hace solo unos años puede convertirse en un importante cuello de botella para toda la línea de producción.
Hoy más que nunca, los fabricantes mecanizan superaleaciones termorresistentes, aceros templados y materiales compuestos, que castigan duramente al utillaje tradicional. Al mismo tiempo, deben reducir costes y acortar los plazos de entrega, a la vez que ofrecen un mejor acabado superficial a todos sus clientes. Todo empieza por la herramienta que entra en contacto con la pieza.
En Bauron diseñamos herramientas CNC para clientes de más de 80 países. Nos centramos en la innovación y la tecnología, en particular en los avances del utillaje CNC que mantienen la competitividad de los fabricantes y reducen sus costes. Entre ellos se encuentran nuevos materiales para herramientas de corte, nuevos recubrimientos, herramientas más inteligentes y diseños con una microprecisión cada vez mayor. Algunos incluso favorecen la sostenibilidad en la fabricación, al permitir dar una segunda vida a las herramientas.
Esta guía repasa estas innovaciones y, a continuación, propone pasos prácticos para que el utillaje que compre siga siendo relevante y competitivo.
Por qué las herramientas de corte CNC importan más que nunca
Aquí es donde se encuentran lo digital y lo físico: en la propia herramienta de corte CNC. Por sofisticadas que sean la máquina de cinco ejes y la programación CAM, siempre hace falta una fresa, una broca o un inserto que corte el material.
El utillaje de mecanizado CNC determina directamente:
- Tiempo de ciclo: Mayores avances y velocidades permiten fabricar más piezas por turno.
- Acabado: Unos filos más afilados hacen innecesario el acabado secundario.
- Precisión: Un utillaje fiable mantiene tolerancias estrechas durante toda la serie de producción.
- Coste por pieza: Una mayor vida útil de la herramienta se traduce en menos sustituciones y menos piezas rechazadas.
- Previsibilidad: Un desgaste previsible permite planificar el cambio de herramienta en lugar de sufrirlo de forma imprevista.
Las empresas que fabrican productos para el sector aeroespacial, los dispositivos médicos, los vehículos eléctricos y la electrónica exigen ahora piezas más ligeras, rígidas y pequeñas, por lo que el utillaje está dejando de ser un simple consumible para convertirse en un motor de rendimiento. Por eso hemos desarrollado nuestras cuatro líneas de producto principales, fresas, brocas, machos de roscar y escariadores CNC, en torno a estos criterios de rendimiento.
Materiales avanzados para herramientas de corte que marcan el futuro
El mayor salto en el rendimiento de las herramientas empieza por el sustrato. Los materiales avanzados para herramientas de corte permiten a los fabricantes cortar más rápido, trabajar a temperaturas más altas y mecanizar materiales que antes resultaban poco viables.
| Material | Punto fuerte | Aplicaciones idóneas |
|---|---|---|
| Metal duro de nanograno y submicrónico | Alta tenacidad con filos más afilados y estables | Fresado y taladrado general, aceros inoxidables y aleados |
| Cerámicas y SiAlON | Resistencia extrema al calor a velocidades muy altas | Superaleaciones base níquel, fundición |
| Nitruro de boro cúbico (CBN / PCBN) | Dureza solo superada por el diamante, químicamente estable frente al hierro | Aceros templados, torneado duro, acabado |
| Diamante policristalino (PCD) | Resistencia al desgaste y agudeza de filo excepcionales | Aluminio, materiales compuestos, grafito, metales no férreos |
| Recubrimientos de diamante CVD y diamante macizo | Larga vida útil en materiales abrasivos | Plásticos reforzados con fibra de carbono, cerámicas |
| Cermets | Excelente acabado y estabilidad del filo | Acabado de acero, pasadas ligeras a alta velocidad |
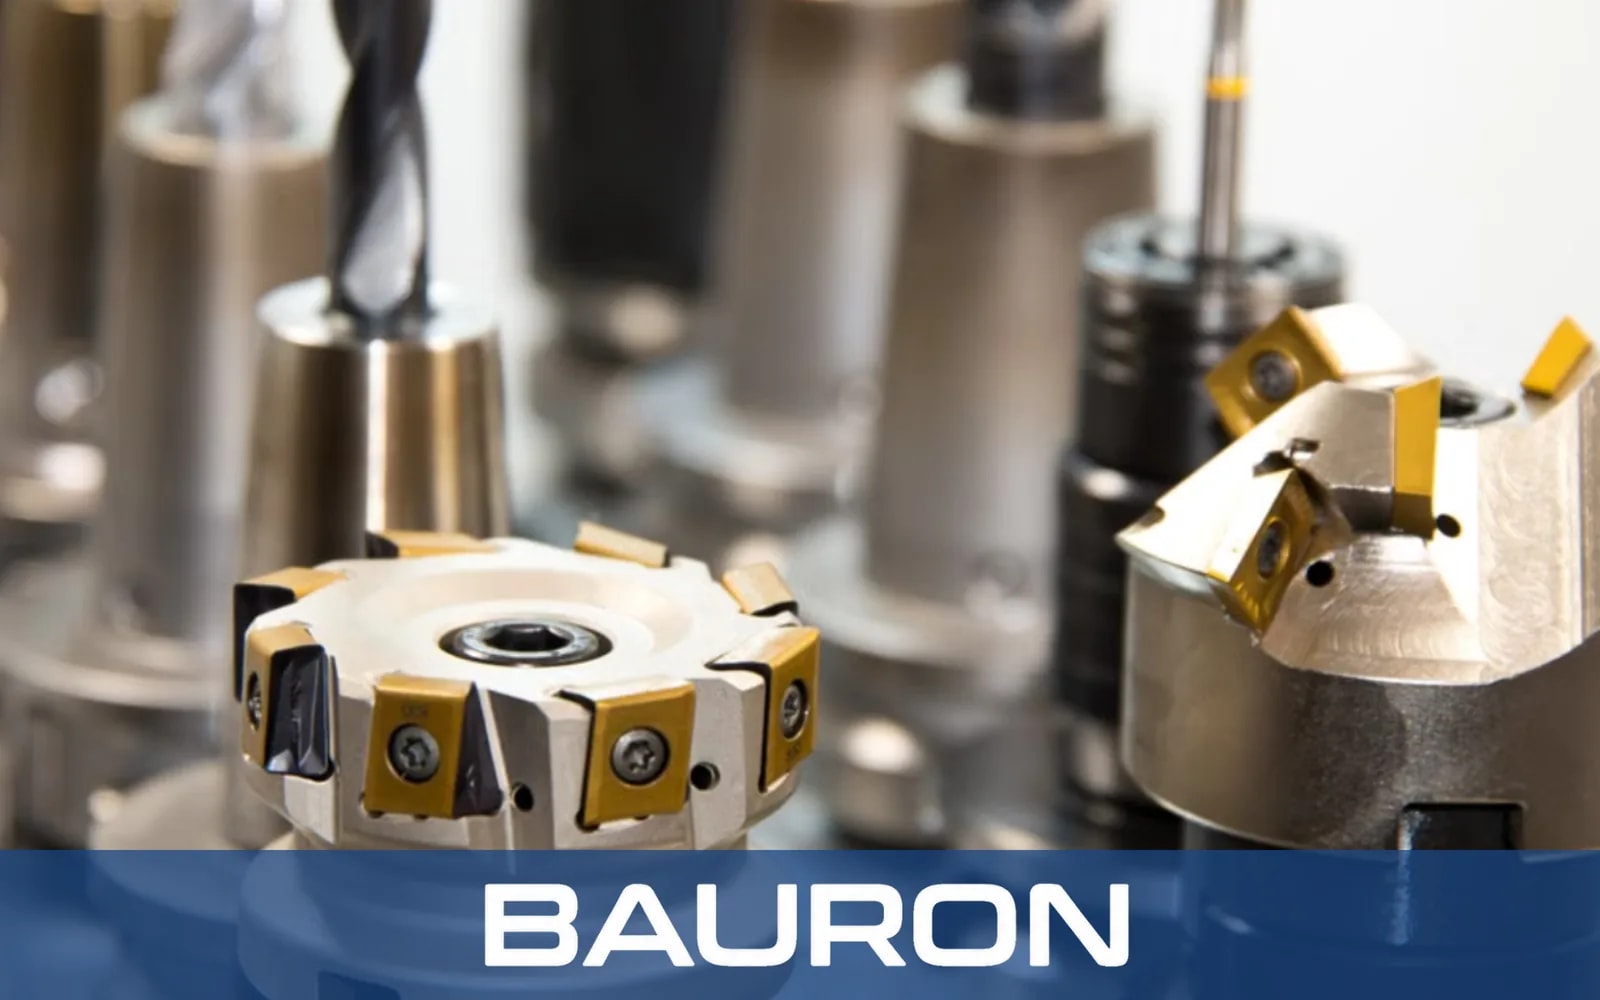
De cara al futuro, cabe esperar más sustratos con gradiente e híbridos, en los que la tenacidad y la dureza varían dentro de una misma herramienta. Un núcleo tenaz resiste la rotura mientras una zona exterior dura resiste el desgaste, lo que amplía la gama de trabajos que puede cubrir una sola herramienta.
La elección del sustrato es también donde más rinde el utillaje a medida. Las herramientas de fresado de Bauron utilizan sustratos de metal duro integral y HSS-Co, y nuestro equipo de diseño de herramientas a medida adapta la calidad de metal duro y la geometría cuando una herramienta estándar no es suficiente.
Recubrimientos de nueva generación e ingeniería de superficies
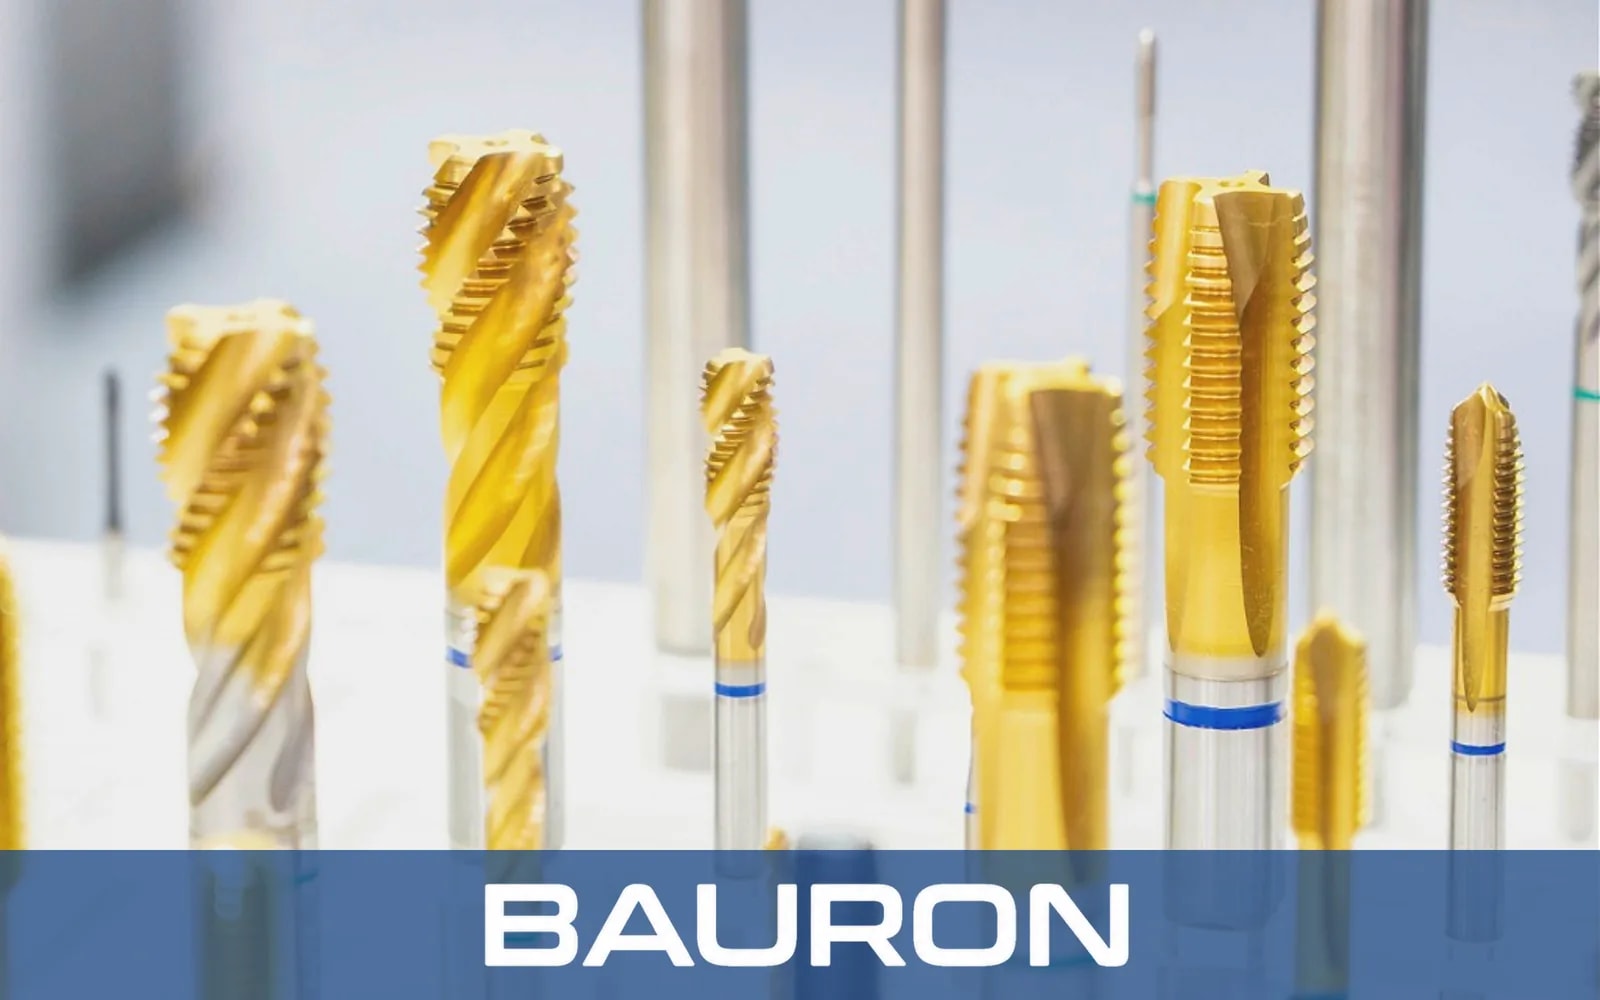
Un recubrimiento de solo unas micras de espesor puede multiplicar la vida útil de la herramienta. La tecnología de recubrimientos evoluciona con rapidez y muestra con claridad hacia dónde se dirigen las herramientas de corte de precisión.
- AlTiN y AlCrN: Estos recubrimientos forman una capa de óxido protectora durante el mecanizado, lo que los hace muy adecuados para el mecanizado a alta velocidad y en seco.
- Recubrimientos nanocompuestos nACo: Ofrecen una gran resistencia al calor y al desgaste, y son adecuados para aceros templados y otras aleaciones difíciles de mecanizar.
- Recubrimientos nanoestratificados y multicapa: Las finas capas alternas resisten la fisuración y mejoran la tenacidad sin perder dureza.
- Recubrimientos DLC: Su fricción muy baja evita el filo recrecido al mecanizar materiales no férreos como el aluminio.
- HiPIMS: La pulverización catódica por magnetrón de impulsos de alta potencia crea capas más densas y uniformes, con mejor adherencia y mayor retención del filo.
- Preparación y pulido del filo: La preparación del filo de corte y el pulido posterior al recubrimiento reducen el astillado, mejoran el flujo de viruta y afinan el filo.
El sector avanza hacia recubrimientos específicos para cada aplicación, en lugar de un único recubrimiento universal para todos los materiales. Como parte de su soporte de ingeniería y utillaje, Bauron selecciona recubrimientos PVD como AlTiN, DLC y nACo para cada aplicación. Nuestra guía de recubrimientos para fresas los compara con más detalle.
Herramientas de mecanizado CNC inteligentes y conectadas
La Industria 4.0 está convirtiendo las herramientas de mecanizado CNC en fuentes de datos. En lugar de cambiar las herramientas según un calendario fijo o tras una avería, los talleres pueden decidir ahora en función de las condiciones reales.
- Los portaherramientas equipados con sensores miden vibraciones, temperatura y fuerzas de corte en tiempo real.
- Las etiquetas RFID y las identificaciones digitales vinculan cada herramienta con su geometría, sus correctores y su historial de uso, lo que reduce los errores de preparación.
- Los gemelos digitales simulan el contacto de la herramienta con el material antes de que se corte la primera viruta, lo que permite optimizar trayectorias y avances.
- La predicción del desgaste basada en inteligencia artificial utiliza la carga del husillo y datos acústicos para anticipar cuándo fallará un filo.
- El mecanizado adaptativo permite que el control ajuste automáticamente los avances para proteger la herramienta y la pieza.
El resultado: menos herramientas rotas, menos rechazos y un mecanizado desatendido con más garantías. Para operaciones de alto riesgo, consulte el recurso de Bauron sobre gestión de herramientas críticas.
Herramientas de corte de precisión para micromecanizado y tolerancias estrechas
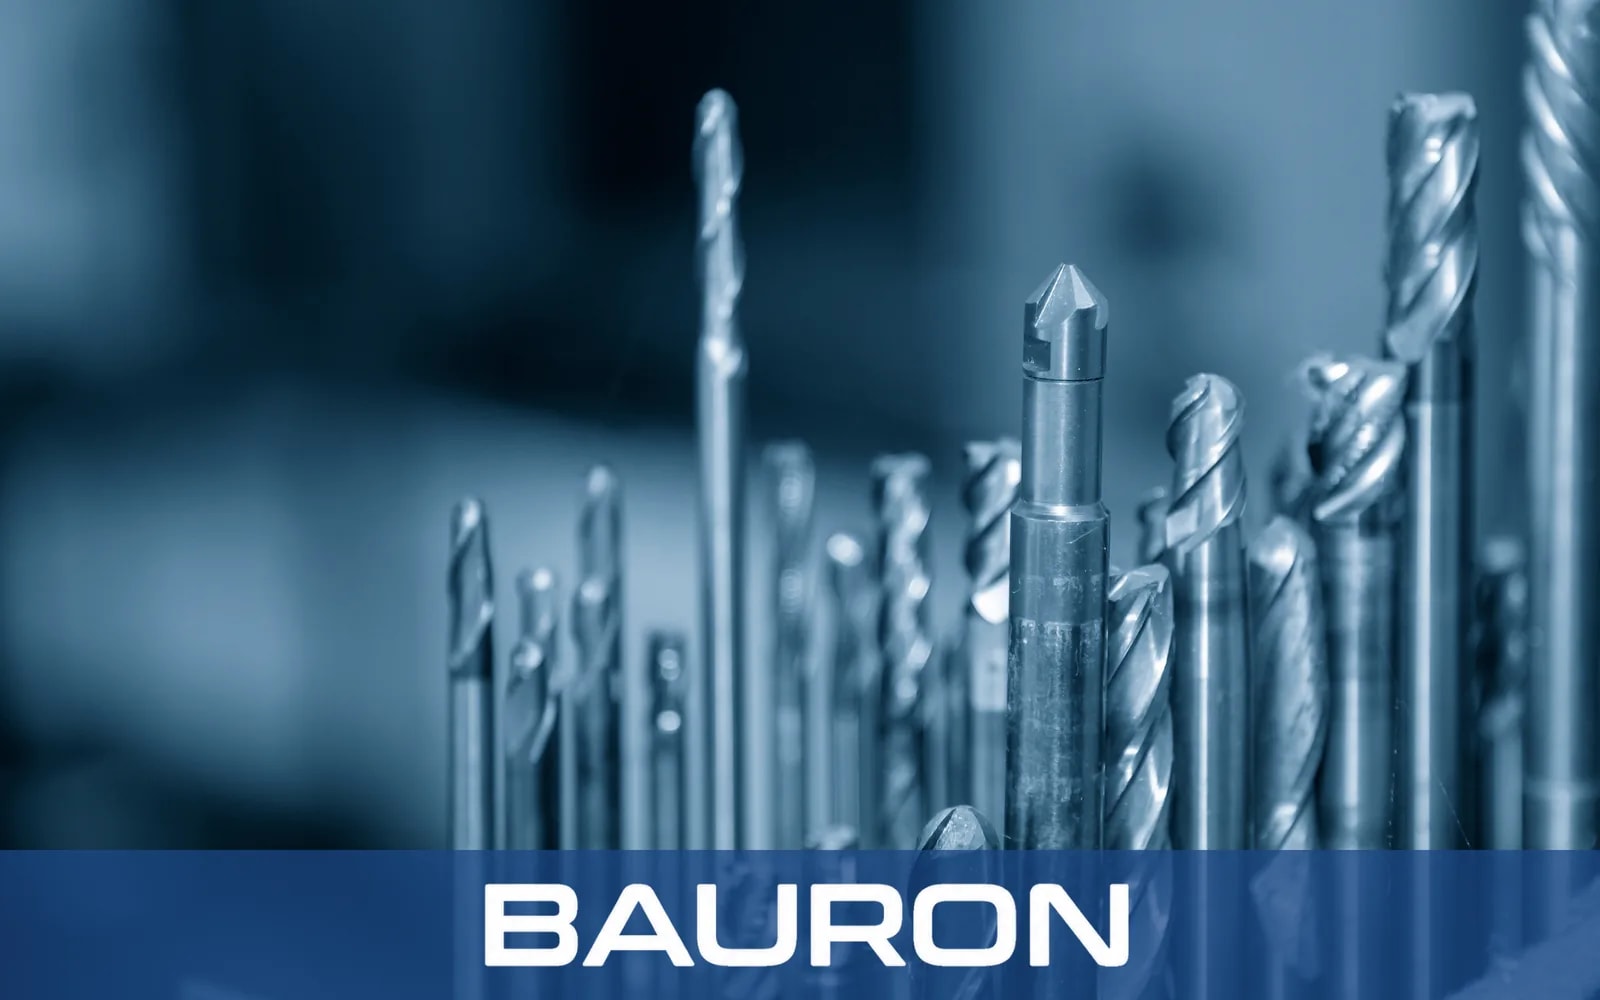
Las piezas son cada vez más pequeñas y las tolerancias más estrechas, sobre todo en dispositivos médicos, electrónica y óptica. Las herramientas de corte de precisión evolucionan para estar a la altura.
- Microfresas y microbrocas con diámetros inferiores a 0,1 mm para detalles invisibles a simple vista.
- Un control muy estricto del descentrado, con portaherramientas de contracción térmica e hidráulicos, para conseguir una carga de viruta constante.
- Diseños de hélice variable y paso variable que rompen los armónicos y reducen las vibraciones.
- Canales de refrigeración interna, incluso en diámetros pequeños, para mejorar la evacuación de virutas y el control del calor.
- Filos acabados por láser que ofrecen una agudeza y una repetibilidad superiores a las del rectificado convencional.
En piezas de alto valor, esta precisión se traduce en menos componentes rechazados y menos retrabajos. Bauron verifica cada herramienta con inspección óptica y por MMC al 100 %, incluidos el descentrado y la concentricidad. Nuestros escariadores de precisión están diseñados para una precisión de agujero H7, y los portaherramientas motorizados trasladan esa precisión a los centros de torneado-fresado.
Sostenibilidad y mayor vida útil de las herramientas
La sostenibilidad ya no es opcional en la fabricación, y las herramientas de corte desempeñan un papel directo en la reducción de residuos y del consumo de energía.
- Los programas de reafilado y nuevo recubrimiento devuelven a las herramientas desgastadas un rendimiento casi de herramienta nueva por una fracción del coste.
- El reciclaje del metal duro recupera wolframio y cobalto, dos materias primas críticas y muy sensibles a las fluctuaciones de precio.
- La lubricación por cantidad mínima (MQL) y el mecanizado en seco reducen el consumo de refrigerante, los costes de eliminación y la contaminación del taller.
- El mecanizado criogénico con nitrógeno líquido o CO2 enfría la zona de corte en aleaciones difíciles sin emulsiones tradicionales.
- Las herramientas de mayor duración implican menos sustituciones, menos embalaje y menores emisiones de transporte.
Un mecanizado más ecológico y unos costes operativos más bajos apuntan cada vez más en la misma dirección.
Cómo influyen estas innovaciones en los sectores clave
| Sector | Reto de mecanizado | Innovación de utillaje que ayuda |
|---|---|---|
| Aeroespacial | Titanio y superaleaciones de níquel, paredes delgadas | Cerámica y metal duro con recubrimiento AlTiN, geometrías de alto avance |
| Automoción y vehículos eléctricos | Grandes volúmenes, carcasas de aluminio, componentes de baterías | Herramientas de PCD, recubrimientos DLC, herramientas combinadas |
| Dispositivos médicos | Detalles diminutos, aleaciones biocompatibles, acabado perfecto | Microherramientas, filos acabados por láser |
| Moldes y matrices | Acero templado, largos ciclos desatendidos | Herramientas de CBN, supervisión del desgaste mediante sensores |
| Electrónica | Piezas en miniatura, materiales abrasivos de placas de circuito impreso | Microbrocas con recubrimiento de diamante |
| Energía | Componentes grandes y resistentes | Insertos para trabajo pesado, utillaje con refrigeración interna |
Descubra cómo apoya Bauron a estos sectores en nuestra página de industrias.
Cómo elegir herramientas de corte CNC preparadas para el futuro
Invertir hoy en las herramientas adecuadas protege su productividad de mañana. Antes de su próxima decisión de utillaje, repase estas preguntas:
- Adapte la herramienta al material¿Están el sustrato y el recubrimiento diseñados para la aleación o el material compuesto exacto que más mecaniza?
- Valore el coste por pieza, no el precio por herramientaUna herramienta de gama alta que dura el doble suele ser la mejor opción.
- Compruebe la compatibilidad con la máquina¿Pueden su husillo, sus portaherramientas y su sistema de refrigeración aprovechar todo el potencial de la herramienta?
- Piense en los datos¿Funcionará la herramienta con sus sistemas de supervisión, de gestión de herramientas o de gemelo digital?
- Pregunte por el reafilado y el reciclajeUn plan claro para el final de la vida útil reduce el coste total y los residuos.
- Pruebe antes de comprometerseRealice ensayos con piezas reales y mida la vida útil de la herramienta, el acabado y el tiempo de ciclo.
En Bauron, las mejores decisiones de utillaje nacen de comprender todo el proceso, no solo la herramienta. Nuestros ingenieros de aplicaciones revisan los avances y velocidades, las trayectorias CAM y la elección del recubrimiento antes de recomendar una herramienta. Explore el catálogo de herramientas, lea nuestras guías de diseño o consulte a un ingeniero de aplicaciones para adaptar el utillaje a su proceso.
Conclusión
El futuro de las herramientas de corte CNC es más rápido, más inteligente, más preciso y más sostenible. Los materiales avanzados para herramientas de corte, los recubrimientos de nueva generación, el utillaje conectado y las geometrías a medida ya están redefiniendo lo que pueden conseguir los talleres de mecanizado.
Los fabricantes que adopten pronto estas innovaciones producirán mejores piezas a menor coste, mientras que quienes esperen corren el riesgo de quedarse atrás en velocidad, calidad y márgenes.
¿Quiere preparar su mecanizado para el futuro? Solicite un presupuesto personalizado o contacte con el equipo de Bauron para hablar de su aplicación. También puede leer lo que opinan los fabricantes en nuestros testimonios de clientes.